你见过堆到天花板的纸质检测记录吗?我见过。在机械加工车间待过十几年,见过太多因为一份找不到的检测报告,赔掉小半年利润的事。传统检测台账的痛点,只有天天跟质量打交道的人才能懂。数字化不是蹭概念,是真能解决问题。
传统检测台账的死结,根本不是整理的问题
我之前待的那个风电主轴加工车间,检测记录都是手写填好,贴在工序卡后面,完工之后统一堆进仓库。要找三个月前某一件产品的记录?先找对应的批次文件夹,再从几百张工序卡里翻,运气不好翻大半天都找不到。
错记漏记更是常态。工人倒班,接手的人看错前一个人的手写数字,把120丝写成180丝,整批产品都错判。计量器具到了校准日期,没人提醒,拿过期的千分尺测出来的数据,全是废的。
出了质量问题要追溯?根本无从下手。前年那批退厂的主轴,赔了一百八十万,谁碰到谁肉疼!
数字化检测台账的核心设计逻辑,别搞偏了
很多人做数字化,上来就追求大而全,非要跟MES、ERP全打通,花了几百万,最后用不起来。说实话,核心逻辑就两个,别搞错了。
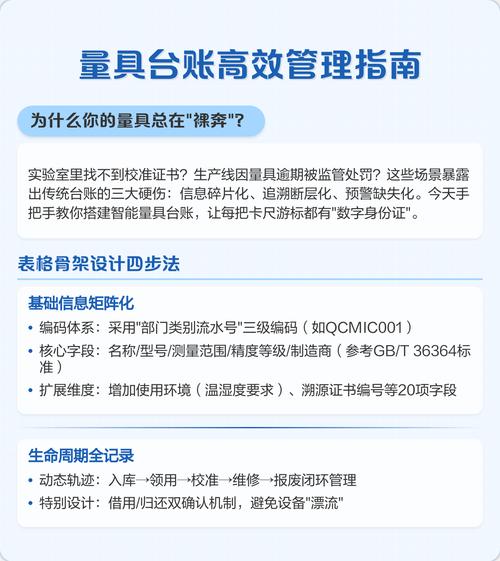
第一个,全数据绑定唯一标识,符合GB/T 27025-2019的溯源要求。每一件待检测产品、每一台计量器具、每一个检测工位,都给唯一的二维码或者RFID编码。检测前先扫量具码,系统自动校验校准有效期,过期直接锁录入权限,从根源上杜绝不合格量具出数据。检测结果出来,扫产品码直接存进系统,哪台设备加工的、谁测的、用的哪台量具、当时车间温湿度是多少,全绑在一起。
第二个,数据结构留扩展冗余,别把字段写死。很多刚做数字化的厂子,台账只留了“尺寸”“合格判定”两个字段,过了半年要加超声波探伤结果、表面硬度、材料炉批号,根本加不进去,只能重新做系统,又花一笔冤枉钱。高精度加工的都懂,环境温湿度对三坐标测量结果的影响能差出好几个微米,这个数据必须自动同步存进台账,不然出了偏差你连原因都找不到。
不过话说回来,不是所有厂子都要上百万级的系统。几十人的中小加工车间,用轻量化的SaaS台账工具,先把核心数据管起来,比强行上全套MES实用多了。我见过太多拿了数字化补贴就把系统晾在一边的,说白了,就是没从实际需求出发,上来就堆概念。
落地时最容易踩的三个隐形坑
第一个坑,强制填无用字段。本来工人检测完十秒钟就能录完结果,你非要让他填班组、填原材料批次、填当班班长手机号,工人一天测五六十件,哪有那个功夫?最后要么瞎填,要么偷偷继续手写,系统里的数据全是废的。
第二个坑,不做异地容灾备份。把所有数据存在车间主任的本地电脑里,硬盘一坏,三年的数据全没了,哭都没地方哭去。上个月还有个老同行找我,说他厂里硬盘烧了,客户要三年前的检测报告拿不出来,直接丢了年度订单。
第三个坑,不上维护。新增了检测项目,新买了三坐标,不更新系统编码,还是手写记录,用了两年,系统里只有一半数据,成了摆设。很多厂子觉得上了数字化就一劳永逸,哪有这种好事?
数字化检测台账,本质就是把原来散在纸页、各个Excel表格里的检测数据,捋顺了存起来,要用的时候能一秒调出来,能统计规律,能提前发现质量波动。
真用顺了你就知道,原来每年那么多不必要的返工和索赔,一半都能提前避免。这才是数字化真真正正的价值,不是给墙上的企业文化看板凑内容的。
