摘要:不少工程师觉得生产流程模拟是纸面功夫,不如直接干了再说。我干了快二十年工艺,见过几百万的学费交出去,才明白模拟是真能省钱的干货。以下都是现场踩坑攒出来的实际经验。
为什么投产前一定要做生产流程模拟
三年前我在整车厂配套厂做新项目,一条新建的变速箱壳体机加工线,老板嫌做模拟费时间费钱,要求直接设备进场安装调试。结果呢?试生产跑出来OEE才31%,比设计要求低了一半还多。瓶颈工位堆得满箱都是零件,后面工位天天等料。重新改布局,挪设备,改地轨,前前后后花了两百七十多万,量产延迟了三个半月。
这个钱,当初掏十万做模拟,都能剩下来。
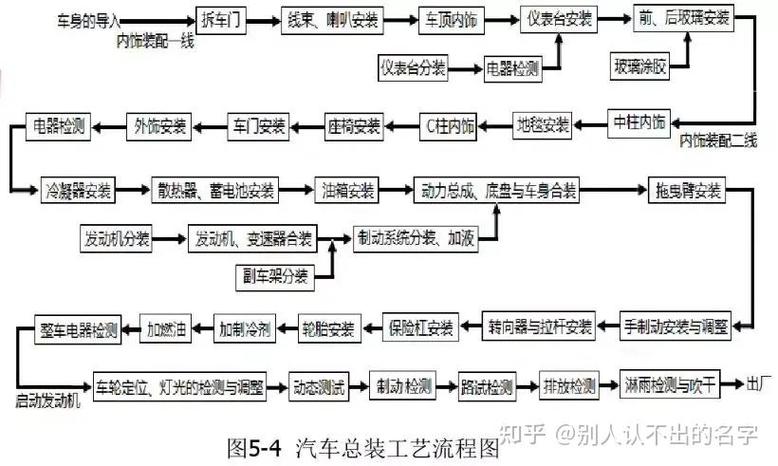
生产流程模拟本质就是把你的产线搬到电脑里跑一遍,所有可能出问题的地方,在你花大钱买设备动土建之前,就能提前看到。小到一条十工位的装配线,大到整个工业园区的物流规划,都能跑。很多人觉得只有大项目才需要做,其实小项目踩坑更疼,你连返工的预算都没有。
做生产流程模拟最容易踩的隐形坑
很多人第一次做模拟,出来的结果和实际差十万八千里。不是工具不行,是你从根上就错了。
拍脑袋填参数是第一个大坑。我见过不少年轻工程师,直接把工艺卡上的标称加工时间填进去,所有换刀时间统一写5分钟,设备故障率直接写1%。实际呢?不同刀具的换刀时间从2分钟到18分钟不等,设备故障也不是平均分布,赶工连续生产的时候故障概率比空闲时高3倍。模拟出来的节拍比实际高22%,完全没法用。
等于白做。
第二个坑,只算设备,不算人。说实话,线上最不确定的就是人。你模拟默认每个工位24小时满员,实际呢?工人要换班,要吃饭,要上厕所,新手操作比熟手慢一倍都正常。去年有个朋友找我看电子装配线的模拟结果,模拟说日产能能到12000台,上线后只有8000多。差在哪?早班换晚班的一个小时,一半工位没人交接,模拟根本没把这个空档算进去。
第三个坑,过度追求精度。有人觉得模拟就要100%和实际一模一样,把什么环境温度波动、开门灰尘影响都往模型里塞,结果模型跑一次要熬一个通宵,改个布局参数要等一天,项目进度都耗没了。其实绝大多数产线规划,只要抓准核心瓶颈工序的时间分布、设备平均故障间隔、换型换刀时长这三个数据,结果就足够指导设计了。
中级工程师快速落地的实用准则
不用追求高大上的工具。符合GB/T 25101-2010 《生产流程模拟系统通用技术条件》的工具都能用,离散制造业选Plant Simulation足够,流程生产用Aspen Plus也能搞定,没必要一开始就砸几百万上全要素数字孪生,你连需求都没摸清楚,钱就打水漂了。
不过话说回来,工具不重要,跑现场拿数据才重要。我做模拟前一定会去同类型的现有产线蹲三天,每个工位掐表算十次实际加工时间,把上下料、检验、搬运的时间都加进去,从来不信工艺卡上的理论值。工艺卡写加工10分钟,实际加上下料怎么也得13分钟,这3分钟的差,就是整条线产能的差。
一定要跑多场景。别只跑满产满员的理想状态,多跑几个异常场景:原材料延迟到了怎么办?瓶颈设备坏了八个小时怎么办?大订单突击的时候能不能顶得住?前年我做家电总装线的模拟,跑了十五个场景,发现预装工位在大订单下会100%堵塞,所以提前留了一个备用工位的位置,不用加设备,只要多排一个工人就行。结果去年旺季的时候,那条线多接了两个亿的订单,没掉链子。
模拟不是给你出标准答案。是给你把不同方案的坏处好处都摆出来。你要10%的更高产能,就得多投两百万买设备,多留5%的缓存,库存就会涨八个点,这些账模拟给你算清楚,你自己根据成本和需求权衡就行。对吧?
生产流程模拟不是设计院拿来凑标书的纸面玩意。是给你在电脑里先投产一次,把所有能踩的坑都踩完,再动真金白银。花一周时间做模拟,比你投产后花三个月改线强太多。
