很多制造工厂上了库存管理系统,智能预警模块却用不起来,要么漏告警导致生产线停摆,要么瞎告警导致库存积压浪费。本文结合我在重型机械车间做过的三个落地项目,聊一聊工程实践里真实的设计要点和避坑经验,适合负责车间数字化改造的工程师参考。
为什么你做的智能库存预警老是不准?
三年前我在南方某重机厂做备品库存数字化,刚进场就看到哭笑不得的场景。
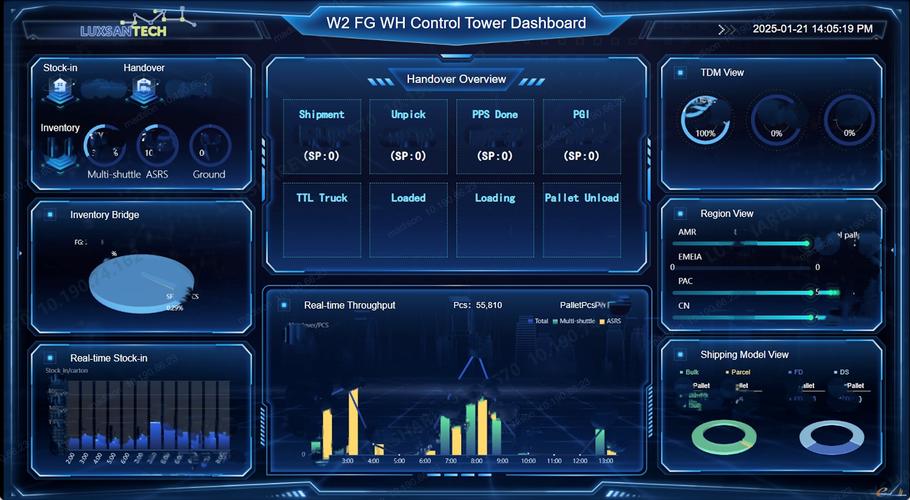
之前花几十万上的智能系统,显示屏上花花绿绿一片,预警框天天飘红。
真要找急需的骨架油封,仓库里翻遍都没有。压资金的进口主轴,系统里躺着七根,放了两年多都没人动。
问题出在哪?
大部分人做预警,第一反应就是给所有物料设一个统一的安全库存比例,比如低于现有库存的10%就告警。
完全不管不同物料的需求频率、采购周期、资金占比差出十万八千里。
我翻了那个项目的原始设计文档,光是算法模型就写了三页,连需求预测的神经网络都用上了,就是没给物料做分层分类。这就像给所有人开同一种药,病能治好才怪。
靠谱的智能库存预警核心逻辑:分档建模才是关键
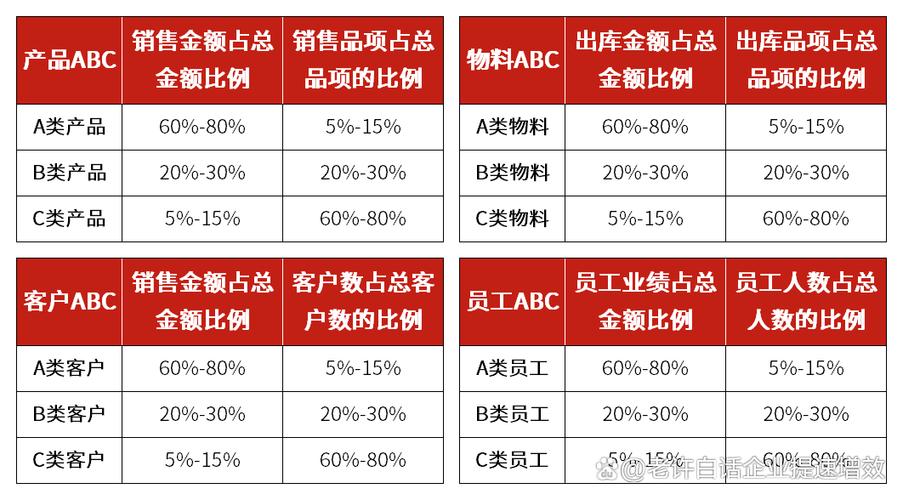
做机械制造行业的库存预警,绕不开行业通用的ABC物料分类法,这个方法老,但是好用,比很多花里胡哨的新模型落地性强一百倍。
按照行业通用规范,A类物料占总库存品种的10%,占用80%的库存资金,比如加工中心主轴、进口伺服电机、大型液压缸;B类占品种15%,占用15%资金,比如常用的齿轮、导轨;剩下75%的品种占5%资金,都是C类,比如螺栓、螺母、密封件、快插接头这些小件。
对应不同分类,预警逻辑完全不一样,安全库存的计算也要对应调整,这里给大家放我们项目里一直用的标准安全库存计算公式,符合APICS美国运营管理协会的通用规范:
SS = z × σL,其中 σL = σd × √L
这里z是对应目标服务水平的正态分布分位系数,95%服务水平取1.645,90%取1.282,不用自己瞎算,行业都有标准值。σd是物料日均需求的标准差,L是供应商采购提前期的均值,提前期的波动一定要算进去,我见过太多项目直接把供应商标称的15天交付写进去,实际人家经常拖个三五天,预警就整整晚了一周,生产线早停了。
说实话,A类物料我都要求做单品类的动态预警,每半个月根据历史交付数据更一次提前期波动,毕竟一根进口主轴小十万,压两根在仓库就是二十万,占地方又占现金流。C类物料就简单,做固定周期补货就行,反正便宜,多存个一两箱也占不了多少钱,预警不用太敏感,别断货就行。
之前我们调整过一个车间的预警模型,把原来统一阈值改成分档建模之后,断货率直接降了72%,库存周转天数减少了28天,省下的资金够换两台新加工中心了。
落地阶段容易忽略的细节:不是上了系统就完事
不少项目做完上线就不管了,不出半年预警又不准了。为什么?
第一个坑就是基础数据不准。很多车间的库存账实不符,物料领走了没登账,报废了没销账,有的物料丢了大半年系统里还显示有十个,你算法再准有什么用?
说实话,做预警之前,花一周时间抽盘10%的核心物料,比你调一周算法参数有用多了。
第二个坑就是不给人工留调整空间。算法是按照历史数据跑的,万一接下来三个月接了个翻倍的大订单,需求直接涨了一倍,算法还是按照去年的需求预警,那不肯定断货?所以一定要给生产调度留个需求系数调整入口,遇到特殊情况直接改参数,不用走流程重新训模型。
第三个坑就是没有告警分级策略。我之前去过一个工厂,系统缺个M6的螺栓都给生产总监发邮件,不到一周总监就要求把预警关了,全回到人工点库的老路子。C类物料缺了,只给库管员发企业微信消息就行;B类缺了抄送工段长;A类核心物料缺了,再一级一级往上送,别打扰不该打扰的人。
不过话说回来,现在有条件的车间,可以给常用物料的货架装个重力传感的IoT节点,自动同步库存数量,省得人工登账出错,这个成本不高,一套下来一千多块钱,预警准确率能提十几个点,很划算。
做智能库存预警,本质是解决工厂实际的痛点,不是拿给客户看的数字化展厅展品。搞清楚你管的是什么物料,摸清楚供应商的交付脾气,比套上各种复杂算法,追求花里胡哨的可视化有用得多。
少踩拍脑袋定阈值的坑,多蹲仓库看三天实际的进出库,出来的方案肯定错不了。
