摘要:去年处理一起汽车安全件批量召回的事故后,我对生产工序管控追溯的理解彻底从“应付审核的活”变成了“保命的底线”。全是实战踩出来的经验,没有空话,给正在做生产线升级的工程师做参考。
为什么很多工厂的生产工序管控追溯都是样子货?
我先讲个真事。前年在长三角的一个汽配厂驻场,做转向节机加工线升级。刚去三个月,出了大事。一批1200件转向节发去主机厂,抽检出12件硬度不达标,达不到主机厂的安全件要求。
要追溯根源。结果翻遍记录,只查到这批货是哪一炉的毛坯,哪一天发的货。哪台机床做的粗加工?哪个工人调的淬火参数?那把刀具已经磨了几次?全都没记。
最后怎么办?只能把整批1200件全部召回,重检。亏了小几十万——这还不算主机厂开的逾期罚单,丢了后续半年的订单。你说坑不坑!
很多工厂老板都觉得,工序追溯就是贴个条码,上个系统,应付一下IATF16949审核就行。反正不出事,没人会查。
真出事你就知道,缺了单件工序级的追溯,你连根因都找不到。IATF16949明确要求汽车安全件必须实现单件全工序可追溯,不是只到批次就够。
落地生产工序管控追溯的核心卡点:数据全链路打通
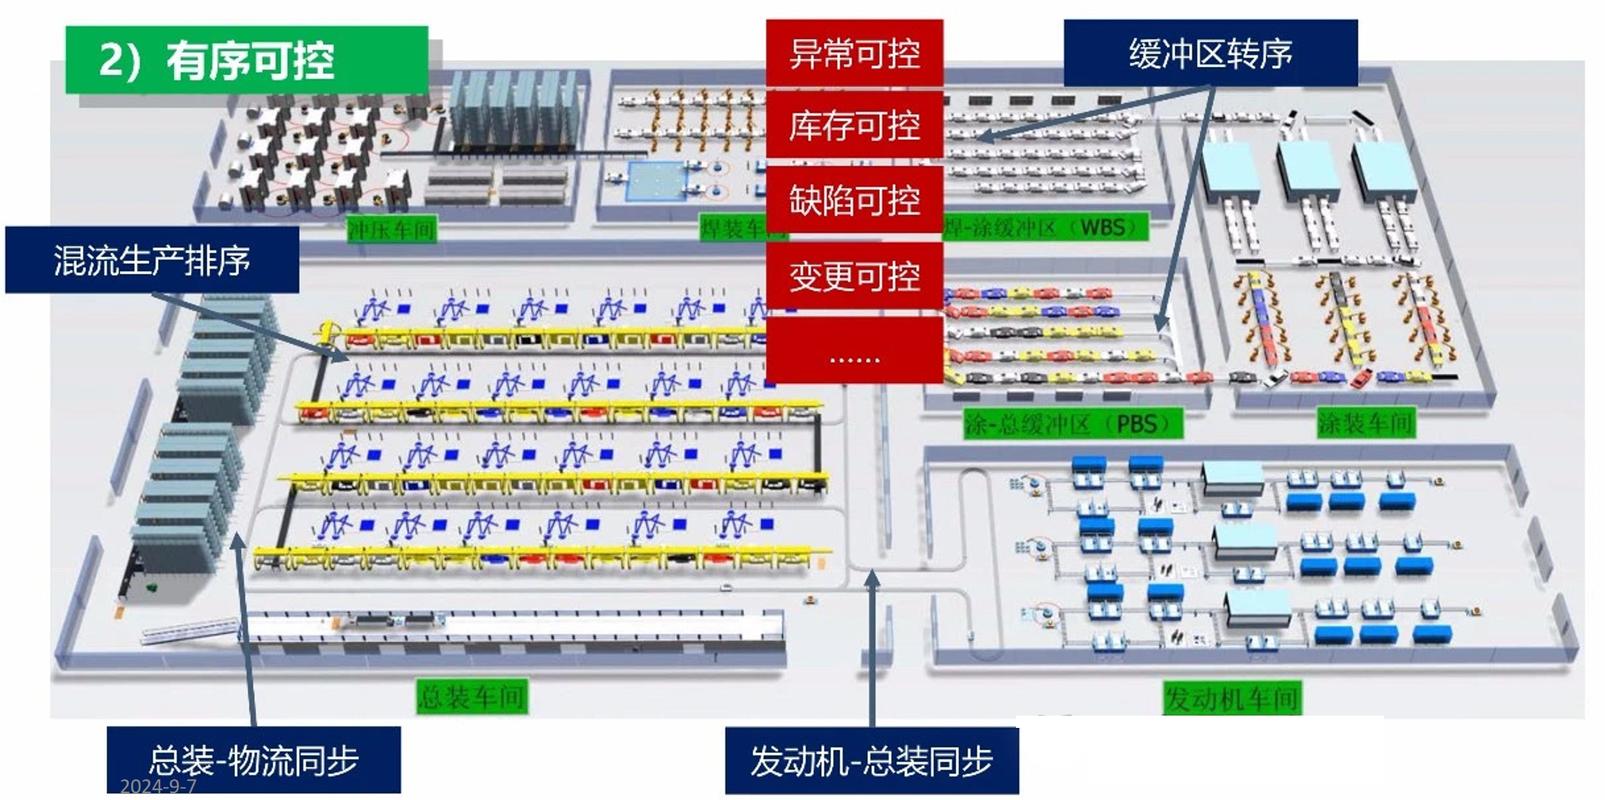
很多人上来就问,选哪家MES?要不要换全自动扫码设备?说实话,方向错了。生产工序管控追溯的核心,从来不是软件有多牛,是你能不能把每个工序的数据串起来。
我之前踩过最大的坑,就是为了省成本,只在成品下料的时候贴了条码,中间工序根本不采集数据。后来出了五件颤纹不良,查了整整两天,拆了三台机床的主轴,才发现是一号机的主轴间隙超差了。要是每个工序都采集了主轴电流数据,打开数据库一眼就能看到异常,哪用停线两天?
不管什么行业,做工序追溯,四个核心数据必须每个单件都落库,缺一个都白搭:
人:是谁操作的设备,是谁换的刀具,是谁做的检验
机:是哪台设备加工的,设备当前运行参数是多少,刀具累计寿命是多少
料:毛坯的批次、炉号,外协件的供方批次,哪怕你换了一点点辅料也要记
法:用的哪一版的加工程序,工艺参数是按哪份作业指导书调的
就这四点,很多工厂连一半都做不到。你说出了问题怎么追溯?
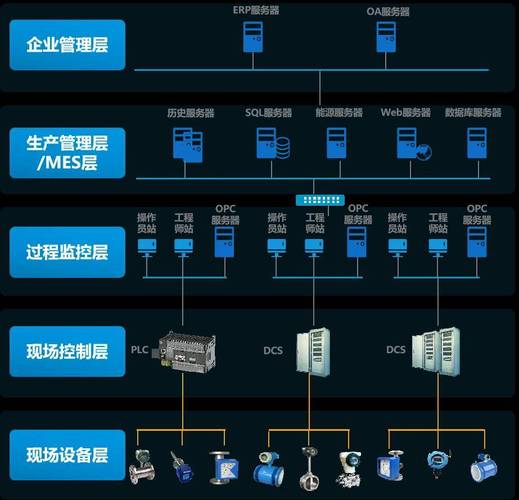
老生产线改造怎么办?很多十年以上的老机床根本没有网口,没法直接采数据。没必要直接换机床,百万一台太贵了,加个外置的电流传感器加个采集模块,几千块钱一台就能解决问题,性价比高得多。
不同规模工厂的选型避坑经验
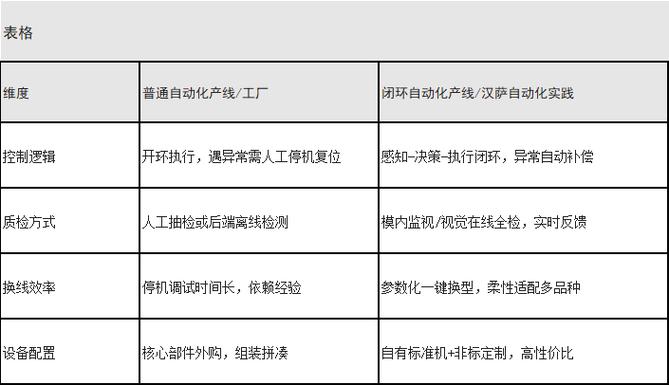
不过话说回来,不是所有工厂都要上几十万的全功能MES。完全要看你的生产类型,匹配才是最好的。
做大批量标准化生产的,比如汽配,一年几十万件同类型产品,那上个带追溯模块的MES没问题,钱花得值。但是做中小批量非标件的,比如工程机械结构件,一年几百单,每单产品都不一样,你上个大MES,光是改参数就要折腾半个月,钱全打水漂。
去年帮一个做中小批量非标结构件的工厂做方案,总投入不到八万,用轻量的本地扫码系统加本地数据库,云端做备份,完全满足IATF的审核要求,用着也顺手。
说几个大家常踩的坑,记好了:
第一个,条码贴外面,很容易被切削液泡花,加热变形,到了要追溯的时候扫不出来,白搭。现在我们都用二维码激光打标打在工件的非安装非加工面,耐油耐温,十几年都能扫出来,根本不会坏。
第二个,纯云端系统,断网就停线。之前有个客户贪便宜,选了个纯云端的小品牌,结果运营商挖光纤挖断了线,停了八个小时,损失比买三套系统都多。现在不管大小方案,都是本地存一份主数据,断网也能生产,联网再同步,稳得很。
第三个,过度自动化。比如人工打磨、人工装配这些工序,非要搞视觉自动识别扫码,一套设备十几万,其实加个工序锁就完了——不扫码确认,下工序开不了工,人工扫一下也就两秒钟,成本十分之一都不到。
最后说几句。生产工序管控追溯,从来不是做给客户看,做给审核看的花架子。真出了质量问题,它能帮你把不合格范围从整批缩小到几件,能帮你半个小时找到根因,能帮你少亏几十万几百万。别搞虚的,把核心数据抓好,匹配自己的产能规模来做,比什么都强。
