很多工厂产能告急第一反应就是砸钱买新设备、扩建厂房,最后一算投资回报率惨不忍睹。本文结合三个实际工程改善案例,从瓶颈识别、换线优化、微改善三个维度拆解工厂产能提升的可落地方法,避开常见的决策坑。
别忙着加设备,先算清你的瓶颈在哪
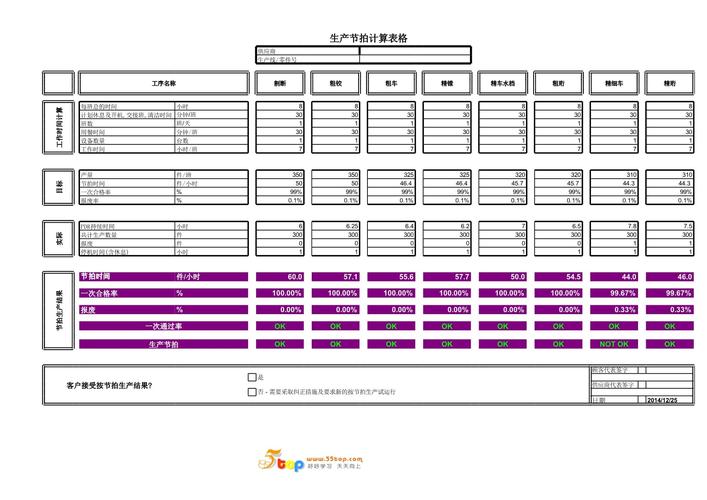
去年珠三角一家做汽车底盘冲压件的工厂接了新订单,要求现有产能提30%。老板拍板砸180万进了一台新的160吨冲床,装机调试完一跑,产能只提了11%。老板傻了。
问题出在哪?全生产线的瓶颈根本不在冲床,在后面的抛丸清理工序。原来抛丸机的节拍是8分钟/筐,每筐200件,冲床哪怕换成更快的,一次也只能堆着料等抛丸。一半的新设备时间就这么空着。
识别瓶颈的方法很简单,别靠经验拍脑袋。按TOC约束理论的标准步骤,连续三天测每道工序的实际产出节拍,算单班有效产出。公式很清晰:工序实际节拍 = 单班实际工作时间 / 单班实际合格产出。瓶颈就是节拍最大的那道工序。所有非瓶颈工序的产能溢出,都是无效产能。你加再多设备在非瓶颈上,整体产能一点不动。
说实话,我见过太多工厂踩这个坑。动辄百万的投入,换回来不到15%的产能提升。
换线速度,被忽略的产能隐形杀手
多品种小批量是现在大部分制造工厂的常态。一条线一天换两三次模是常事。换线的时候整条线停着,这部分时间是纯浪费,很多人不算账。
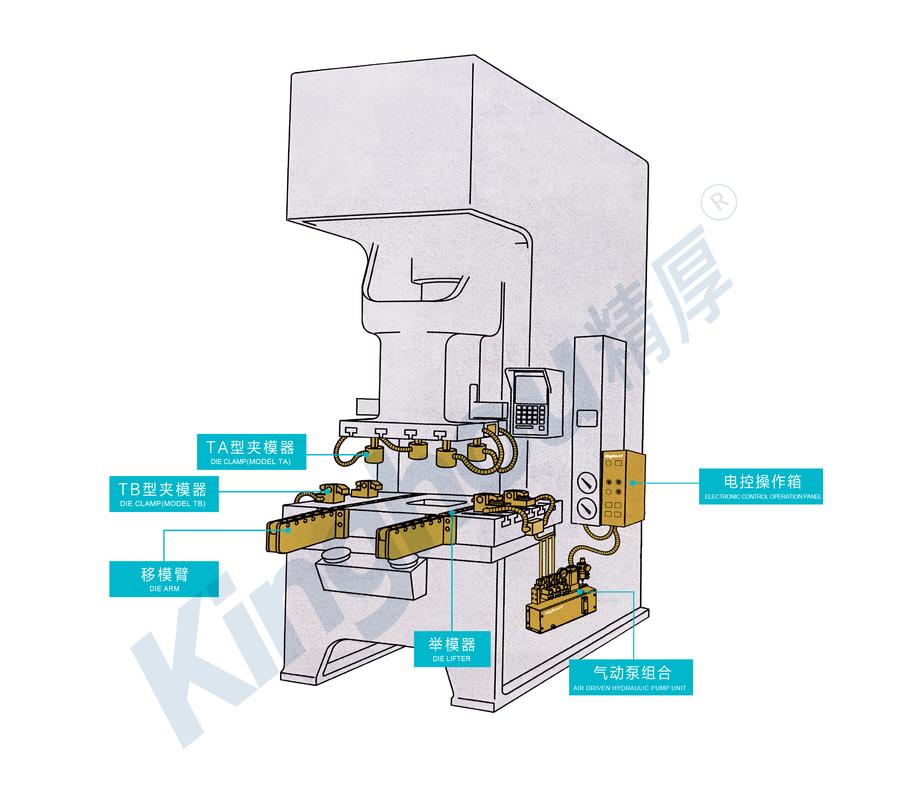
我之前跟进过一条小家电五金冲压线,按GB/T 28147-2011《冲压机械化与自动化 快速换模装置》标准做优化之前,每次换模调整要110分钟到120分钟。一天排4个品种,光换线就占了快4个小时。两班倒一天1440分钟,有效生产时间才1000分钟出头。
做SMED改善的时候,把换线作业拆成内部作业和外部作业。原来所有拆装、调整都是停机做,现在把模具预调、预热、搬运都改成提前在线外做,停机只做换模对接和定位锁紧。我们还给模具加了标准化定位块,不用再反复打表找正。改完之后,最快一次换线16分钟,平均稳定在18分钟。一天换四次线才用掉72分钟,有效生产时间直接多出来380分钟。同样的设备,同样的工人,日产能直接涨了26%。整个改造花了不到三万块。比买新设备划算一万倍。
很多工厂老板说我要多品种,我产能不够,那你摸摸心口,你的换线时间占了有效工时的多少?有的甚至能占到三成。那可不产能不够嘛。
微改善的累积,比一次性大投入回报更高
很多人觉得产能提升就得是大项目、大投入。其实不对。生产线里到处都是不起眼的小浪费,加起来就是很大的产能缺口。
前年给浙江一家做伺服电机轴的加工厂做改善,我们数了一遍工人每个动作的时间。下料工序工人每次拿料要转身走三步,开料完成要再走三步放料,一天下来光走路就花了快一个半小时。我们把固定料架改成可旋转的双层料架,上料出料都在操作位伸手可及的范围,不用走路。就这一项,一天省出70分钟有效工时。
还有磨削工序,原来换砂轮要拆定位、找正,一共11分钟,我们加了一块标准化快装定位板,换砂轮直接卡进去锁紧,2分钟搞定。一个班换三次砂轮,一天又省出27分钟。还有检验,原来所有产品都攒到最后一起检,出了不良整批都废了,返工又占掉大量产能,我们把检验工位拆到每道工序后面,每个工人做完自己检,不良当场挑出来,返工率从7.8%降到0.2%,又省出两个多小时。
所有这些改下来,总投入才7600块。产能直接提了18%。你说上哪找这么高回报率的项目?哦对,这些改善不用停线改造,利用下班的半小时就能改完,根本不影响现有生产。对吧?
工厂产能提升,核心从来不是扩规模、添设备。是把藏在生产线各个角落里的无效时间挖出来,把浪费变成有效产出。摸清楚瓶颈,干掉隐形浪费,一点点攒出来的改善,往往比砸大钱上新项目更能解决问题。
