摘要:很多工厂砸几十万上了监控系统,最后变成供参观的大屏摆设,要么延迟炸锅,要么误报满天飞。我在离散制造产线改造摸爬快十年,经手的监控项目近二十个,攒下的都是踩坑踩出来的落地经验,给有基础的中级工程师做参考。
为什么很多产线实时状态监控成了装样子
前年去看一个客户的冲压车间,刚上的百万级监控系统,大屏清晰得能当电视用,一问,上个月模具过载炸了,系统报警晚了两秒,一套进口模具直接废了。几十万打了水漂。
问题出在哪?大多数人把“全数据采集”等同于“有效状态监控”。上来就要把所有数据传到云端,给领导做可视化,完全忘了不同故障对“实时”的要求天差地别。
半导体封装线的键合机故障,要求百毫秒内响应,晚一点整个晶圆都废了。普通装配线的缺料提醒,晚个十秒八秒也没事。一刀切用同一个方案,要么成本堆到飞起,性能过剩,要么核心故障的实时性满足不了,白搭。
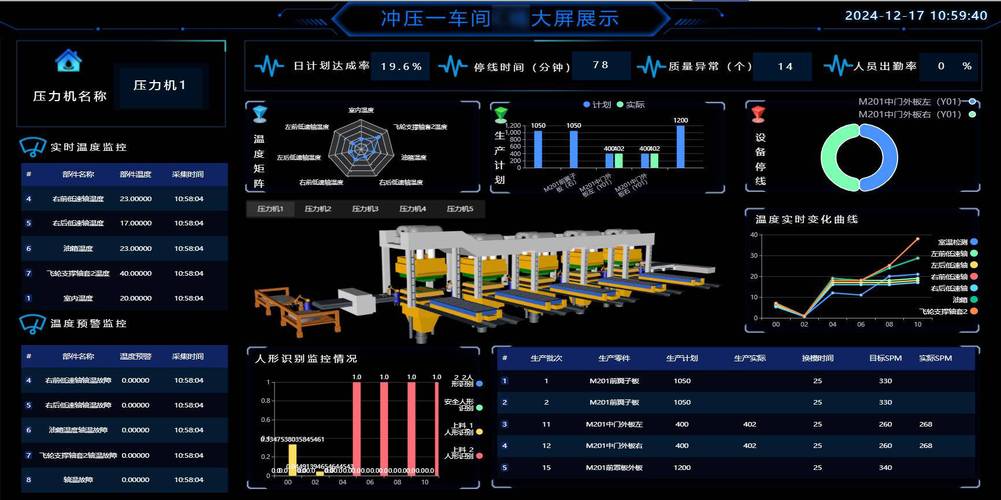
核心设计逻辑:按实时等级做分层架构
其实国标早就说清楚了。GB/T 40651-2021《制造设备运行状态监测通用要求》里,明确把监控数据按响应延迟分成四个等级:
- T1级:延迟<100ms,对应紧急故障类,比如过载、堵料、急停
- T2级:延迟100ms~1s,对应性能状态类,比如温度、振动、电流
- T3级:延迟1s~1min,对应生产统计类,比如产量、合格率
- T4级:延迟>1min,对应维护管理类,比如换刀记录、保养提醒
不同等级放不同的位置处理,这才是平衡成本和性能的关键。
T1级的核心数据,绝对不能走公网,甚至不能走车间共用的普通工业网络。必须放在本地边缘PLC直接处理,触发动作直接走硬接线,告警信息再往上层传。我早年试过把T1级数据走车间WiFi传,下班高峰WIFI挤得连手机都刷不开,数据直接丢包,差点出大事,现在想想都后怕。
那些统计类的T3、T4数据,再传到云端做可视化和报表就够了,既省带宽又省存储,一年下来能省十几万的云服务费。
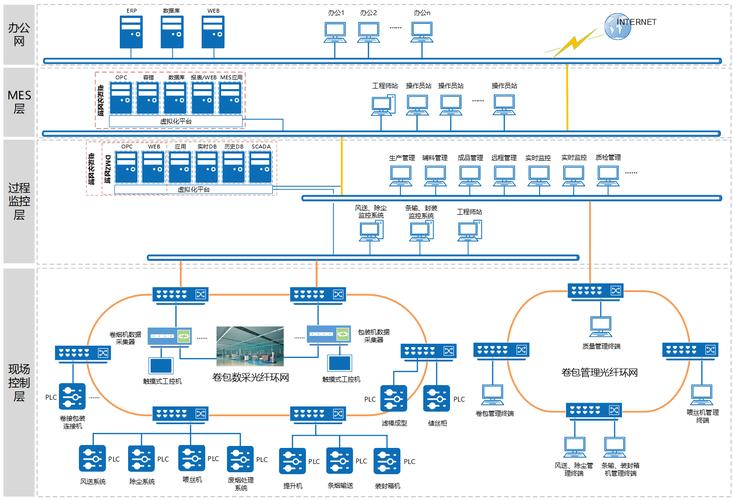
去年给国内某小家电品牌做装配线改造,原来的方案是全数据上云,堵料告警最高延迟8秒,经常压坏工件,误报率高达17%。改成分层架构之后,T1级堵料检测直接由边缘PLC处理,平均响应120ms,误报率直接降到0.3%,云带宽成本降了72%。甲方的运维主管拉着我喝酒,说终于不用天天蹲大屏关误报了。
现场调试最容易踩的三个暗坑
选型对了,架构对了,调试的时候照样翻车。说三个我亲身踩过的暗坑,都是血泪。
第一个,传感器安装不对。测电机轴承振动,很多人图省事,直接粘在刷了油漆的电机外壳上。油漆就是一层绝缘缓冲层,高频的早期故障信号直接衰减一半,等你检测到振动超标,轴承已经快磨坏了。正确做法是,磨掉安装位置的油漆,直接和机座贴合,用螺栓紧固,不要用双面胶凑活。
第二个,时间同步没做。多条设备协同的产线,每个PLC的时钟都有误差,差个两三百毫秒太正常。真出了连锁故障,你拉出来的数据时间戳对不上,故障发生的顺序全错,排查问题的时候你根本摸不着头脑。说实话,这个坑我踩过两次,后来不管项目大小,都给所有边缘设备配自动NTP校时,每天凌晨自动校一次,花不了几十块钱,省了天大的麻烦。
第三个,阈值设置一刀切。同一条产线,冬天开机温度10度,夏天满负载运行能到50度,你用固定阈值?夏天误报一天能出一百多条,冬天该报警的时候不响。一定要做自适应阈值,根据环境温度、当前负载率自动调整报警触发值。这点真的太容易被忽略,我前三个项目都没做,交出去之后被现场运维骂得抬不起头。
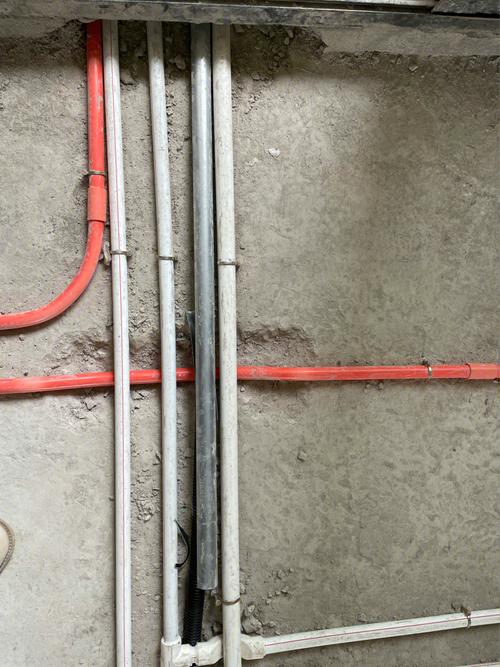
不过话说回来,电磁干扰这个事也得提一嘴。冲压、焊接车间的大功率设备一开,模拟量信号直接飞,别图便宜用普通非屏蔽网线,一定要带屏蔽层,穿镀锌钢管接地,不然监控屏上的数据跳得比股票大盘还疯,你说闹心不闹心。
产线实时状态监控,本质就是给产线装个靠谱的心电图。不是做给领导看的花架子,是真能提前发现故障,少亏钱多干活的工具。别上来就贪大求全,先把核心故障的实时性搞定,再一步步补全功能,稳着来,比什么都强。
