课堂上最意外的卡壳点
上学期的机械设计课程设计,题目就是做这套单元。刚布置下去一周,收上来的初步方案看的我头大。百分之八十的组,把分拣和加工做成了完全没关系的两个部分。
分拣就是传送带摆一头,气缸把不合格料推下去,合格的掉进箱子,完了人工抱去加工工位。
那叫什么复合?复合是分拣完直接进加工流程,一气呵成啊。
没人提定位,没人提转序的误差。有个组的方案里,合格工件从分拣口掉出来,自由落体到加工上料台,误差能差快一厘米。加工中心的夹具卡盘都对不准,切出来的东西能合格?
大多学生抄网上的开源方案,只抄了分拣部分,忘了加工要接上去。
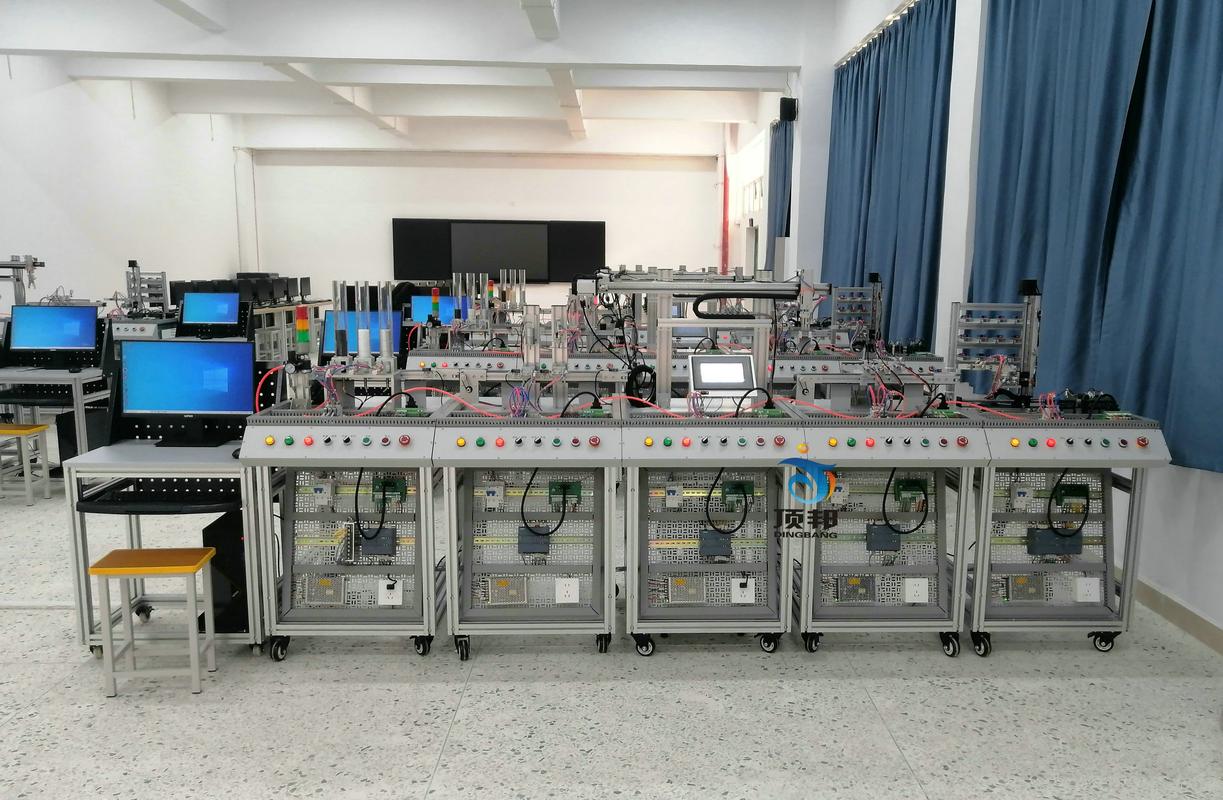
我把那个组的方案打出来,贴在黑板上,问大家,这个设计要是做出来,下一步怎么干活?没人说话。沉默了五分钟,才有个学生小声说,我没想到加工还要接精度。
哦,这就是最大的坑。大家都觉得自动化分拣就是核心,复合就是两个东西拼一起,拼起来就算完。
删了三个功能才跑通
说实话,学生都喜欢堆功能。我见过最夸张的一组,方案里加了视觉分拣、重量分选、超声检测、在线打标四道工序,加完之后才发现,整个实验室的实验台都放不下。成本算下来超了预算五倍。
我给他们提修改意见,第一个要求就是砍功能。复合单元的核心是”复合”,不是功能多,要的是分拣完成自动转加工的闭环,不是摆展览。
他们纠结了三天,砍了重量分选,砍了在线打标,只留了视觉分拣和铣削加工两个核心部分,这下地方够了,钱也够了。
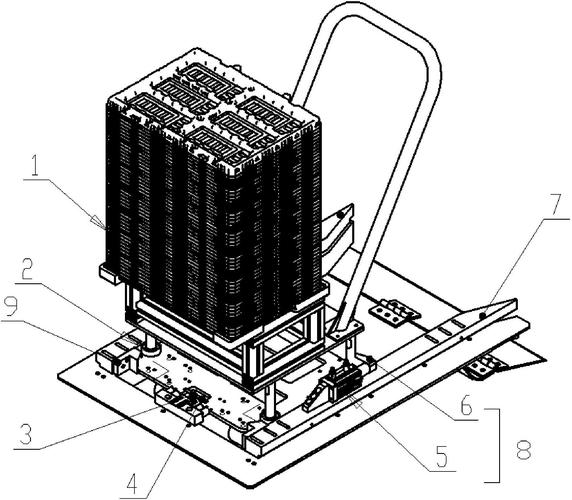
不过话说回来,砍完功能还有坑。就是衔接的地方。一开始他们把分拣出料口对准上料位,但是传送带停位误差有三毫米,每次上料都偏。改了两次编码器的参数,还是不行。最后想了个笨办法,在定位块上加了个15度的导向斜口,工件滑过来自己归位,误差直接压到0.2毫米以内,够用了。
我当时去看他们调,一群人蹲在地上拧螺钉,满头大汗,调好那一刻集体喊了一声,那动静整层楼都能听见。我那时候就觉得,这比拿个满分的抄来的方案有用多了。
哪有什么一次成型的设计?都是改出来的。
教学用设计,得给学生留试错空间
很多人说,你直接给个成熟的方案让学生照着装不就行了?干嘛让他们瞎折腾?
我不这么想。自动化分拣复合加工单元放到工业里,有成熟的标准方案,但是那是给工厂用的,不是给学生练手的。工业方案追求稳定、效率,不用改,装完就用。学生做设计,要的是能拆能改,能踩坑,能自己调。
比如工业上用的高精度伺服滑台,一套大几千,学生课程设计经费有限,买不起。我们就用普通的步进滑台加直线轴承,精度足够教学用,坏了换也便宜,学生拆个三五次也不心疼。
之前有个毕业的学生回来看我,说当年做这个设计踩的坑,工作后做项目帮了大忙,知道什么时候该凑活,什么时候死卡精度。
哦,这就对了。我们教机械设计,不是教你做一个完美的设备出来,是教你怎么在有限的条件下,做出能满足要求的东西。很多学生一开始追求完美,什么都要顶配,最后预算花完,东西装不出来,卡壳卡到交不了作业。不对,对吧?设计本身就是取舍的过程。你得知道你要什么,不要什么。这个单元练的就是这个。
上次整理实验室,翻出来往届学生做的旧装置,好多地方都能看到改了又改的痕迹,螺钉孔扩了一次又一次,导向块粘了又换。这些痕迹,比干干净净的完美展品值钱多了。
下次开课,我还是不给标准答案。让他们自己去踩坑。踩够了,自然就懂了。
