摘要:本文结合国内离散制造冲压车间的实际落地项目,分享生产资源动态智能调配调度从方案设计到现场落地的踩坑经验与实战总结,适合正在推进车间智能化改造的中级工程师参考。
为什么传统静态调度在多品种小批量车间就是垃圾?
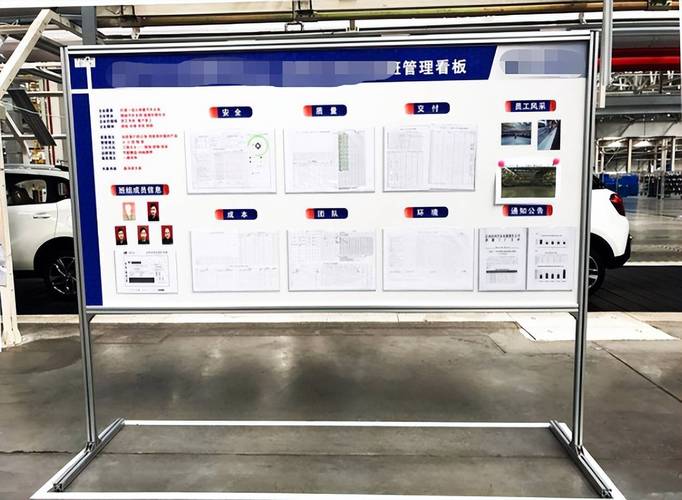
三年前我在长三角一家汽车零配件工厂做改造,客户的冲压车间,做二十多种不同规格的底盘结构件,每周接的订单里总有三四笔大客户的紧急插单。原来用的是每周一排的静态调度,全靠调度室主任拿白板写计划。
有一次,主机厂临时加了一千件防撞梁的订单,要求一周内交货。调度主任把活塞进去,整个车间全乱了。本来排好的12套模架加工,硬生生挤得换模时间翻了一倍,设备连轴转,操作工连吃饭都轮班,最后合格品率掉了8个点,交期还是拖了三天,赔了小二十万。
说实话,国内现在大半中小离散制造的调度,还是这个路数。靠经验,靠拍脑袋,碰到点扰动就崩。
根据GB/T 40648-2021《智能制造 生产调度系统技术要求》里明确规定,动态智能调度的核心扰动响应时延必须低于15分钟。静态调度做得到吗?
根本做不到。调度主任重新排一遍计划就要一两个小时,等排完,现场早就乱成一锅粥了。
动态智能调配调度落地的三个核心坑,我踩过你别踩
第一个坑,上来就堆算法,不先理数据源。我做第一个项目的时候就犯了这个错。客户催得急,我们花大价钱找高校拿了个遗传算法优化模型,以为万事大吉,结果上线一跑,出来的计划跟实际完全对不上,差了快20%。
为什么?原来车间里设备的运行数据,是半小时才上传一次,工位在制进度全靠操作工下班扫码,数据延迟太大。算法再精准,输入的都是过时数据,能出什么好结果?那叫一个疼。我当时脸都绿了,停下来花了两周补数据采集点,给每台设备加了边缘采集模块,时延压到10秒以内,才重新跑通。
第二个坑,追求全局最优解,不给现场留调整空间。很多人觉得,智能调度就得给你一个完美的计划。其实根本不是这么回事。调度本身就是各种约束下的妥协,对吧?算法给你排出来一个交期最短的计划,要求四个小时换三次模,换一次模就要40分钟,光换模就占了两个小时,实际生产根本不划算。
现在我们做落地,都是做多目标权重可调的满意度调度,不是单目标的全局最优。把交期、换模成本、设备负载、能耗这几个核心目标的权重开放给现场调度,今天插单急,就把交期权重拉高,明天订单稳,就把换模成本权重拉高,灵活得很。
第三个坑,不做分层调度,全车间扔给一个模型算。全车间几十台设备,上百个在制订单,一起扔进去算,算力消耗大得吓人,出结果要十几二十分钟,根本达不到动态调度的时延要求。
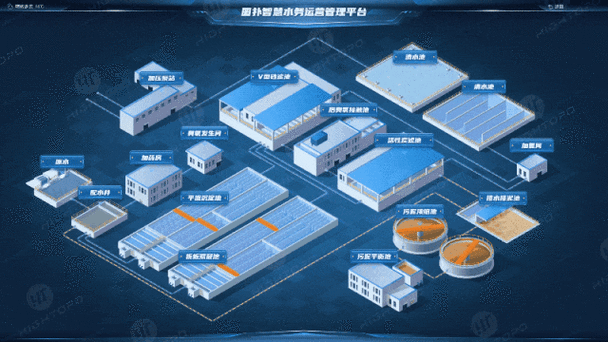
我们现在的做法是分层处理:厂区层做日级的资源总调配,把订单分到对应车间;车间层做小时级的动态调度,应对插单、设备故障这类扰动;工位层做分钟级的微调,应付工位上的小延迟。算力分层下放到各个边缘节点,响应速度直接提了十倍,现在出调整方案只要几分钟。
落地后的真实收益,比纸面参数实在多了
调整完方案之后,那个冲压车间整整跑了六个月,数据出来的时候,客户都不敢信。设备平均利用率从原来的52%升到了68%,紧急插单的响应时间从原来的2小时降到了8分钟,交期达成率从76%升到了94%,整体生产效率提了快32%。
原来调度室要三个经验丰富的老师傅天天盯白板,现在只要一个年轻人盯系统,算法出方案,他拍板就行,省下的两个人调到质量部做过程巡检,不合格品率又掉了三个点,这都是额外的收益。
不过话说回来,生产资源动态智能调配调度不是什么万能神药,不是所有工厂都值得上。如果你是大批量标准化生产,比如做瓶装水、做标准钢材,每个月的订单都没什么变化,静态调度足够用,犯不上花几十万上百万上这套系统,投入产出比根本不划算。
只有那种多品种小批量,插单改单多,设备负载波动大的离散制造车间,才需要这个东西,才能真的赚回成本。还有,那些吹全智能无人调度的,全是噱头。现在的技术水平,最好的状态就是算法出候选方案,人做最终决策,机器帮人省掉反复排计划的体力活,把人的经验用在决策上,这才是正确的落地姿势。
很多工厂上智能化,总想着一步到位,全无人,其实完全没必要。能解决实际问题,能帮工厂省钱赚钱,就是好方案。
生产资源动态智能调配调度,不是拿来凑智能制造项目验收的门面,是真刀真枪解决生产痛点的工具,找对路子,避开坑,不到一年就能收回成本,这点我敢拍胸脯说。
