摘要:不少制造企业花大价钱上线产线设备实时状态监控平台,最后却变成了只会展示漂亮数据看板的摆设,操作的师傅不愿用,投钱的老板不满意。我在离散制造产线改造领域摸了十几年,踩过的坑比见过的顺利项目多,今天把核心设计要点和选型经验整理出来,给同行做个参考。
需求错配,是大多数平台烂尾的核心原因
去年给珠三角一家做汽车底盘冲压件的工厂做改造,老板一开口就要给全厂27台冲床全部装满传感器,小到导轨润滑油温,大到机身振动,每一个点都要采,说要做“全维度监控”。说实话,我当时就捏了一把汗。
预算八十万,一半砸在了无关的传感器上。那又怎么样?采上来的海量数据根本处理不了,工业网关带宽占满,平台刷新一次要等三分钟。
不如巡线师傅的眼睛准。
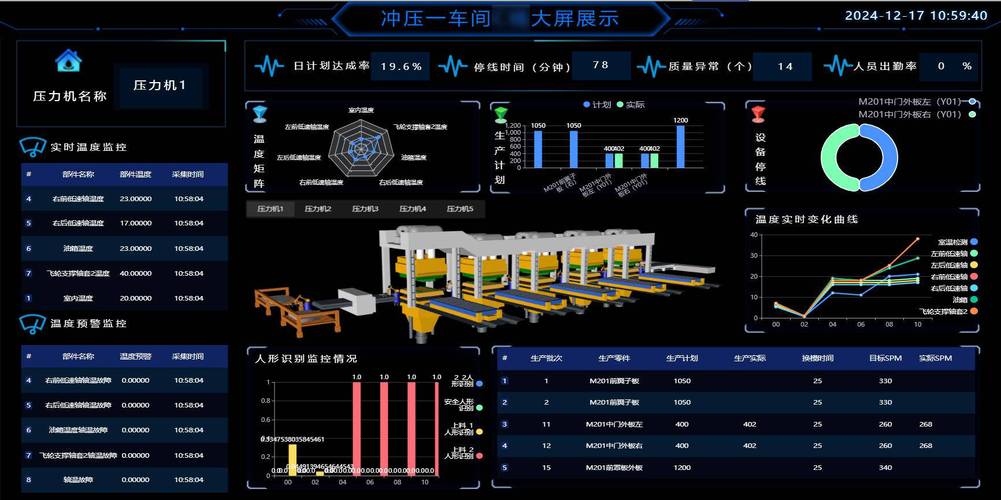
做平台不是拼参数堆硬件,你得先想清楚要解决什么问题。如果是算OEE,你只需要采设备的启停信号、加工计数就够,传感器成本能砍掉70%。如果是做主轴异常预警,核心就是采振动和电流,配合边缘计算算特征值就行。如果是做预测性维护,那才需要多维度采集油温、油压这些环境参数。
很多人上来就喊着“全数据全采集”,不过是被卖硬件的商家忽悠了。最后钱花了,平台用不起来,冤不冤?
低延迟传输:藏在机柜里的隐形痛点
大家都盯着平台的看板好不好看,功能多不多,很少有人关心底层传输。“实时”两个字,不是写在宣传册上的标语,是有硬性标准的。按照GB/T 41287-2022《工业互联网 平台 数据传输规范》要求,产线设备状态类高优先级数据,端到端延迟不能超过1s。
之前接过一个烂尾项目的改造,原来的集成商用普通家用级WiFi覆盖产线,产线四周都是全钣金的冲床,金属屏蔽严重,高峰生产的时候延迟能飙到5s以上。冲床卡死了,三分钟才报警,那时候整批料都已经压废了。那叫一个头疼。
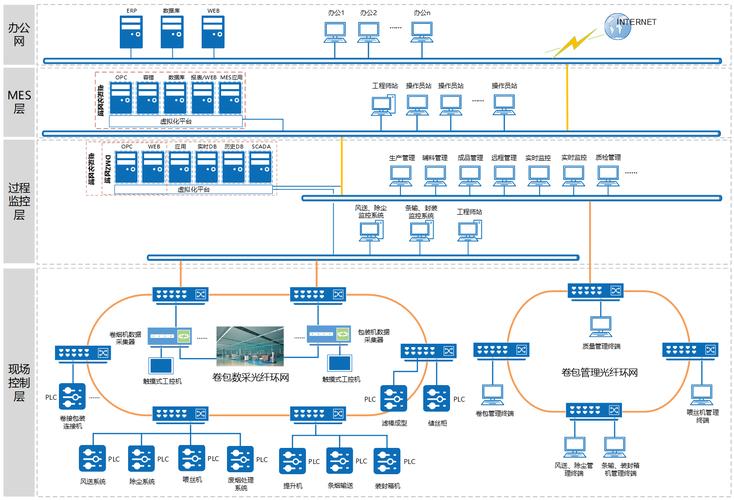
不过话说回来,解决这个问题其实花不了多少钱。选型优先走有线工业以太网,移动工位或者无法布线的位置,用工业级5G模组,单站成本也就比普通工业WiFi贵一百多块,漫游切换延迟能控制在100ms以内,完全满足要求。
还要加一步边缘预处理,别傻愣愣把原始数据全往云端发。就拿振动信号来说,我们一般在边缘网关先算好振动有效值:
$$ X_{rms} = \sqrt{\frac{1}{N}\sum_{i=1}^{N} x_i^2} $$
只有当有效值超过阈值,才把原始波形上传后台,既省了带宽,又把延迟压下来,一举两得。
报警逻辑:别让师傅天天关弹窗
我见过九成以上的闲置监控平台,死在误报太多上。师傅开工一小时,弹七八十个报警,最后索性把报警声音关了,平台彻底变成摆设。
很多设计犯了一个最基础的错:用固定阈值判断所有场景。比如电机温度设成超过80度就报警,那夏天南方车间不开空调的时候,环境温度都能到40度,电机满负载运行本来就在78到82度之间波动,这不一天到晚瞎叫吗?
正确的做法,是做动态阈值+多状态关联报警。电机的温度阈值,根据当前环境温度和实时负载率动态修正,而且只有当温度超标的同时,电流波动也超过30%,才触发一级报警弹窗。不然只是后台默默记录,不打扰一线操作。
之前那家冲压厂改完报警逻辑之后,误报率直接从72%降到了3.8%,师傅们终于愿意打开平台看了。
还有,一定要分级处理。一级报警停线,推给当班班长;二级报警推给维修班,下班或者换岗的时候处理;三级预警只是记入维护周报,提前安排保养就好。一刀切的全弹窗,谁用谁烦。
还有最坑的一点,很多平台厂商卖货的时候说开放对接,等你签完合同,要对接工厂现有的MES系统,开口就要十万块接口费。真的离谱。选型的时候一定要把对接要求写进合同,别留后手。
结论
做产线设备实时状态监控平台,本质是服务生产,不是炫技。不用追求最先进的技术,不用堆最多的硬件,找准真正要解决的问题,把传输、报警这些细节做好,就能做出来好用的平台。少踩点需求错配的坑,少花点冤枉钱,比什么都强。
