摘要:本文基于十余个离散制造车间集成项目的落地经验,梳理了车间软硬件一体化系统集成平台从设计选型到现场调试的常见问题,分享可落地的实操经验,适合有一定基础的中级工程师参考,避开工程里的常见陷阱。
为什么大部分车间集成平台最后都成了摆设?
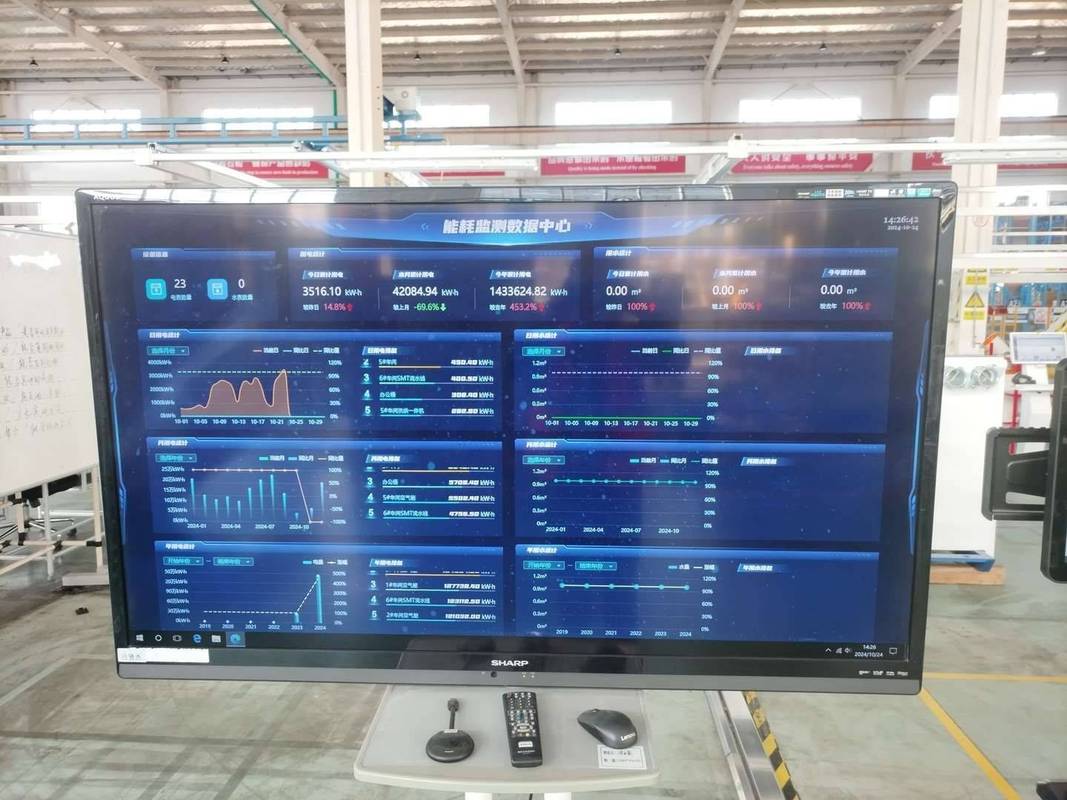
见过太多工厂,花大几百万上集成平台,最后就是展厅一块大屏,供参观的时候转一转,实际生产根本用不上。数据不准,更新延迟,操作反人类,调度员还是抱着对讲机跑现场。
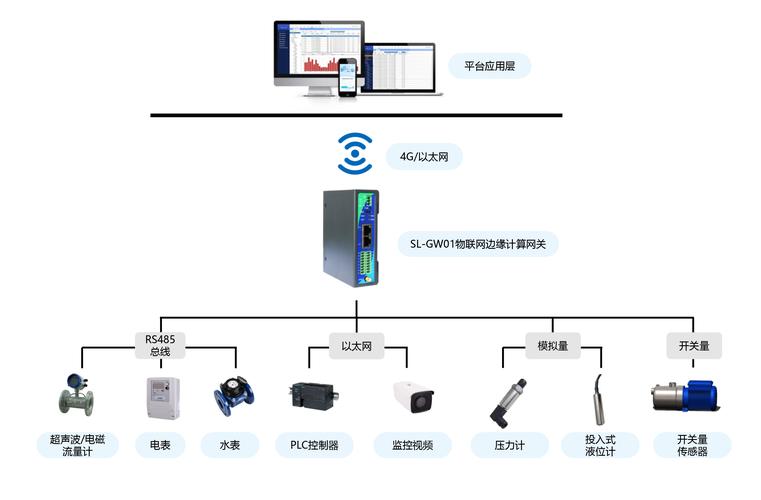
根本问题出在哪?很多人把一体化集成理解成“买个MES软件+堆一堆传感器硬件”,凑到一块就算完事了。对吧?完全搞错了核心。一体化的核心是数据流全链路打通,从设备端的信号采集,到边缘层的处理,再到平台层的分析调度,最后再反向下发指令给设备,每一环都要咬合得上,差一点都不行。
去年在东莞接的一个汽配机加工车间项目,甲方老板一开始听了厂商的忽悠,提前上线了一套不带边缘适配的平台,结果12台老数控车,用的还是五年前的三菱PLC,协议不兼容,厂商驻场改了三个月,数据上传成功率最高才80%,高峰期还经常断连。最后调度员嫌麻烦,还是回到原来的人工登记模式,平台彻底成了摆设。
大部分中小制造车间,都不可能一次性把所有老设备全换掉,新旧设备混跑是常态。十年前的老机床和刚买的新加工中心,通信协议从Modbus RTU到OPC UA五花八门,还有不少定制非标设备连公开协议都没有,上来就做平台上层功能,不提前做设备侧的适配调研,不翻车才怪。
一体化平台核心设计的三个落地要点
说几个我们做项目总结出来的硬规则,都是踩坑踩出来的。
第一,边缘层协议转换网关选型,绝对别贪便宜
早年刚做项目的时候,为了帮甲方省成本,选过一批廉价的转换模块,标称能转Modbus,结果车间机床旁边夏天不开空调能到52℃,模块超过40℃就开始丢包,一到下午数据就乱跳,最后全换了,花了更多钱。
现在我们选型,严格按GB/T 30094-2013工业以太网交换机技术规范的宽温要求,必须选-40℃~85℃工作范围的工业级网关,要求支持至少20种以上常见工业协议,必须带本地断网缓存功能——断网的时候数据存在本地,联网之后自动补传,不能丢数据。刚才说的那个东莞汽配车间,后来换了符合要求的网关,数据上传成功率直接拉到99.7%,现在调度员已经离不开平台了。
第二,平台层要做轻,别贪大而全
说实话,很多厂商上来就给你吹全工厂数字孪生,管生产管物流管质量全打通,最后钱花了,功能用不起来。中小车间的一体化平台,先把三件事做好就够:设备状态实时采集、工艺参数跨设备同步、生产工单一键下发。能把这三件事跑顺,就已经能帮甲方提效15%以上。
前年做的一个五金冲压车间项目,我们就聚焦在冲压机压力参数和上下料机械手位置数据的同步,原来人工调参数,换一次模要四十多分钟,现在成熟工艺的参数直接从平台下发到设备,换模时间直接压到12分钟,生产良率从93%升到97.5%,甲方满意得不得了,这就是价值。
第三,接口必须留冗余,别把未来升级的路封死
见过太多项目,当时做的时候刚好满足当前设备数量,过两年车间加了两台新设备,要接入平台,厂商说要改核心架构,开口就要几十万服务费,太黑了。我们现在做设计,核心平台层统一留标准OPC UA开放接口,新设备只要支持标准协议,半天就能完成接入,不支持标准协议的,加个网关转换就行,根本不用动平台核心代码,扩展成本不到原来的十分之一。
现场调试的几个隐形坑
设计再好,调试踩坑也能把项目拖死。说两个最容易忽略的问题。
第一个就是电磁干扰。车间里变频器、电焊机、大功率电机一大堆,很多施工队图省事,把信号线和动力线捆在同一个桥架里,结果数据丢包丢到怀疑人生,你找半天都找不到问题在哪。我第一个项目就踩过这个坑,调试了一周都不对,最后把信号线换成带双层屏蔽的双绞线,单独走桥架,接地电阻按GB 50168-2018标准做到4Ω以下,问题立马解决了。这个钱不能省。
第二个就是版本兼容坑。你买的PLC是V1.2版本,网关的驱动只支持V2.0以上,接上去就是连不通,你查接线查协议查了两天,最后才发现是版本不匹配,太浪费时间。现在我们项目开工前,都会把所有硬件的固件版本、软件的SDK版本全部列出来,提前在实验室做兼容性测试,没问题再进场,绝对不把问题留到现场。
还有就是带宽坑,很多车间说我们只有几十台设备,百兆网够了,要是你带了几台机器视觉检测设备,每秒好几百兆的图像数据要传,百兆网直接卡死,整个网络都拖慢。现在我们做设计,车间核心骨干网都用千兆,视觉检测节点单独划VLAN,带宽预留两倍以上,绝对不会出现高峰期卡顿的问题。
做车间集成,从来不是炫参数、拼概念的工程,是抠细节、解决实际问题的工程。把设备调研做在前面,把选型标准卡死,把调试的坑提前避开,不用搞花里胡哨的功能,只要能帮车间降本提效,就是合格的车间软硬件一体化系统集成平台。
