上周改毕设图纸,翻到去年那组做全链条追踪的作品,想起当时一堆乱糟糟的问题,索性整理出来当教研记录。
课堂上没讲透的:机械端的衔接不是附加项
当时三个学生选这个题,刚开题半个月就过来汇报。打开演示文档,满屏都是数据库架构、UI界面、溯源算法,我翻到最后,就一张草草画的读写头安装支架,还是个方块。
我问:产线上物料箱堆货总有两公分误差吧?堆高了挡住标签怎么办?金属原料屏蔽信号怎么办?工人换料碰掉读写头怎么办?
三个人脸都懵了。
没人告诉他们,做这个系统,机械设计才是整个追踪链路的基础。一听到“系统”两个字,默认这是计算机专业的活,我们机械只要出个能装的外壳就行。太常见了,现在的课程里,软硬结合的项目练得太少。
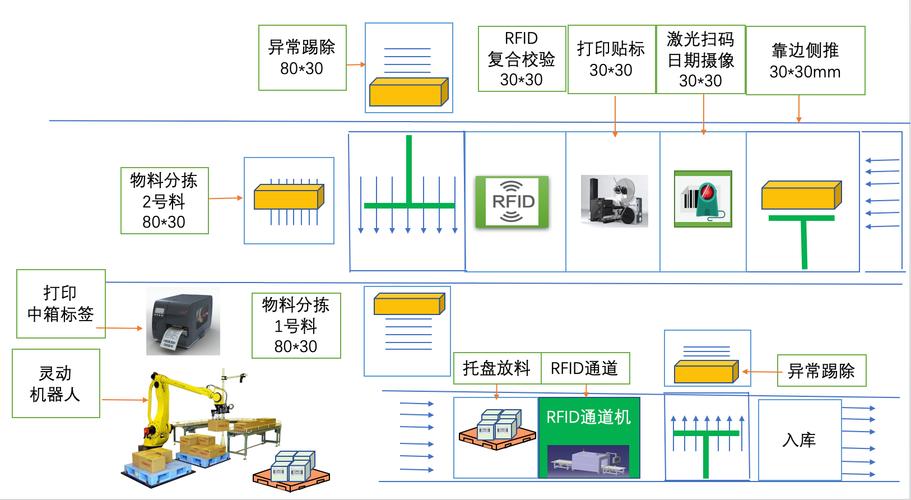
我之前呆过的装配车间,早些年上过一套类似的系统,几十万投进去,不到半年就废了。就是因为读写头装的位置不对,物料箱一换规格就扫不上,工人嫌麻烦,干脆手动填数据,填着填着全错,最后没人用了。
你看,软件逻辑再顺,机械节点没设计对,整个链条从根上就断了。学生一开始的方案,把读写头固定死在传送带侧面,连个上下调节的滑槽都没留,真放到产线上,用不了半个月就得歇菜。
改了三版才捋顺的设计取舍
说实话,一开始我也没把“全链条”这三个字拆明白。陪着学生一遍一遍捋,从供应商送货开始,到原料入仓,到转车间,到工位上线,到成品出库,哪个节点该采数据,哪个不需要,争了快一周。
第一版方案,每个物料箱每转一次手就扫一次,号称“全节点覆盖”。算完成本,一条三十个工位的装配线,光扫码枪和人工工时,一年多花十几万,工厂根本不可能接。
砍。把人工扫码的节点全砍了,只留三个自动采集核心节点:整托盘原料入仓、整批物料转工位、成品出库。中间工位的物料消耗,靠工位物料架自带的感应采集模块自动更新,不用工人动手。
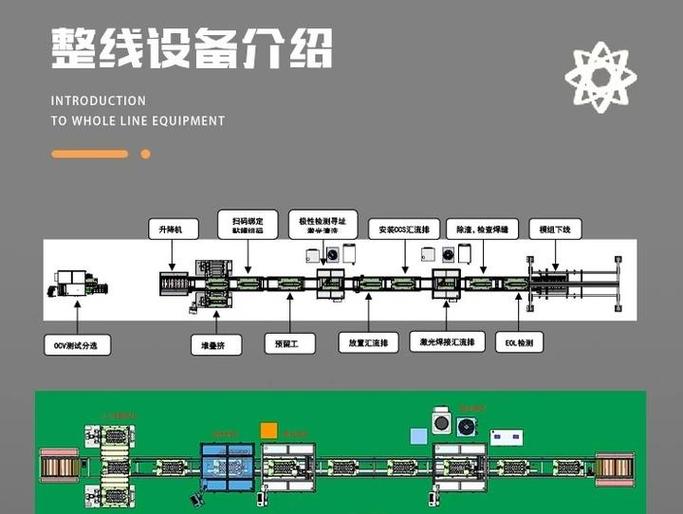
这里又出问题了,有个学生非要给每个单个零件都贴标签,说不这样就不配叫全链条追踪。我当时直接给否了。全链条追踪,是从原料到成品的整个链路可溯源,不是把每个螺丝钉都编上号。你做设计,得算投入产出,客户要的是出了问题能查到哪批原料、哪天装配的,追到批次就够了,犯不着花几倍成本去追单个零件。
后来学生找我认识的一个车间总工聊,人家也这么说,概念上的完美没用,能落地能用才是好设计。最后改出来的方案,把读写模块做成了可滑动调节的结构,装在物料架侧梁上,不管你堆多高的物料,都能挪到对准标签的位置,还加了防屏蔽的隔离衬板,针对金属原料也能用。成本比第一版砍了三分之二还多。
留给之后课程的一点调整
这次带完这个题,我最大的感受就是,我们机械设计的教学,真得补补这种软硬结合系统设计的课。现在很多企业做产线升级,都要上物料追踪,学生出去碰到这种项目,不能一上来就懵,把锅全甩给软件。
我已经把这个案例加到了大三下学期的课程设计要求里,现在学生做这个方向,必须交两样东西:一是采集节点的机械结构装配图,要标公差和调节范围;二是整套节点的成本核算,不能光画个UI就交差拿分。
不过话说回来,现在的学生从小接触软件,懂点编程,其实是很大的优势。只要把思路转过来,知道自己要解决的是生产里的实际问题,不是做给评委看的概念,就能出能用的东西。
很多人说,现在机械设计越来越边缘化,软件才是核心。我不这么看。再好的算法,再智能的系统,你拿不到准确的数据,都是空的。能让数据准确、低成本、稳定的跑通整个链条,这就是机械设计的核心价值,半点假都掺不了。
去年那组的方案,后来被一个汽配厂拿去试装了小批量的工位架,反馈说数据准确率能到百分之九十八,比之前人工录的准多了。你看,路子走对了,东西自然有人用。
下次上课第一句话,我就要跟学生说:想做这套系统,先去车间站半天,看看工人怎么堆料,怎么换箱,看完再回来画图纸。
