摘要:本文以东莞某汽车零部件焊装车间改造项目为例,分享可落地的产线升级实操路径,列出常见踩坑点,给有改造需求的制造企业提供参考,所有经验都来自现场实操,没有虚头巴脑的套话。
去年接了东莞那家汽配厂的改造活,进场第一天我差点掉头就走。工位挤得转不开身,零件堆得满地都是,换一次模半个多小时,不良率飘得没谱,客户老板拍着胸脯说只要能过IATF16949审核,预算好说。
改前诊断:别上来就换设备,先摸清楚病根在哪
我见过太多改造项目,钱花了几百万,最后该乱还是乱。问题出在哪?甲方上来就要求换机器人上新设备,跳过了最关键的诊断环节。
那次我拉着三个车间班长,带个本子蹲了三天,记了每台设备的停线时间、换型时长、工位在制品数量、不良流出节点。最后整理出来的结果,说出来你可能不信。72%的停线不是设备故障,是工位器具摆错位置,工人找零件耽误的。作业指导书贴在离工位三米远的墙上,新员工抬头才能看见,没人愿意看。设备参数调整全凭老工人手感,换一次型三个人调四十分钟,焊缝公差飘到±0.8mm,超出GD&T要求两倍。
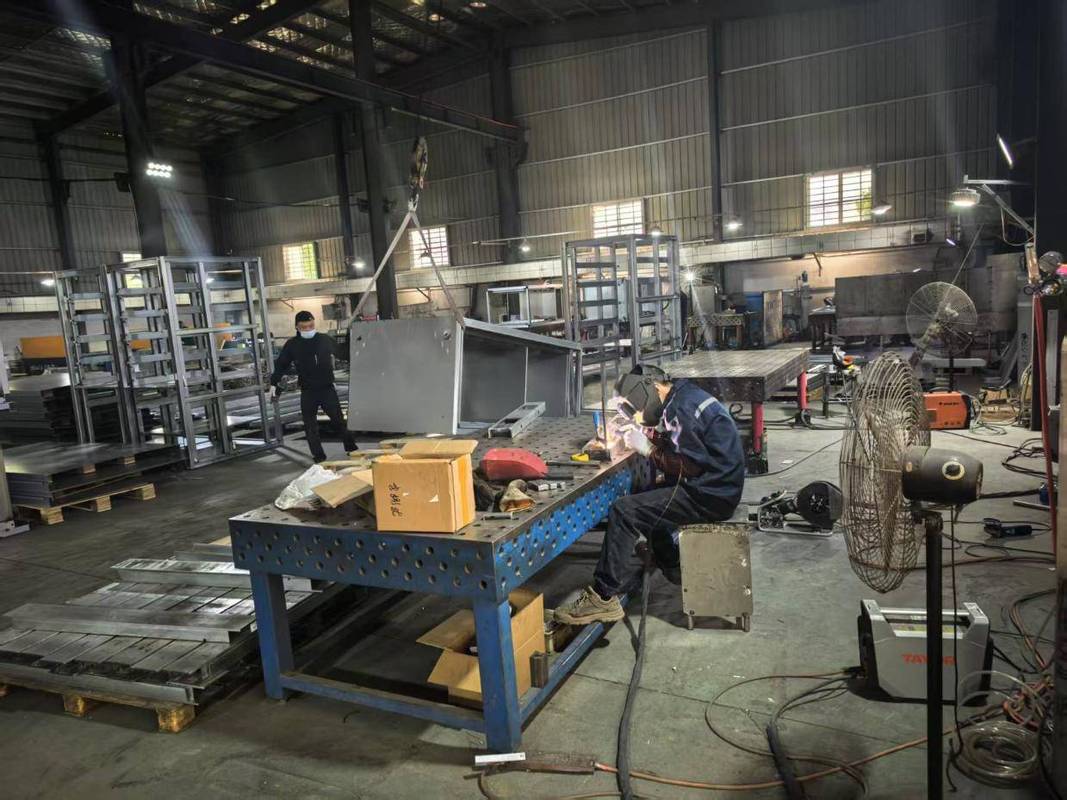
十几年前我刚接改造活的时候,就踩过这个坑。上来就给甲方换了六台焊接机器人,结果作业顺序还是乱的,不良率只降了两个点。甲方脸拉得比驴长,那时候懊恼了好久。所以现在我做改造,第一步永远是蹲现场摸问题,不摸清楚绝不动手。
最后整理出来的问题清单分三类:基础现场规范缺失、工艺过程标准化不足、设备精度一致性差。九成中小工厂的产线问题,都逃不出这三类。
核心改造内容:从点到面的标准化落地
先从现场物理规范化改起。按照GB/T 28000职业健康安全要求,结合IATF16949过程审核要求,所有工位器具做定位置定容定量。地面刷黄漆画线,连焊枪的挂架都定了倾斜角度——就是这个不起眼的小事,换型的时候拿取速度快了17秒,你敢信?
所有工位都标了在制品最大存放量,超过限额就停线拉暗灯,逼着前工序降速。半个月跑下来,整个车间在制品总量降了42%,原来挤得转不开身的过道,现在叉车随便走。
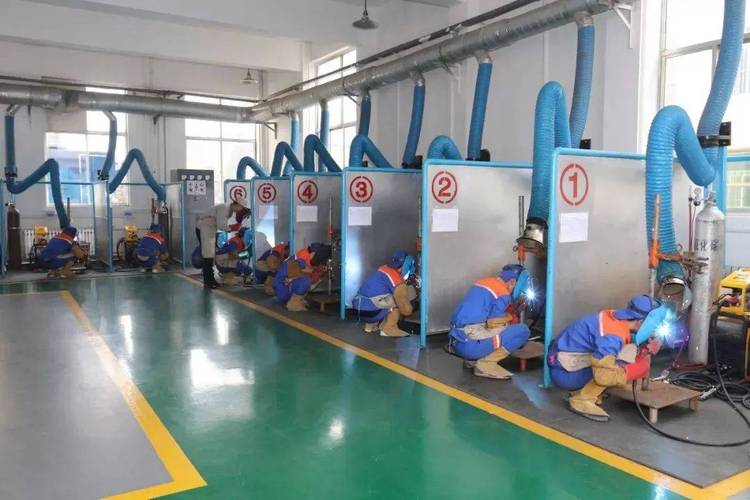
再来说工艺标准化。原来所有焊接参数全靠老工人记,我们把所有焊缝的参数都整理出来,按照AWS D1.1钢结构焊接规范做了工艺验证,每个焊缝的电流、电压、焊接速度、保护气流量都做了SPC管控,控制限直接写进设备程序,参数超了直接报警,换型只要扫码调用程序就行,再也不用瞎调。
说实话,这里最容易踩坑。很多工厂把作业指导书做得花里胡哨,全是专业术语,工人看不懂,干脆扔一边。我们改的时候定了死规矩:作业指导书每个步骤不超过十个字,关键尺寸的提示贴在操作手边十厘米范围内,图文并茂,工人扫一眼就能看懂。改完之后,新工人培训时间从原来的7天降到2天,太香了。
最后是设备一致性校准。原来产线上三台点焊机,买的时间差五年,同参数焊出来的熔核尺寸差30%。我们没有全换,只是按照GB/T 8366阻焊机测量方法标准,给每台设备做了载荷校准,换了老化的电极座,总共花了不到两万块,解决了80%的焊接一致性问题。对吧?比换三台新设备省了几十万,甲方老板笑的合不拢嘴。
验证与固化:别改完就交差,要留得住成果
很多改造项目改完就完事,半年后又回到老样子,问题出在没有固化。我们改完之后,项目组留下来跟线一个月,每天收完班开十五分钟小会,收集工人的反馈,有问题当天改。比如原来定的工位器具位置挡着叉车转弯,我们当天就重新画线挪位置,绝不硬推不符合现场的方案。
所有改造内容都整理成了作业文件,每个岗位的操作规范、设备校准周期都写得明明白白。要求车间每两周做一次过程审核,每月做一次参数校准,还在车间门口装了个简单的白板看板,每天的停线时间、不良率都写上去,所有人都能看到。这个比老板天天盯着工人管用多了。
项目验收的时候,数据摆出来所有人都惊讶。产线OEE从原来的48%升到76%,不良率从12%降到2.1%,换型时间从平均42分钟降到12分钟,顺顺利利过了IATF16949的审核。
很多工厂一提升级,就觉得要上高大上的黑灯工厂、工业4.0才叫升级。其实大部分中小制造企业的问题,根子都在基础的规范化标准化没做好。把基础的定置、工艺、设备校准做扎实,花小钱就能解决大问题,比砸大钱堆没用的新设备靠谱得多。
