针对有一定机械基础的中级工程师,本文不讲课本上已经翻烂的基础公式,只聊我做了十几年机械设计,在斜齿轮项目上踩过的坑、经过工程验证的实用经验,从参数选择到工艺落地,全是实际项目里摸出来的干货。
螺旋角不是越大越好,也不是越小越好
课本里永远只会告诉你,斜齿轮比直齿重合度大、传动平稳、噪音低,承载能力更强。于是很多新手做设计,上来就往大了选螺旋角,觉得越大性能越好。
我十年前第一次做10kW带式输送机减速器,就是这么干的。选了25度的螺旋角,算出来重合度漂亮,噪音仿真结果也好看,结果装机跑了不到100小时,圆锥滚子轴承直接烧了。拆开一看,轴向力比设计值大了快一倍,轴承额定载荷根本扛不住。
现在想想都好笑。
哪有什么最优参数,只有最适配工况的参数。
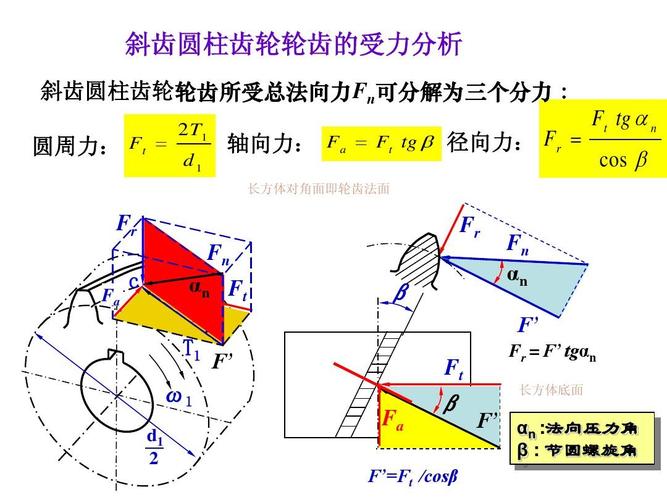
按照行业通用的工程经验,结合GB/T 10095的规范,常规斜齿轮的螺旋角一般选在8°~20°之间,这个范围是无数项目验证出来的黄金区间。重载低速工况,为了提升重合度可以取15°~20°;轻载高速或者轴承选型空间小的场景,取8°~12°,控制轴向力不翻车。
还有一点特别容易忘:螺旋角选完之后,一定要核对实际中心距,别为了凑中心距随便乱改变位系数。我见过太多项目,螺旋角选完,中心距差个一两毫米,直接改变位凑数,最后齿根强度不够,跑几个月就崩齿,太可惜。
变位系数的取舍,别死套教材里的封闭图
变位系数能凑中心距,能提升齿根强度,还能改善齿面磨损,好处确实多。但很多人选变位,直接打开封闭图,找个不根切的点就完事,根本不考虑实际生产的限制。
去年我们接了一个定制减速器的项目,要求中心距严格控制在150mm,算出来变位系数和要到0.6,我手下的工程师选了x1=0.35、x2=0.25,查封闭图,不根切,强度也满足,直接出图生产。结果滚齿加工完,检测发现小齿轮齿顶厚只有0.18倍模数,磨齿的时候直接掉了一块,废了三块坯料才发现问题。
实话讲,封闭图都是理想啮合条件下画的,它只帮你排除根切和啮合干涉的问题,根本不会提醒你齿顶厚太薄。我做设计这么多年,一直把齿顶厚要求放在第一位,正常工况下齿顶厚必须大于0.25倍模数,重载工况要大于0.3倍模数,不满足这个条件,就算强度算出来再漂亮也得改。
还有一个小经验:凑中心距的时候,尽量把正变位多分给小齿轮。小齿轮转速高,磨损快,齿根也比大齿轮细,正变位不仅能提高齿根弯曲强度,还能增大齿根厚度,降低磨损率,一举两得,对吧?
别全信软件自动生成的变位结果。软件的目标是凑参数,你的目标是做出能正常用十年的产品,差得远呢。
精度和工艺,才是量产不翻车的核心
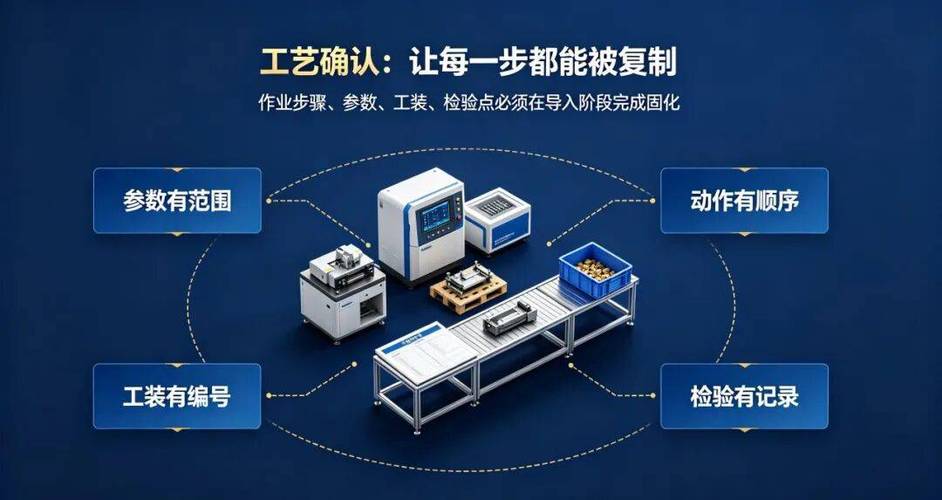
很多设计工程师,参数算得门清,图画得漂漂亮亮,一到量产就出问题,问题基本都出在没考虑工艺。
比如说精度等级。很多人觉得精度越高越好,上来就选5级精度,说这样噪音小传动准。你知道5级精度磨齿的成本是7级精度滚剃的三倍还多吗?而且很多场景根本用不着。常规工业减速器,7级精度完全够用,高速齿轮箱用6级,只有仪器或者超高速传动才用5级及以上,别瞎堆精度增加成本。
再说说齿面硬度的选择。很多人一提到斜齿轮就要渗碳淬火,硬齿面就是比软齿面好?不对,小于100kW的中低速减速器,软齿面270~320HBW就足够,加工成本低,韧性还好,不容易断齿。只有重载、高速、要求体积小的场景,才用硬齿面58~62HRC。
哦对,硬齿面斜齿轮一定要考虑热处理变形。我之前遇到过一批零件,渗碳淬火之后,螺旋角变形了0.5度,装机之后直接偏载,三个月就断了两个齿,最后不得不修改设计预留变形量,提前把螺旋角往回偏0.3度,才解决问题。
量产的时候别省跑合工序。配对齿轮提前跑合4~8小时,能把啮合误差磨掉,跑合完拆开清洗再装机,使用寿命能提高至少30%,别嫌麻烦。
最后
斜齿轮设计,从来不是对着公式套一遍,画完图交差就完事。每一个参数的选择,背后都是对工况、成本、工艺的权衡,踩过几次坑,自然就懂了什么叫合适的设计。
