摘要:本文针对中级机械成形工程师对摆碾工艺的认知盲区,结合十余年工程实践经验,讲解摆碾工艺的核心原理、常见设计坑点与选型权衡,所有经验都来自实际项目,可直接落地参考。
摆碾到底是什么?别只会翻教科书定义
说实话,很多干塑性成形的工程师,干五六年都未必亲手碰过摆碾工艺。提起来只记得是回转体成形的一种,真要上手设计,全蒙。
摆碾的核心,是带倾角的摆头对毛坯做连续局部加压,变形区始终局限在摆头接触的小范围内,逐步扩展到整个工件截面,最后得到完整零件。和传统模锻一压成型完全不一样。
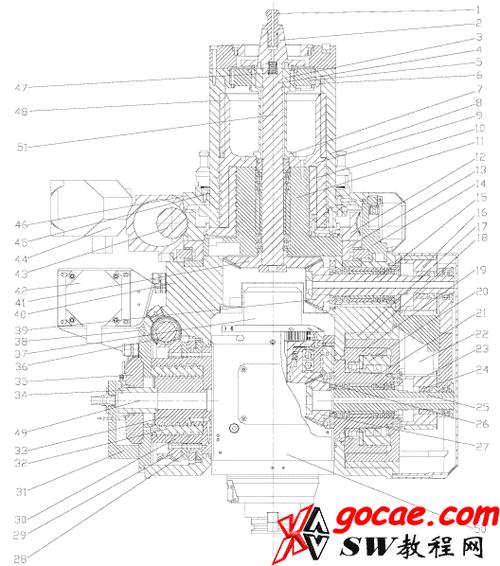
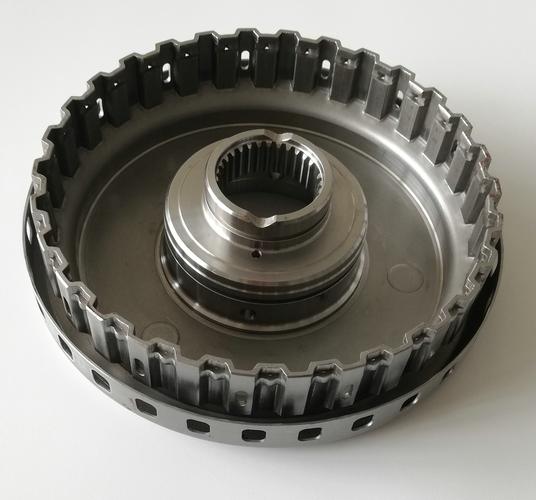
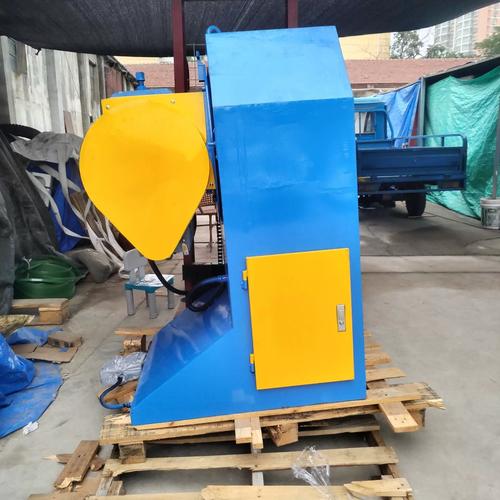
这种变形逻辑带来最大的好处是什么?载荷仅为常规模锻的1/10~1/5。同样打一个直径200mm的盘毂,模锻需要1000吨压机,摆碾只要100多吨就够了。设备成本一下降好几个档次。
我刚入行那会,第一次算摆碾载荷。想当然套了模锻的计算公式,选了个630吨的摆碾机,结果设备拉到厂,试模的时候才发现,100多吨就够了,剩下的吨位全浪费,老板那脸黑了整整一个星期。
按照JB/T 10203-2001 摆碾机通用技术条件的分类,摆碾分冷摆碾、热摆碾、温摆碾三种,现在用得最多的是冷摆碾,做近净成形零件,材料利用率能到92%以上,比模锻平均70%出头的利用率省太多,现在钢材价格涨成这样,省下来的都是纯利润。
摆碾设计最容易踩的坑,全是我用真金白银换的经验
第一个坑,毛坯余量瞎设计。很多人直接照搬模锻的余量,这绝对是错的。摆碾是连续挤压成形,飞边本身就少,毛坯余量要比常规模锻小30%~50%。去年给主机厂做汽车离合器从动盘盘毂,新来的设计师放了3mm的径向余量,结果摆头走到一半直接闷车,车间跳闸,模具也压出了凹痕,光修模就花了三万多,耽误了一个星期的交付。
第二个坑,摆角选错。摆碾机的摆角范围一般是1°~3°,很多厂追求效率,上来就选最大3°摆角。看起来成形快了一小时多打十个零件,结果呢?零件表面粗糙度直接从Ra1.6掉到Ra6.3,还要上车床精车,反而多了工序,成本上去了。我现在的经验是,做外观要求高的最终零件,选1°~1.5°摆角就行,做粗成形坯再加工,选2°~3°,刚好平衡效率和精度。
第三个坑,脱模斜度乱套。很多人照搬冷模锻的脱模斜度,摆碾的受力和普通模锻完全不一样,模具和工件的接触时间更长,热胀冷缩的影响更大。冷摆碾的内形脱模斜度要留0.5°~1°,外形留0.3°~0.5°;热摆碾还要放大,内形1°~2°,外形0.5°~1°。我之前做内齿摆碾,图省事取了0.2°的内斜度,试模完零件直接粘在芯模上,折腾了半天才砸下来,芯模的齿口崩了三个,直接报废,损失小十万。说起来都是泪。
摆碾的选型权衡,什么时候该用什么时候该绕路
摆碾不是万能的,不要什么零件都往摆碾上套。它最擅长的就是各种轴对称回转体零件,盘毂、齿轮、法兰、轴套,尤其是直径100~500mm,厚度不超过100mm的零件,摆碾的优势拉满。近净成形,精度高,省材料,载荷小,设备便宜,没有之一。
那什么时候别用?非回转体零件别碰,摆头的运动轨迹是摆动进给,做非回转体根本没法保证均匀变形,出来的零件精度差得离谱,别浪费时间。厚度超过200mm的大零件也别碰,随着厚度增加,摆碾需要的载荷会呈指数上升,原来1/10的载荷优势,到200mm厚度就变成和模锻差不多了,还不如直接用模锻划算。
不过话说回来,现在国产摆碾机的进步真的很大,徐州、天津几家大厂做的通用摆碾机,精度稳定性都够,价格只有进口的一半不到,做普通民用汽车、工程机械零件完全够用。要是做航天、高精度传动的零件,那还是选进口的舒勒或者原一机部重机厂的老设备,稳定性确实好很多,废品率能低两个百分点,批量生产下来差不少。
材料方面,低碳钢、中碳钢、铝合金、铜合金都没问题,高碳钢、钛合金要小心,塑性差,成形的时候很容易出微裂纹,而且裂纹藏在表面下,探伤都不好探,批量生产很容易出问题,一定要先做小批量试模,没问题再放大。
摆碾这个工艺,出来快一百年了,一直都属于小众工艺,很多厂不敢碰,觉得没经验怕踩坑。其实只要摸透它的变形逻辑,避开那几个常见的坑,做对参数选型,做精密回转体零件的性价比,真的比传统模锻高太多。多试两次,你就会发现它的好。对吧?
