摘要:作为增材制造领域应用最广的工艺之一,SLA光固化成型是很多机械工程师做首件验证、复杂零件小批量生产的首选,但是多数人对它的理解只停留在厂商宣传册上,实际设计生产中踩坑不断。本文结合十多年机械设计验证的实际经验,聊聊SLA工艺设计中容易被忽略的细节、选型逻辑和踩坑总结,给同行做参考。
SLA的核心,从来都不止“光固化”三个字
说实话,很多做了五六年机械的工程师,提到SLA都只会说“不就是光固化3D打印吗,一层一层堆出来的”。
话没错,但核心你得摸到。按照ASTM F2792-12增材制造术语标准的定义,SLA是“使用紫外激光诱导液态光敏树脂逐层聚合固化的增材制造工艺”。整个流程里,最影响精度和良品率的环节,根本不是激光扫描,是层间分离。
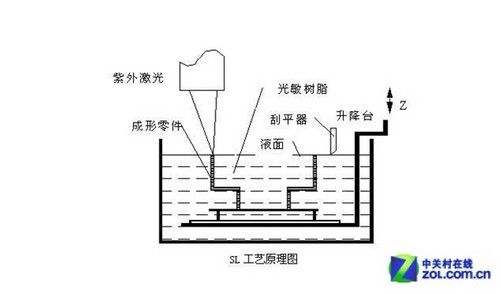
不管是下抽拉式还是上投影式的设备,每固化完一层,都得把已经固化的零件从离型膜或者树脂槽底部分离开。这个分离力的大小,直接决定了你零件的内应力和变形量。
我刚接触SLA那会,找了个小厂打一个复杂的叶轮,12个薄叶片,打完拿回来一量,每个叶片都歪了0.2mm左右,根本装不进去。后来才知道,设备老了,离型膜老化发粘,分离力比正常大了两倍,拉得整个零件变形。
你说坑不坑?选厂商的时候只看报价,根本没问设备状态,白等了一周,还耽误了项目进度。
SLA零件设计,公差和结构的那些隐形规则
很多人设计SLA零件,直接把CNC的公差要求搬过来,那十有八九要出问题。
去年给客户做谐波减速器的柔性凸轮衬套首件,就是个典型例子。一开始为了减重,我把壁厚做成了厂商标称的最小极限0.5mm,想着只是验证装配形状,应该没问题。结果脱模的时候,一拉直接裂了。懊恼了整整一下午。
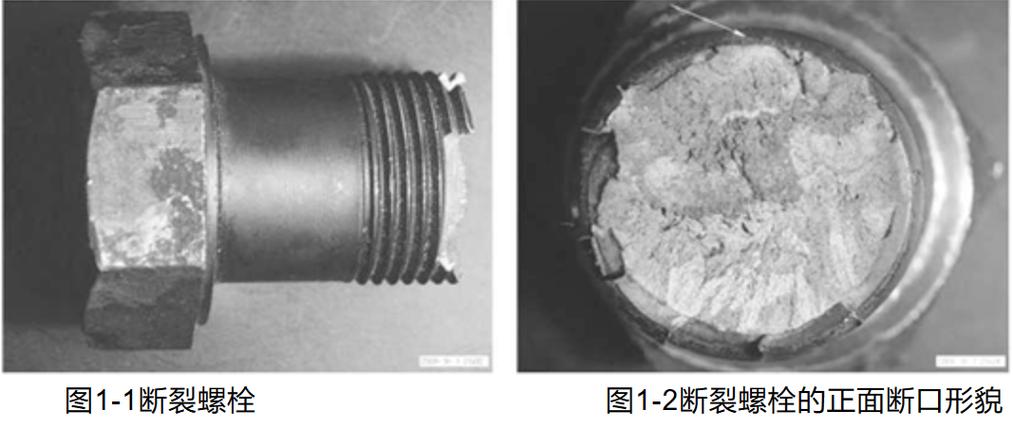
后来摸出规律了:厂商给的最小壁厚,都是打样看形状用的,不是能用的。做普通刚性树脂的受力零件,壁厚最低不能低于1.2mm;就算是高韧性的改性树脂,也得留到0.8mm以上。小于这个数,别说脱模,就算做出来,拿手里碰一下都能断。
悬空结构也是重灾区。很多人信宣传说SLA能做10mm的无支撑桥,我试过,5mm的悬空桥,不加支撑中间就会下垂0.2-0.3mm,要是悬空面是配合面,那直接废了。别省那点支撑的料钱,后期磨支撑总比重新打便宜。
公差这块,行业通用的合格标准是±0.1mm/100mm,比普通CNC差了一个等级。所以设计配合的时候,一定要把间隙比CNC放大0.05-0.1mm,别死扣着IT7级公差不放,人家工艺本身就做不到,逼死加工厂也没用。
不过话说回来,现在好的工业级SLA设备,能做到±0.05mm/100mm,但是价格贵30%,你得权衡。只是验证外形,普通精度够了;要做功能性测试,该加钱就得加钱。
做功能性SLA零件,怎么绕开材料本身的坑
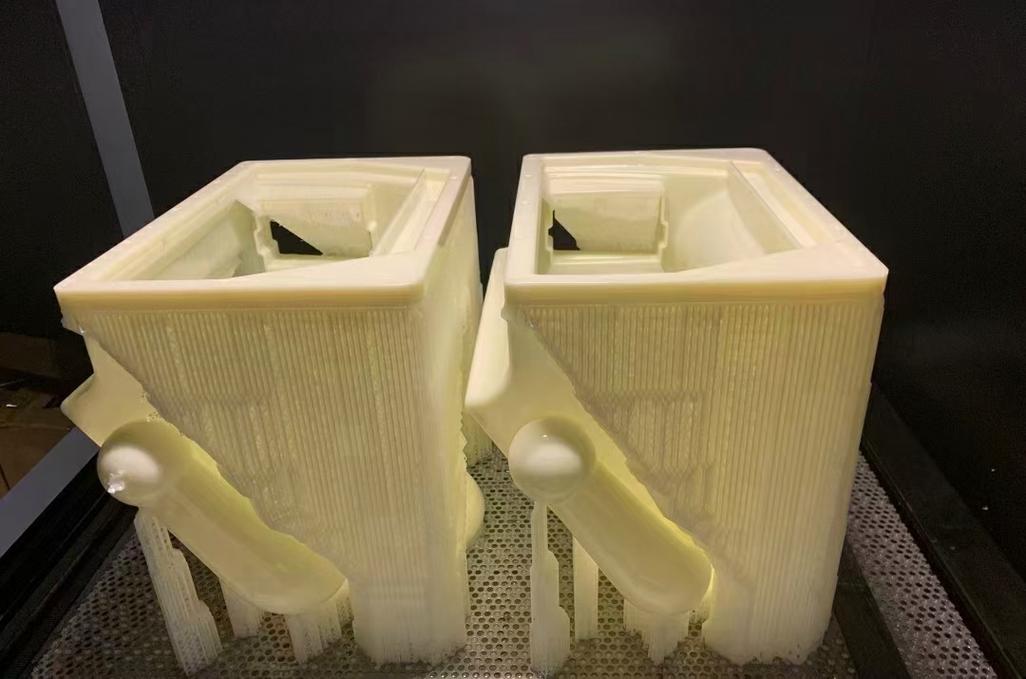
现在很多人已经不满足用SLA打样了,小批量定制零件直接用SLA做,但是材料的坑真的太多。
最常见的就是耐热问题。普通SLA刚性树脂的热变形温度大多只有50-60℃,你要是做个汽车机舱里的测试件,放进去跑两小时,回来就软成塑料泥了。我前年吃过这个亏,当时图便宜用了普通树脂,结果环境测试直接fail,重新打高温树脂又耽误了两周。
现在有耐高温SLA树脂,热变形温度能做到150℃以上,甚至有能做到200℃的,但是价格比普通树脂贵一倍还多,而且更脆,受冲击容易断。选型的时候一定要想清楚,你的零件是干嘛用的:只是测装配,普通树脂足够;要做功能性测试,必须对应选改性材料,别省那点成本。
还有后处理的坑。很多小厂为了省时间,零件打完只酒精泡一下就寄给你,跳过了二次紫外固化这一步。你知道强度差多少吗?最少差30%。之前做无人机的SLA舵面翼型,飞了两次直接断在半空,测抗弯强度只有材料标称值的62%,追着加工厂问了半天才承认没做二次后固化。
所以不管是谁给你打SLA零件,拿到手最好自己再拿紫外灯照个半小时,别嫌麻烦,强度能提上来不少。
结语
SLA发展到现在,早已经不是只能给你看个形状的打样工艺了,复杂镂空、内部流道这些传统加工做不了的结构,SLA能直接做出来,小批量生产的速度比CNC还快成本还低。
但它有它的脾气,不能拿传统加工的思路硬套。多踩几个坑就摸清楚了,摸清楚了,就是你开发新产品的大杀器。
