上周帮浙江一个做锂电正极材料的客户改干燥器方案,之前他们照着化工手册算的参数,装上去连续3天出的料含水率差了0.8%,整批三元前驱体差点报废。说实话,很多人对干燥器的认知还停留在“算个换热面积、配个风机就行”的层面,真到现场跑起来,才知道那些藏在工艺边界里的约束,比公式本身重要10倍。
结构选型的权衡:别为了省成本偷换核心结构
很多人选干燥器的第一反应是“回转圆筒万能”,不管什么物料都往上套。真不是。
对于初始含水率30%-60%的滤饼类粘性物料,倾斜回转筒的安装倾角不能小于3度,也不能大于6度——这个数值是《干燥设备设计手册》里经过上百个项目验证的区间,倾角太小,物料在筒内停留时间过长,容易过烘导致物料变性;倾角太大,物料停留时间不够,出料含水率根本达不到要求。
之前那个浙江客户的问题,就出在扬料板结构上。他们为了省加工费,把原本设计的升举式带反吹结构的扬料板,换成了普通直板抄板。结果开机第一天,三元前驱体直接在筒壁上粘了20公分厚的料层,有效换热面积直接掉了40%,怎么调温度都降不下含水率。
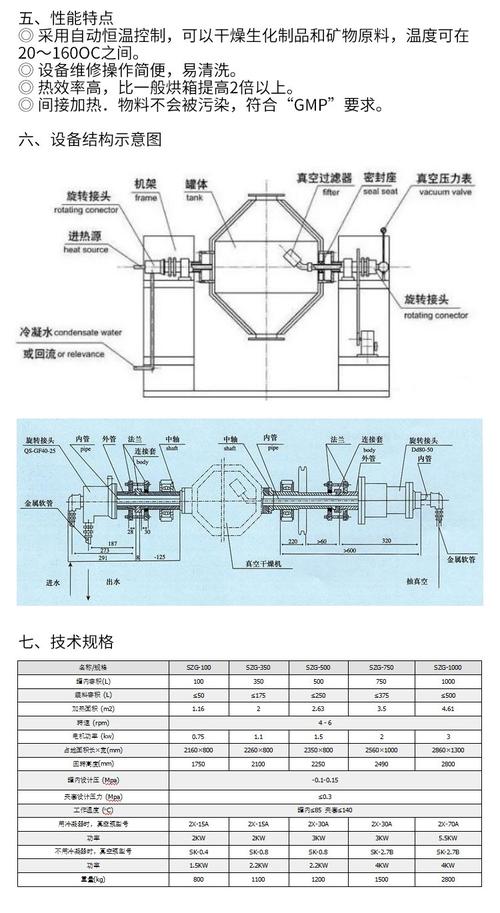
我之前见过一个刚入行的小伙,干这种事干得更绝。为了省3000块的焊接成本,把扬料板的角度从45度改成了30度,结果开机的时候,料直接顺着扬料板滑下去,根本扬不起来,筒内的物料填充率不到5%,热空气直接从筒中间穿过去,热效率低到让人想笑。整整耽误了72小时的产能,算下来损失快20万。
真的,这种钱真不能省。
不过话说回来,也不是所有场景都要上最复杂的扬料板。要是物料是干燥的颗粒状,没有粘结性,用最简单的直板抄板就够用,没必要花几万块上定制的反吹结构,选型永远是做权衡,不是堆最贵的配置。
热工计算的陷阱:别把理想工况当实际运行值
很多人算干燥器的热平衡,直接抄手册上的示例参数,默认进风是20℃、相对湿度60%的标准空气,算出来的换热面积看着严丝合缝,一到现场就露馅。
去年在广州的一个食品厂,做乳清蛋白粉的干燥项目。之前的设计团队是按华北地区的环境参数算的,配了120万大卡的蒸汽换热器。结果赶上梅雨季,现场空气的含湿量直接冲到22g/kg干空气,比华北地区的平均8g/kg高了近2倍。开机的时候才发现,要把进风加热到140℃的工艺要求,实际需要168万大卡的换热能力,差了整整40%。最后只能临时在换热器旁边加了个板式换热器补热,多花了8万多,还耽误了半个月的验收周期。
干燥器的有效蒸发量计算,必须引入现场环境空气的焓值修正系数K,K=(h0现场 – h2出口)/(h0标准 – h2出口)。这个公式没有什么高深的理论,本质就是承认你算的理想工况和现场实际的差异,把环境带来的影响算进去而已。毕竟哪个手册也不会把你项目所在地过去30年的梅雨季参数给你列全,对吧?
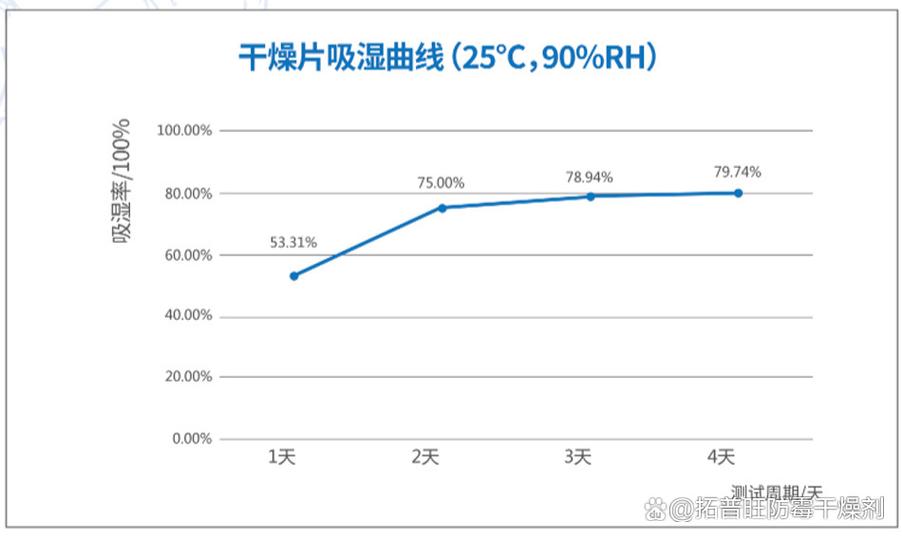
还有个更隐蔽的坑,就是漏风率。很多人做热平衡的时候,默认回转筒两端的漏风率是0。实际上,普通的毛毡密封,漏风率能到15%-20%;就算是常用的弹簧压紧式密封,漏风率也有8%-10%。要是你按0漏风算的换热面积,实际运行的时候,相当于有1/5的热空气直接从两端的缝隙跑了,热效率直接掉20个百分点。我之前在内蒙古的一个煤泥干燥项目上,就碰到过这种情况,设计的时候按5%的漏风率算的,结果安装的时候工人没把密封环压紧,实际漏风率到了22%,最后只能停机重新调整密封结构。
后处理的细节:别让干燥完的料二次返潮
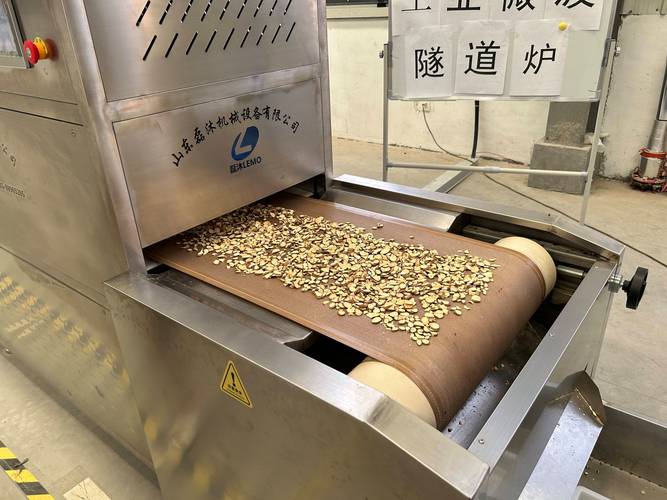
太多人设计干燥器的时候,所有注意力都放在筒内的换热、扬料、停留时间上,完全不管出料之后的环节。结果就是筒内测的出料含水率明明达标了,等物料送到料仓的时候,又返潮涨上去了,之前的干燥全白做。
我第一次碰到这个问题的时候,对着测湿仪蹲在出料口守了两个小时。那是个做重质碳酸钙的项目,干燥完的物料出料温度在70℃,测的含水率是0.3%,结果过了10米的普通皮带输送段,到料仓里测,含水率直接涨到0.7%。顺着皮带找了半天,才发现皮带的接口缝一直在往里吸周围的湿空气,热的物料遇到冷湿的空气,表面直接结露,把粉料给弄潮了。
出料口的输送段必须做密闭保温,同时在出料端接少量温度50℃左右的干燥热尾气作为正封气,维持输送段的微正压,防止外界湿空气倒灌。这个改完之后,再测料仓的含水率,直接稳定在0.32%,偏差从来没超过0.05%。
还有个容易忽略的环保要求,现在按照GB 24000的规范,干燥器的尾气不能直排带尘的气体,必须经过旋风分离器+布袋除尘的处理。很多人为了省成本,只装个旋风分离器,结果排放的粉尘浓度超标,被环保部门开了十几万的罚单。其实现在更经济的做法是,把处理完的尾气取15%-20%循环进热风入口,既能减少排风量,降低除尘系统的负荷,还能回收尾气里的部分热量,算下来比直排的运行成本能低12%左右。
其实干燥器从来不是什么高精度的精密设备,甚至很多时候看起来就是个“傻大粗”的铁筒子。但越是这种看起来没有技术门槛的设备,越考验设计的功底。你要是照着手册套公式,算出来的参数永远只是纸面参数,真到现场跑起来,那些你没考虑到的现场气候条件、物料的粘结特性、后续的输送环节,才是决定设备能不能稳定运行的核心。
上次那个浙江的客户,改完扬料板结构、加了焓值修正、给出料输送段做了密闭之后,现在连续跑了3个月,出料的三元前驱体含水率稳定在0.12%,完全满足锂电材料的生产要求。说真的,做工程的哪有什么捷径,无非是把别人踩过的坑,自己提前在图纸上多过一遍而已。
