上周去江苏某固废处理厂调机,那台110kW的锤片式粉碎机开机半小时,轴承座震得直晃,地脚螺栓断了三根。拆下来一查,转子动平衡只做了G6.3级,厂方图省事,把锤片随便配了配就装——连最基本的静配平都没做。
当时现场的维修师傅蹲在地上抽烟,说这台机器刚买回来的时候就这德行,凑合用了三年,从来没消停过。
转子动平衡的「及格线陷阱」
说实话,很多人对动平衡的认知还停留在“能转就行”的阶段。按照GB/T 9239.1-2006的规定,工作转速超过1500rpm的粉碎机转子,必须做到G2.5级,不然长期运行的交变载荷会把轴承保持架、甚至轴颈磨出不可逆的损伤。
见过太多项目在这上面省成本,最后花的维修费比当初做高精度动平衡的钱贵十倍。
算个简单的账:常见的800mm直径转子,工作转速2980rpm,单块锤片的重量差如果到8g,按照离心力公式F = m·e·ω²计算,这个偏差带来的离心力能到120N,相当于在转子边缘挂了12公斤的重物来回晃,能不震吗?
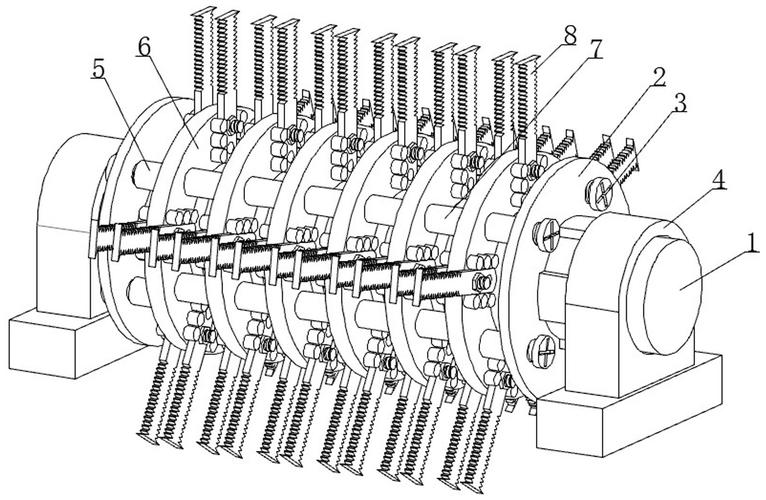
那家固废厂后来的整改方案很简单:把所有锤片按重量分8组,每组重量差控制在0.5g以内,对称位置的锤片重量差不超过0.2g,重新上机做动平衡到G1.6级。改完之后开机,轴承座的振动值从11.2mm/s降到1.8mm/s,连原来松掉的地脚螺栓都没再拧过。
真的。很多时候所谓的设备故障,根本不是什么高深的技术问题,就是最基础的装配细节偷了懒。
筛网开孔率不是越高越好
别以为转子做对了就万事大吉。
去年给一家生物质颗粒厂改粉碎机,原来的设计为了冲产能参数,把筛网开孔率做到42%,一开始跑起来确实快,每小时能出1.2吨料。结果连续跑了72小时,筛网的堵孔率冲到60%,产能直接掉了三分之一,腔体内的物料因为反复摩擦,温升窜到87度,旁边就是粉尘收集管道,当时现场的安全员脸都白了。
不过话说回来,也不是开孔率越低越好。开孔率太低,物料在腔体内排不出去,产能掉是小事,还容易过热自燃。针对木质纤维类物料,筛网开孔率的合理区间是28%-35%,开孔形式别用正三角形排列的圆孔,要用错列的长条形筛孔,长轴方向和物料运动方向平行,这样物料划过筛面的时候,能顺着孔的方向快速出去,不容易卡孔。
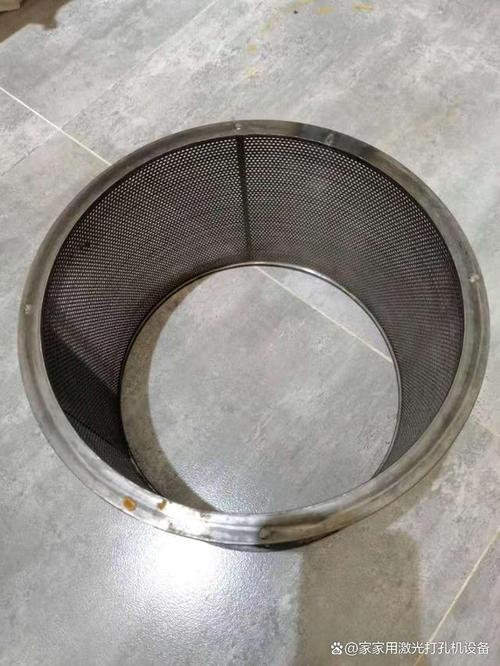
那家厂后来把筛网换成了开孔率32%的错列长孔筛,板厚从原来的1.5mm升到3mm,材质换成高锰钢。连续跑了三个月,堵孔率不到10%,筛网连个明显的磨损痕迹都没有,寿命比之前的碳钢筛网提了3倍。
对吧,很多参数表上写的“最高开孔率45%”,根本没考虑实际物料的特性,纯是实验室理想状态下的数字,拿到车间里根本用不住。
进料口的防返料设计,90%的通用图纸都漏了
上次去一个米粉粉碎车间,刚进门就被飘出来的米粉呛得直咳嗽。抬头一看,进料口直往外喷细粉,连天花板上都落了薄薄一层白灰,老板站在门口脸黑得像锅底。
很多通用的粉碎机图纸,进料口就是个垂直的方筒,觉得物料从上往下掉,怎么会往上喷?实际上转子高速旋转的时候,腔体内的空气会被带着形成正压,压差能到200Pa以上,细颗粒的物料很容易被这个正压推着从进料口喷出来。
按照《工业粉尘防爆安全规程》GB 15577-2018的要求,有粉尘爆炸风险的工况,粉碎机的进料通道必须做隔爆式挡料设计,防止腔体内的火花窜到上游的进料管道里。实际设计的时候,只要在进料口加一个15度倾斜的导料板,导料板末端和转子顶端的距离控制在15-20mm,再在导料板下方加一个30度的反向挡料板,就能挡住90%以上的返料。
当时给那个米粉厂改完挡料板,还是有少量细粉飘出来,后来在腔体侧面加了个小负压抽风口,抽风量按腔体容积的1.5倍每小时算,把腔体内的正压降到-50Pa,这下彻底不喷了,车间里的粉尘浓度直接降到了职业接触限值以下,连环保检测都一次性过了。
做粉碎机设计这么多年,最烦那种上来就抄通用图纸的做法。不同的物料,不同的产能要求,甚至不同车间的安装空间,都得抠到毫米级的细节。没有放之四海而皆准的参数。你在图纸上多花半小时算的间隙,到了现场能省三天的调机时间。
