上周三下午的机械创新实训,刚讲完10分钟生产数据采集的原理,底下睡倒三个。我敲了敲黑板,没接着讲——这已经是我第三次上这门课,第三次在同个环节冷场。
先删教案:别拿工业标准吓学生
我之前犯过蠢。最早的教案,第一页印着ISO22400的生产数据采集标准框图,第二页是OPC UA的协议层级,第三页还要讲MES系统的对接逻辑。上次课讲完,后排有个男生举着手问,老师我们就是做个半米见方的小型分拣台,要记这些大厂用的东西干嘛?
我当时卡了三秒。
对啊。我们是机械设计方向的实训,不是工业自动化的运维岗培训。学生要学的不是怎么搭一套符合工业标准的采集系统,是要搞明白,为什么你设计的结构跑起来会出问题,怎么从跑起来的数里找到问题。
回去之后我把教案删了大半。什么协议栈、什么数据库对接、什么组态画面,全移到拓展选学的部分。第一节课直接给他们扔了个出过故障的旧实训台——就是那个连续跑半小时就会随机漏料的分拣台,让他们自己找原因,找不出来就别往下走。
最大的卡点:采什么比怎么采重要十倍
第一周实训的组,十个有八个踩同一个坑。
上来就扎进硬件堆里。买一堆传感器,电机的温度、轴承的振动、电源的电流全接上,采样率直接拉到1kHz,导出来的Excel文件有一百多兆,翻了三页,全是密密麻麻的数字,找不到任何和漏料相关的线索。
我站在旁边看了十分钟,差点气笑。
有个组的女生还过来问,老师我们是不是采样率不够高,要不要再加点传感器?我给她指了指台面上的两个关键信号:一个是推料气缸的磁性开关,就是判断气缸有没有伸到位的;一个是出料口的光电传感器,就是判断物料有没有被推出去的。
你要找漏料的原因,你需要知道电机绕组的温度吗?不需要。
你需要知道气缸从收到信号到伸到位的时间,和光电传感器检测到物料的时间差吗?太需要了。
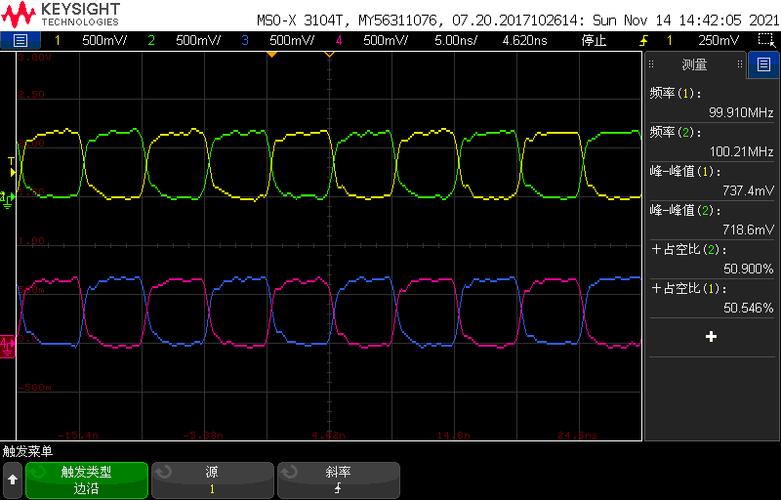
就这两个信号,采样率设到10Hz完全够用。之前有个组就是靠这两个信号的时间差,找出来故障原因——气缸的密封圈磨损,伸出速度慢了200ms,刚好前一个工位的物料已经流走,推料动作扑了个空。
那天他们组的人围着屏幕喊的时候,我才觉得这课上对了。之前背了半天的”生产数据采集是生产过程数字化的基础”,都不如这两分钟的真实故障有说服力。
说白了,采什么从来都是由你要解决的问题决定的,不是由你能买到多少传感器决定的。机械设计的学生容易犯的错,就是总觉得硬件堆得越多越厉害,忘了我们做采集的目的,是为了给结构设计的优化找依据,不是为了炫技。
工具链的取舍:先把事搞明白,再用工业软件
说多了都是机房管理员的白眼。
最早的教案里,第一阶段的实训就要教学生用组态王做采集画面,还要写简单的脚本对接Access数据库。光装软件就耗了两节课,还装崩了三台机房的台式机——破解版的安装包到处是插件,学生点下一步的时候连杀毒软件都拦不住。
现在改了。第一阶段的采集,直接用Arduino的串口输出,把时间戳和每个传感器的状态直接打到电脑上,用个免费的串口绘图软件直接看波形。不用数据库,不用组态,不用搞那些花里胡哨的报警弹窗,先把动作和时间对应起来这件事搞明白就行。
等他们能自己对着波形找出故障了,再顺嘴提一句:你们现在用的这个串口绘图软件,对应的就是工业现场SCADA系统的趋势图模块;你们现在采的这几个气缸、光电的信号,就是算设备综合效率的核心数据源。
上周有个之前上课总趴在桌上摸鱼的男生,下课拉着我晃了晃手里的波形截图,说上次去工厂参观,车间的师傅指着中控屏上的曲线说”看这个就能找故障”,之前他以为是啥高科技,原来这么回事。
下周准备给实训台加个新的小坑——把其中一个光电传感器的接线拧松半圈,制造个接触不良的随机故障。看他们会不会想到,要去采传感器的输出电压波动,而不是只盯着有没有触发信号。
