2026-10-17 09:34:59 分类:机械设计
上周三带大三班做综合实训的收尾环节,我刚把实训台的电源合上,后排的张同学突然拍桌子——”我数显屏上的良品率怎么和MES端差了快两成?”
那瞬间整个实训室安静了。
之前我总觉得只要把PLC的输出端口和上位机的采集模块接对,数采就算完成,直到蹲在台架旁边扯了半小时线缆、翻了三版学生提交的接线原理图,才反应过来我们之前对产线数据互通的教学,全是飘在半空的。
学生总以为“能连上”就是通了
真的,别不信。
上周有个组为了赶进度,直接把光电传感器的输出信号并联了两路,一路接分拣气缸的触发端,一路接数采模块的IO口,以为这样就万事大吉。结果呢?气缸每次触发的时候,传感器的输出电压会出现明显的跌落,数采模块采到的信号跳变率比实际触发次数高了近两成。我当时把示波器接在传感器输出端,抖得厉害的波形在屏幕上晃的时候,几个凑过来的学生全愣了。
物理链路的连通,只是产线数据互通的最底层门槛。之前的教学里,我总把信号定义、端口映射这些内容放在PPT的最后两页,觉得学生只要会接个线就够了,哪知道这才是最容易卡壳的地方。比如他们根本不知道,不同设备的信号电平可能根本不在一个匹配的阈值上,24V的NPN输出,碰到采集模块20V的触发阈值,只要线长了点压降大,就会出现“设备明明在转,系统显示停机”的乌龙。
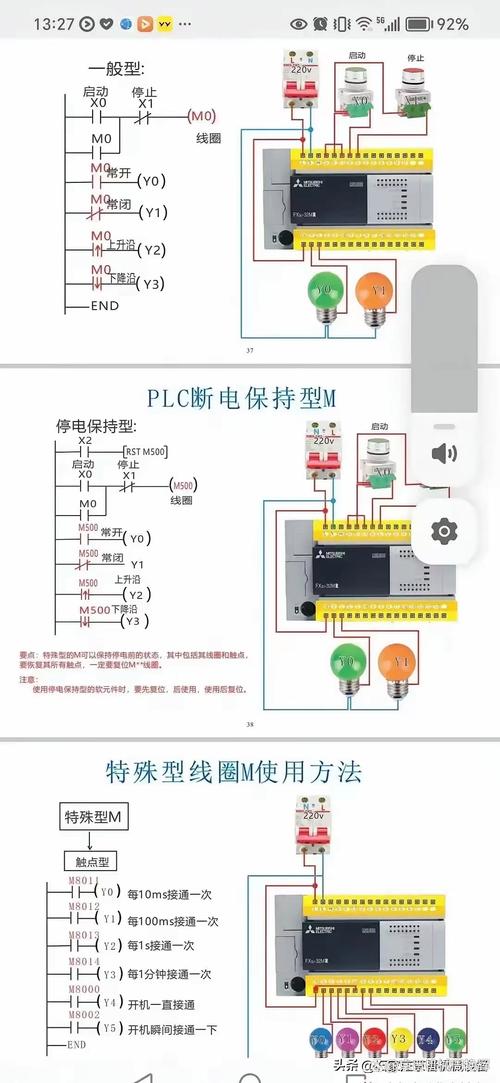 机械实训线PLC与IO数采模块接线实景
之前的教学设计,漏了最关键的“翻译层”
说真的,我自己去年去合作的汽配厂跟岗的时候,才发现人家现场根本不是PPT上画的那样。
现场的工程师会在PLC和MES之间加一个边缘网关,把不同品牌的PLC报文、不同传感器的模拟量信号、甚至工位上人工录入的质检数据,全部转换成统一的格式,再通过加密的网线传到上位机的数据库里,根本不存在什么“一根网线从传感器直连服务器”的神话。之前我在实训课上从来没提过这个“翻译层”,总觉得那是企业IT部门的事,和学机械设计的学生没关系。
我之前也犯过这个错。
你设计一条产线,连数据怎么从设备端流到管理端都搞不清楚,最后画出来的布局图,要么把网关的位置留得离电源柜三米远,网线拉得绕整个工位半圈,要么根本没给数采模块留安装空间,等设备装完了才发现要采数据得重新拆线槽。说穿了,机械设计的图纸,从来不是只画机械结构的受力和安装尺寸,你留的每一个安装孔、走的每一根线槽,最后都要为数据的流通留够位置。
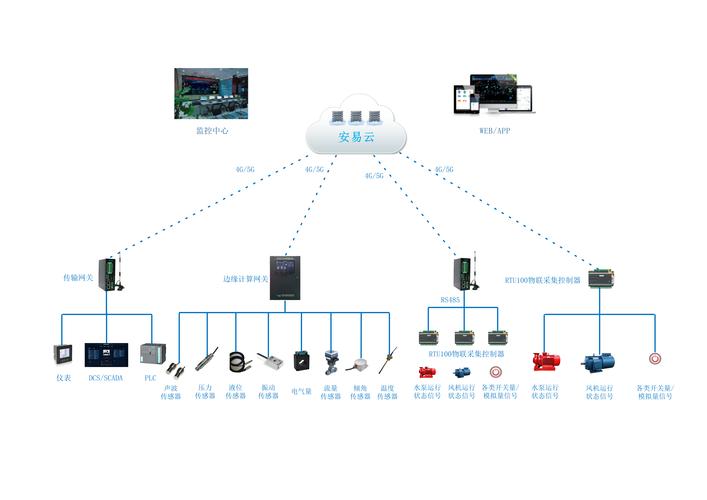 产线边缘网关多设备协议转换连接示意图
把实训环节拆碎之后,学生的卡点少了一半
 把实训环节拆碎之后,学生的卡点少了一半
这学期我把原来两周的“数采实训”拆成了三个小任务,没有让学生一上来就把整条线的数采全部接完。第一个任务,只让他们把单个传感器的信号,通过网关转成可读的文本,显示在自己的笔记本上——就这么简单,之前有一半的学生卡在这里,因为他们连网关的配置界面都找不到。第二个任务,让他们把三个不同工位的信号,统一传到一个本地的数据库里,自己算良品率,和实际手动数出来的数量对,差了超过5%就得回去找哪里的信号丢了。第三个任务,才是把整个实训线的所有设备数据打通,做个简单的状态看板。
上周有个之前总觉得“数采是软件专业的事”的男生,蹲在网关旁边调了一下午的协议参数,最后看到看板上的计数和自己手动数的零件数对上的时候,突然抬头跟我说”原来机械设计也得管数据的事啊”。
之前我总怕讲太多软件的内容,会越了机械设计专业的边界。现在才想明白,现在的产线早就不是纯机械的结构了,你设计的每一个工位、每一个传感器的安装位置,最后都要和数据链路绑在一起。比如你把光电传感器装在分拣气缸的前面还是后面,直接决定了你采到的是“待分拣的零件数”还是“已经分拣完成的零件数”,这个选择根本不是软件工程师能替你做的。
昨天整理实训记录的时候,翻到第一版学生提交的接线图,上面除了电源和气缸的控制线,数采的线只画了一根歪歪扭扭的线,从PLC端口直接指到右上角的“服务器”三个字。
挺好笑的。
没有捷径。
之前总有人问,教机械设计的学生搞产线数据互通,是不是越界了。我倒觉得,等他们真的进到企业里,看到现场乱糟糟的线缆、对不上的数采报表、因为数据不通导致的整条线停摆的时候,才会知道今天在实训台旁边接的每一根线、调的每一个参数,到底有什么用。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:实训线改了三版才跑通:产线数据互通的教学碎记
文章链接:https://www.yqhljx.com/list_9/4485.html
