上周帮苏州相城的一个汽配厂改上下料线,去现场的时候正赶上生产主任拍桌子——三个月前装的那套自动上下料,设计产能每小时120件,实际跑起来连70件都到不了,还天天卡料、掉件,工人宁愿手动上料也不愿意开自动模式。
我蹲在设备旁边看了俩小时,问题其实特别简单:从选型到定位逻辑,全是对着理想工况拍脑袋做的,半点儿没考虑现场的实际情况。
别上来就选六轴机器人,先算节拍账
很多工程师做上下料方案,第一反应就是上六轴机器人,觉得灵活、上档次,完全不先算最基础的节拍匹配度。
就说这个汽配厂的项目,加工的是直径120mm的法兰盘,单重1.2kg,机床本身的加工节拍是8s/件。之前的方案选了6kg级的通用六轴机器人,算上夹爪取放、机床门开关、安全信号等待的时间,单循环下来要9.2s——光机器人的循环时间就比机床加工时间长,等于机床加工完了,机器人还在半道往回赶,这产能能上去才怪。
更离谱的是,这个上下料的动作路径特别简单:从料台取料,直线移到机床卡盘位置放料,再把加工完的料取出来放到出料台,整个行程垂直方向只有300mm,水平方向600mm,根本不需要六轴的多自由度转动。
我给重新算的账:换成本地桁架机械手,按照GB/T 39403.1-2020里的工业机器人上下料系统可靠性要求,把单循环的时间波动控制在±0.8s以内,实际测下来总循环时间只要6.7s——比原来的六轴方案快了近30%,整体采购成本还低了42%。剩下的预算给车间配了两套带安全联锁的光栅,连原来因为急停反应慢刮伤工人的隐患一起解决了。
我当时看到他原来的方案报价单,差点没背过气。就这简单的直线搬运,花近20万买六轴,纯纯是为了参数好看,完全不贴合实际需求。
这里要特别提个常见的踩坑点:算节拍的时候千万别只算机器人的移动速度,一定要把夹爪响应、机床门开关、信号交互的时间全算进去。之前有个做汽车零部件的客户,选的平移式机床安全门,开一次要1.5s,原来的方案做节拍核算的时候直接把这部分时间忽略了,等设备装完才发现,实际节拍比设计值慢了22%,光改门的驱动结构就花了小十万。
定位机构的容错率,比堆精度有用得多
年轻工程师特别容易犯的错,就是把定位机构的精度往死里堆——照着磨床的定位精度做,要做到±0.02mm,完全不考虑现场的毛坯质量到底怎么样。
前年做轴承套圈的上下料项目,一开始定位台用的是固定淬硬V型块,定位精度做到了±0.015mm,结果车间供的毛坯外圆公差本来就有±0.3mm的波动,尺寸偏大的工件往V型块上一放,直接卡滞,有时候还会把定位面刮出深沟,用了不到俩月,定位块就磨得没法用了。
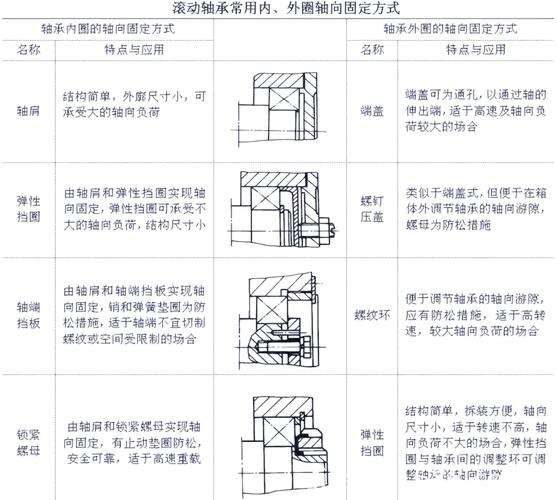
后来把固定V型块换成了带浮动弹簧的结构,浮动行程留了0.5mm,定位面的加工精度只做到±0.1mm,反而卡料的问题直接解决了。按照GB/T 41158-2022里的机床上下料系统定位精度要求,上料端的重复定位精度只要能满足工件顺着导向锥顺利进到机床夹具里就行,根本不需要追求过高的静态精度。
说实话,我见过太多对着手册死扣精度指标的同行,完全不考虑车间的实际环境。夏天车间温度到38度的时候,铸铁定位块热胀个0.05mm都是常事,你前期把精度卡得死死的,温度一变直接卡滞,纯纯给自己找罪受。
还有个特别小但特别影响体验的细节:夹爪的夹紧力。之前那个铝壳加工的项目,选的气动夹爪默认夹紧力是200N,夹那种壁厚2mm的铝件,直接在表面压出深0.2mm的凹痕,光不良品就堆了半仓库。后来在夹爪的进气口加了个精密调压阀,把夹紧力调到35N,刚好既能夹稳工件,又不会在表面留下压痕——整个改动成本才52块钱,解决了困扰三个月的质量问题。
哦对,还有个设计上的小技巧:定位机构的防护别用太复杂的密封结构。之前有个项目的定位调整座用了带直线导轨的结构,结果车间里的切削液天天溅到导轨滑块上,半年就锈死了,调整个定位位置都要拆半天。后来换成了带防尘毛毡的滑动衬套,成本才几十块,用了三年都没出过卡滞的问题。
异常处理逻辑,才是决定能不能少加班的关键
太多人写上下料的控制程序,只写正常流程:取料、移行、放料、等待加工完成、返程,完全不考虑异常场景。
去年在宁波做的五金冲压上下料线,一开始程序里没做叠料检测,真空吸盘一下吸了两个0.5mm厚的不锈钢片,移行到冲床工位的时候,下面那个片没吸牢掉下来,直接把模具刃口砸出个坑,光修模就花了8000多,还停了两天产。
后来补的程序,全是针对现场常见的异常做的逻辑:真空度实时检测,当真空发生器的压力低于设定阈值的时候,直接停在原位反复吸料两次,还是达不到要求就弹提示,绝对不带着料往机床里冲;料仓余料检测,用对射光电实时扫料堆的高度,低于阈值的时候提前给仓储部发补料提醒,别等料全空了才停机;夹爪到位检测,用磁性开关确认夹爪是完全张开还是完全闭合,动作不到位就重复执行一次,还是异常就停机报警。
别觉得这些检测是多余的。你程序里多写三行逻辑,后面现场调试的时候就能少熬三个通宵,生产部的兄弟也会把你当恩人。
这里还有个踩过的坑:一开始把所有的异常报警都直接连到车间的总报警灯上,结果有时候只是真空稍微波动了一下,报警灯就一直闪,现场工人嫌太吵,直接把报警线拔了,真出问题的时候根本没人知道。后来把报警逻辑改了分级:轻微异常比如真空波动、单个料没放好,就在操作面板上弹提示,工人按一下复位就能继续跑;只有那种可能造成撞机、模具损坏的严重异常,比如定位销没插到位、机器人超出安全范围,才触发总报警灯。改完之后,报警的有效响应率从原来的20%涨到了92%,再也没人拔报警线了。
上周跟那个苏州汽配厂的哥们通电话,他说改完的上下料线,现在设备综合稼动率能到92%,之前连70%都不到。
其实哪有什么高深的技术啊。别总在办公室里对着三维模型拍脑袋做设计,多去车间转两圈,看看实际的毛坯是什么公差,现场的工人操作的时候有什么习惯,车间的温度、切削液飞溅的情况是什么样的,比你啃十本厚厚的设计手册都管用。
毕竟上下料系统从来不是为了炫技做的,最终目的就是帮人省力气,少出乱子,能稳定跑下去就行。
