刚到现场的时候我还以为是模型出了问题,蹲在工位旁边看了一上午才发现,根本不是算法的锅。
别被算法参数忽悠:产线真实工况的检测边界
很多选型的人上来就追求最高的相机分辨率、最大的算力配置,觉得参数拉满就等于检测效果好。我翻他们当时的选型表,2000万像素的全局快门相机报价1.8万,配的却是个200块的环形LED光源,瞬间血压上来了。这就像给跑车装了个自行车胎,跑起来不飘才怪。他们当时的检测节拍是1.2秒/件,传送带线速度120mm/s。为了压运动模糊,相机曝光时间设成了10ms,算下来单帧的运动模糊量就有1.2mm——别说检φ0.05mm的毛刺,连零件的大轮廓都拍得发虚。更离谱的是,因为光源亮度不够,为了拍清楚画面不得不把相机增益拉到最高,整个画面全是彩色噪点,算法连零件和背景都分不清楚。
按照GB/T 39216-2020《机器视觉检测系统通用技术要求》的明确规定,单个像素对应的物理尺寸不能大于最小检测缺陷尺寸的1/3。当时他们要检的最小砂眼是φ0.03mm,算下来像素对应的物理尺寸必须≤0.01mm。如果检测视野是100mm×80mm,其实1200万像素的相机完全够用,根本没必要上2000万的顶配——高分辨率相机的帧速本来就低,反而会拖慢检测节拍,属于花了冤枉钱还办坏事。
容易被忽略的校准误差:不是算法不准,是机械结构在晃
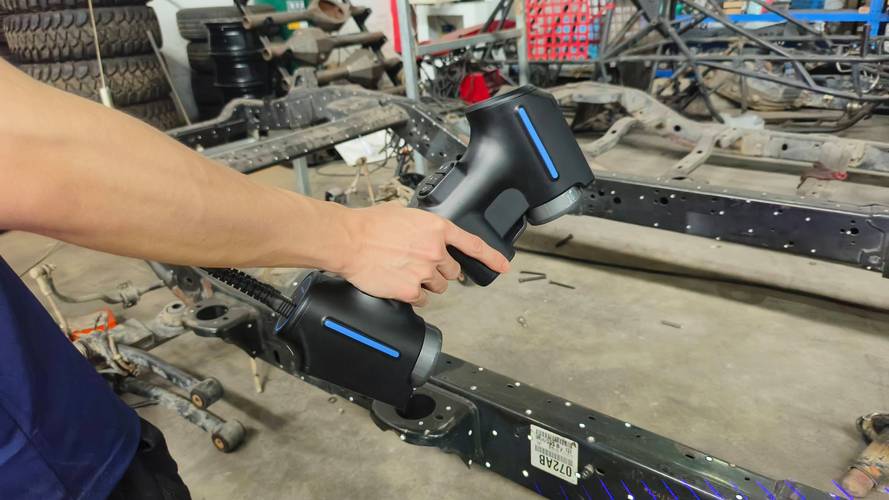
调完光源和相机参数之后,检测的清晰度是上来了,但是重复性误差还是有0.04mm——刚好和要检测的最小毛刺尺寸差不多,相当于算法每次判断的结果都在临界值上飘。我拿个百分表吸在相机的安装座上,表针抖。
原来整个检测台的相机是直接拧在4040铝型材机架上的,机架下方就是传送带的减速机,跑起来的时候振动频率刚好是50Hz,每次振动带来的相机位置偏移大概0.02mm。就这安装刚性,别说智能检测,你拿人眼凑上去看都容易花。
行业通用的设计规范里,检测工位的机架振动幅值不能超过0.005mm,不然不管算法怎么优化,检测的重复性都没法达标。我们当时没换相机,也没重训模型,只是给相机单独做了个带花岗岩隔振垫的安装架,把相机和原有的机架振动隔离开。改完之后再测振动,幅值直接降到0.002mm,检测的重复性误差从0.04mm掉到0.008mm,比换了个顶配相机的效果还好。
还有个几乎所有项目都会踩的坑——温度变形。车间夏天的温度是38℃,冬天是12℃,铝型材的热膨胀系数是23.5e-6/℃,如果相机安装架是1米长的铝型材,温差26℃的话,长度变形就是0.61mm。什么概念?就是你早上刚标完定的检测基准,到中午温度上来了,整个基准直接偏了0.6mm,把零件轮廓当毛刺检出来,或者把真的毛刺当背景滤掉,都是常事。我们当时把铝型材的安装架换成了殷钢材质,热膨胀系数只有1.2e-6/℃,一整年的温度变形量才0.04mm,再也没出现过中午检测结果飘的问题。
算法模型的落地适配:别拿开源数据集直接套产线
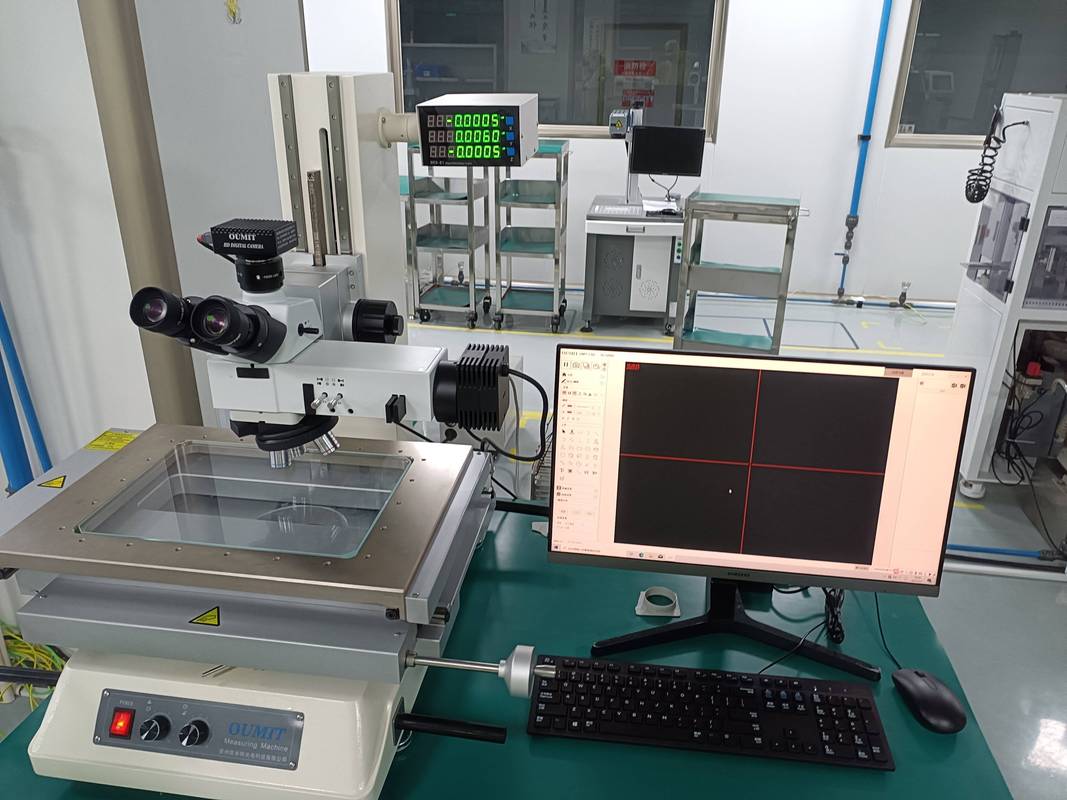
机械结构和光源的问题解决完,模型的漏检率还是有12%。看了下他们的模型训练集,全是供应商从开源缺陷数据集里扒的图——理想光照下的圆形砂眼,表面干净没有油污,和实际产线上的零件根本不是一回事。实际产线上的零件是刚从机加工线下来的,表面沾着切削液的痕迹,有不同方向的刀纹,砂眼的形状是不规则的,光照打上去还有反光。用理想样本训出来的模型,碰到这种真实场景直接懵。
说真的,我见过太多项目,供应商在会议室里拿提前拍好的完美样本演示,准确率100%,一到产线跑真实零件,立马露馅。本质上就是没把产线的“脏、乱、差”当回事,总觉得理想状态下的参数能直接平移到现场。
我们当时重新在产线上采了12000张真实的零件图,标注的时候特意把带切削液痕迹、带反光、带不同角度刀纹的样本都标进去,训练的时候还加了随机亮度调整、随机刀纹纹理叠加的数据增强,模型的漏检率直接从12%降到了0.1%,刚好达到他们要的生产要求。
别忘了汽车行业的强制要求,按照IATF16949体系的规定,所有零部件的检测数据必须和零件的唯一序列号绑定,保存至少15年。很多做检测系统的人上来就盯着准确率调,完全忘了数据追溯的功能,等到客户审核的时候拿不出某一批零件的检测记录,直接开不符合项,折腾好几天才能改完。我们当时给系统加了个联动功能,检测完之后直接把缺陷位置、尺寸、检测时间,和零件上激光打的序列号绑定,存在本地工业平板的同时同步到MES系统,审核的时候直接调记录就行,省了好多麻烦。
干了快十二年的机械检测,我现在对那些吹得神乎其神的“全自动无人检测”早就没什么滤镜了。
说到底,零部件智能检测根本不是什么买个相机、套个大模型就完事的高科技噱头。它是要把每一个可能晃的螺丝、每一度温差带来的变形、每一道切削液留下的印子都算到设计里的细活。
毕竟你在实验室里调出来的99.9%准确率,抵不上产线上一次没拧紧的安装螺丝。
