上周在苏州工业园蹲了3天,看着原来的老SMT线打下来的第1000块主板良率跳到99.2%的时候,车间张工拍着我肩膀递了瓶冰可乐——那瞬间比拿季度奖还爽。
很多人一提产线迭代升级,第一反应就是砸钱换最新的设备,搞全自动化的黑灯工厂。真不是。
别上来就换设备,先把产线的“隐性账本”算明白
2021年给珠三角一家消费电子厂做升级评估的时候,老板一开始拍板要把整条线的3台贴片机全换成最新款,算下来含税预算1200万,连设备进场的时间都定好了。我们团队没急着做方案,蹲在线体上测了整整7天的运行数据,最后算出来的结果把所有人都惊到:占总不良62%的锡膏偏移问题,根本不是贴片机精度不够——是上板机的轨道平行度偏差了0.3mm,PCB进板的时候每次都蹭到钢网边缘,拉出来的锡膏自然歪。
按照GB/T 36261-2018《电子工业制造设备安装工程施工及质量验收规范》的要求,SMT线的轨道平行度公差应该控制在≤0.1mm。我们当时花了800块买了高精度的大理石平尺,调了轨道的四个支撑脚,在进板端加了两个可调节的导向条,当天试生产的良率就从78%跳到了89%。老板当时脸都绿了,说之前差点花一千多万买一堆根本不需要的设备。
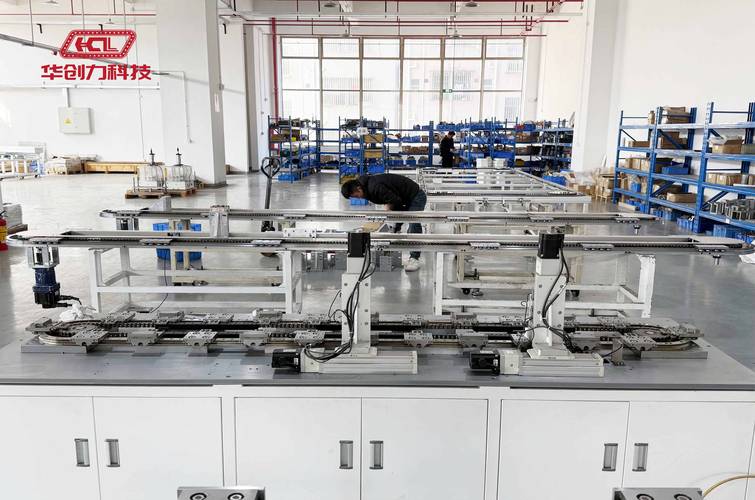
说真的,太多所谓的“升级方案”,全是设备销售塞过来的参数表,连产线每天卡在哪、哪个工位在等料、哪个操作环节最费时间都没摸清楚,这钱花得真的冤。我们之前测过一条消费电子总装线,换型时操作工平均找内六角扳手的时间,占总换型时间的37%——这部分根本不用花钱,在每个工位旁边装个带形状定位的工具挂板,换型时间直接砍了三分之一。
产线的隐性账本从来都不在设备参数表上,它藏在每一次进板的卡顿里,藏在操作工换型时来回跑的脚步里,藏在每一笔没人记的停机损失里。你把这些账算清楚,再谈升级才不会走偏。
模块化迭代的核心:留够“兼容冗余”,别把路走死
很多厂做产线升级,喜欢追求“一次到位”,把线体做成完全适配当前产品的全定制结构,结果过个一两年要换新产品,整条线拆了重装,花的钱比新建一条还多。
我们现在做设计的时候,严格对标GB/T 41158-2022《模块化制造系统通用技术要求》的规定,所有工位的安装接口统一用40*40的铝型材基座,电气接口用统一规格的航空插头,机械定位销的安装公差控制在±0.02mm。去年给一家新能源电池厂做PACK线迭代,第一次上线是适配40Ah的方形电芯,今年客户要换60Ah的新款电芯,我们根本没动原来的输送线,只是把工位上的夹紧模组拆下来,换了个适配新电芯尺寸的夹爪,整个改造花了12天,总成本只有原来全定制方案的18%。
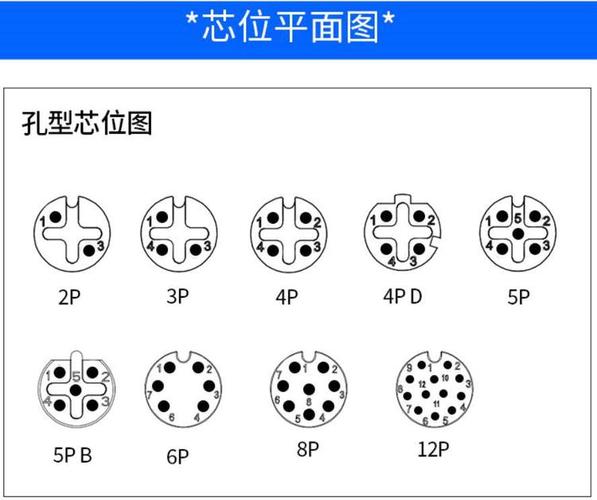
当然,这里的冗余不是让你买最贵的零件,而是在设计的时候给未来留够调整的空间。比如输送线的电机,选额定负载的时候留20%的余量,别刚好卡着当前的工件重量选——不然过两年产品重量加个几百克,电机直接过载烧了,拆电机要挪半个机架,麻烦到你想骂人。还有视觉检测的相机支架,要做带前后左右调节的滑台,别直接焊死在机架上,不然下次检测的位置变了,你连调相机的空间都没有。
不过话说回来,冗余也不能走极端。之前有个刚入行的同事做设计,怕机架强度不够,把型材的截面选成了原来的3倍,结果整条线的重量涨了40%,车间的环氧地坪都压出了裂纹,返工的时候拆得满头汗。冗余是在成本和可扩展性之间找平衡,不是无限制的堆料。
验证环节别只看良率,要盯着“长期稳定性”做迭代
我见过太多升级项目,试生产72小时良率冲到99%,就敲锣打鼓宣布项目成功,结果上线跑了三个月,问题全冒出来:气缸的密封圈被车间的金属粉尘磨坏了,光电传感器的镜头被锡膏喷的雾糊住了,输送链节因为润滑不足隔三差五卡一下——这些问题在72小时试生产的时候根本暴露不出来。
我们现在做验证的时候,从来不是只盯着实验室里的漂亮数据。项目上线后,团队会安排人连续跟班30天,把每个工位的故障间隔时间、操作工的调整次数、甚至操作时的抬手角度全记下来。上次升级的那条自动螺丝锁付工位,试生产的时候锁付良率99.5%,看着完美得挑不出毛病,结果跟班3天发现,操作工每锁完10个产品,就要用抹布擦一下电批头沾的金属碎屑,不然批头就会滑牙。我们后来在批头旁边加了个0.2MPa的吹气喷嘴,每锁5个产品自动吹2秒,一下子把操作工的劳动强度降了60%,滑牙的不良率直接降到0.02%。
真的,车间里的影响因素比你在办公室算的模型复杂太多。夏天的车间温度能到35度,冬天能降到10度,操作工换班的时候习惯不一样,空气中飘的金属粉尘会堵每一个缝隙——这些东西没有办法靠理论计算覆盖,只能靠你蹲在现场一点点看。
之前我们算过一笔账,一条产线从老设备迭代到满足新的生产要求,真正花在硬件更换上的钱,其实连总投入的40%都不到。剩下的提升,全是靠抠细节抠出来的:把工位的操作高度调整到1.2米,符合人机工程学的要求,不用操作工抬手或者弯腰;把急停按钮的位置从机架侧面移到正前方,伸手就能够到;把原来触摸屏上的12个功能按钮缩成4个常用操作,减少误触的概率。这些事没有什么高科技,但是做了之后,产线的运行效率能涨一大截。
上周跟张工聊天,他说现在换线的时候,再也不用像以前那样,拿着扳手从线头跑到线尾调轨道,爬在机架下面接气管了。
做了这么多年产线设计,我从来没觉得产线迭代升级是什么高大上的技术。说白了,就是你真的蹲在车间里,把每一个让操作工皱眉头、让设备掉链子的小问题一个个解决掉,产线自然就顺了。
