上周三的实训课,我把2021届学长攒的那套小型电机装配产线原始方案,打印了12份,往每组桌上一丢。
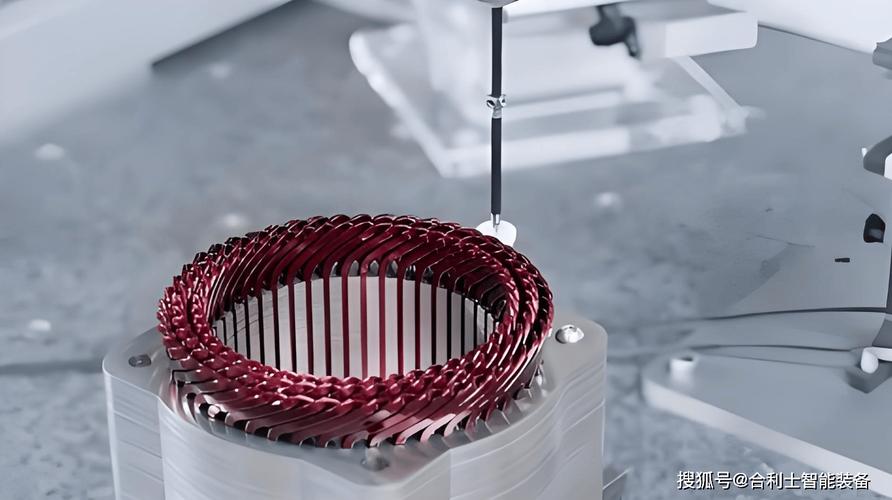
今天的任务很简单——把这套3年前的方案,迭代到能适配现在新出的扁线电机定子的装配要求。
话音刚落,第一排的小周直接把A4纸推回我面前,指尖点着压装工位的参数栏:”老师,这压装缸的最大行程才120毫米,现在的扁线定子比原来的圆线款高了12毫米,这怎么塞?”
我没接话,靠在讲台边看他们折腾。
学生最先踩的坑:把产线工艺迭代等同于”换零件”
大部分学生拿到旧方案的第一反应,都是对着尺寸表挨个改——把压装缸的行程换长12毫米,把定位块的凹槽铣深一点,把上料传送带的高度抬到和新定子的底部齐平,改完就拍桌子说搞定。
我让他们把参数导进仿真软件跑一遍全流程节拍,结果没一组能达标。原来的产线设计节拍是18秒每台,改完行程之后,压装缸的空行程时间多了0.8秒,加上定位块调整后的找正等待时间,整体节拍直接跳到21.3秒,比客户现在要求的20秒上限超了1.3秒。
有个学生盯着仿真结果弹出来的红色数值,直接把鼠标往桌上一放:”怎么改完零件,反而更慢了?”
这是我带实训这几年最常见的卡点——学生习惯了单点优化的设计思路,哪个尺寸不对就改哪个,完全忘了产线是个牵一发动全身的联动系统。你改了压装行程,就得联动考虑空行程的速度能不能提,原来的传感器触发位置要不要往前挪,甚至上料工位的等待位高度要不要跟着微调,不然机械臂过来取料的时候,差那几毫米的高度,轻则刮伤定子的绝缘漆面,重则直接撞机报废。
之前有个合作企业的工程师来交流,说他们之前给客户改产线,只是把原来的人工拧螺丝工位换成了自动电批,没算电批的扭矩反馈信号接到PLC里的通讯延迟,结果换完之后,每台产品的拧紧时间多了2秒,整个产线的产能直接掉了10%,前前后后返工了三次才把通讯逻辑理顺。
产线工艺迭代的核心从来不是局部尺寸的匹配,而是全链路的节拍、精度、成本的再平衡。你盯着单个零件改得再完美,只要全链路的时间算不平,这个方案就根本落不了地。
被忽略的隐性成本:迭代不是越”新”越好
有组学生特别激进,说既然要适配扁线定子,干脆把原来的滚压工位整个换成最新的激光焊工位——强度高,后续维护也少。我当时靠在旁边听他们吵了十分钟,忍不住插了一句,你们算过改这个工位要花多少钱?
学生愣了。说设计嘛,只要功能能对上,算什么成本。
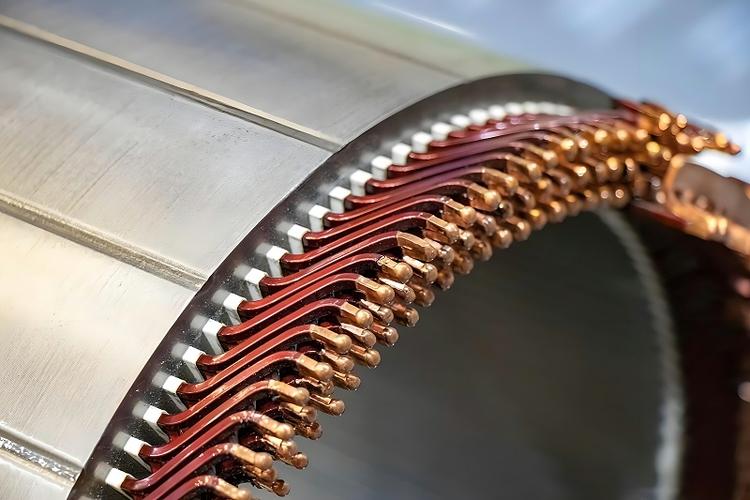
我给他们扒着原来的方案算了一笔账:原来的滚压工位是现成的,只要把压头的曲面形状改一下,适配新的定子端部的绝缘槽轮廓,加工成本大概3200块;如果换成激光焊工位,首先要加全封闭的防护房,要换专用的焊接电源,要重新走冷却气路,还要调整原来的安全光栅位置,整体改造成本是87000块,而且原来的产线在机架上预留的安装空间,根本塞不下这个1.2米宽的防护房,还要把整个机架往外扩300毫米,连带着旁边的上下料直线导轨都要重新打安装孔。
算到一半的时候,那组的组长脸都绿了,伸手把写着”激光焊改造”的白板擦了个干净。
很多教材里讲工艺迭代,都在强调技术的先进性,但我们在企业里做项目,首先要考虑的是客户愿意为迭代付多少钱,现有产线的哪些资产可以被复用。就像刚才提到的那个客户,他们的产品是给小型电动车做辅助驱动电机的,原来的滚压连接强度完全满足使用要求,客户要的只是能适配新的扁线定子,最好改造完不用停线超过48小时。你整个激光焊工位上去,别说成本翻了二十多倍,光安装调试就要一周,客户根本不会买单。
对吧。学生总觉得做设计要把最先进的技术堆上去,才叫有水平,但实际的产线迭代,本质是在现有约束条件下,找一个投入最少、见效最快的方案,不是做技术展示。你明明改个压头就能解决的问题,非要上六轴机器人,上3D视觉检测,最后算下来的改造成本,客户还不如直接买条新产线,你这个迭代方案就毫无意义。
我在课堂上补的一课:迭代要留”容错空间”
去年带的参赛组,做产线迭代方案的时候,把所有的安装间隙都按理论最小公差算的,觉得这样最省空间,结构最紧凑。结果零件加工回来,现场装配的时候,因为铣床的加工误差,定位块装上去之后,定子放进去卡得死死的,根本拿不出来。最后几个学生蹲在车间地上,用砂纸磨了两个小时的定位块接触面,才勉强把间隙调出来。
从那之后,我每次讲产线工艺迭代,都会先给他们看当时拍的那张照片——几个学生蹲在地上,满手铝屑,面前摆着磨得发亮的定位块。
很多学生在书本上学的公差配合,都是理想状态下的数值,但实际车间里,地面会不平,压缩空气的压力会波动,操作的师傅有时候会把定子放偏个两三毫米,这些变量你在仿真软件里根本算不到。真正能落地的产线工艺迭代方案,从来不是把空间卡得满满当当的”最优解”,而是留足了调整冗余的”可落地解”。比如你在设计定位块的时候,留个2毫米的调整余量,后面如果因为产品公差变了,你不用重新铣整个定位块,只要加个不锈钢垫片就能把位置调对,省了多少事。
上次实训结束,有个去年参赛的学生发消息给我,说他现在在企业实习,刚好碰到旧装配线的改造项目,他给每个工位的安装板都留了3毫米的调整余量,最后现场调试的时候,比原来的计划少花了两天时间,车间的师傅都夸他懂行。
上周把所有组的方案收上来翻了一遍,大部分组最后都没有选激光焊的激进方案,也没有把所有的安装间隙卡到最小。他们把压装缸的空行程速度提了0.2米每秒,把原来的位置传感器触发点往前挪了30毫米,定位块留了1.5毫米的调整余量,最后算出来的整体节拍是19.2秒,改造预算是3800块,完全匹配客户的要求。
翻到最后一本方案的时候,看到有个学生在备注栏写了一行歪歪扭扭的字:原来改产线不是越先进越好,是越能用越好。
我盯着这行字看了半天。
这节课,没白上。
