上周在苏州工业园跟一个做汽车冲压件的厂部主任喝酒,他说去年花了200万上的智能改造项目,到现在跑起来的功能不到30%——PLC还是原来的老西门子S7-200,硬接了一堆传感器,数据传到云平台延迟20秒,老板要的OEE报表还是得人工凑数。
说实话,这种场景我见太多了。很多人对设备智能化改造的认知还停留在“买新设备、上云平台”的阶段,实际跑下来花了大价钱,最后落地的功能还抵不上老师傅的一句经验判断。没有虚的架构,全是过去5年跑了120多家制造车间攒出来的落地细节、踩坑记录和选型权衡。
先算清楚账:别为了“智能化”三个字砸冤枉钱
我去年帮东莞一家做3C精密五金的厂改6台CNC,一开始厂方拍板要换最新的带物联网模块的数控系统,报价一台12万,6台就是72万。我上去扒了他们原来的机床铭牌,全是华中数控HNC-818B,这个系统本身就带RS232通讯口,根本不用换系统。
你敢信?
最后花了800块钱买了个RS232转以太网的工业网关,加了三个IEPE型振动传感器、一个闭口式电流互感器,单台改造成本不到2000块,6台加起来才1万2。振动传感器的频响范围选的10Hz-10kHz,完全符合GB/T 6075.3-2011里关于旋转机械振动测量的要求,采集到的数据精度足够支撑轴承故障预警。
这里真的要劝一句,别上来就追求什么数字孪生。对于单台服役超过10年的普通机加工设备,数字孪生的模型精度根本撑不起实际生产需求,算下来投资回报率要超过8年才能回本。这账算得过来吗?
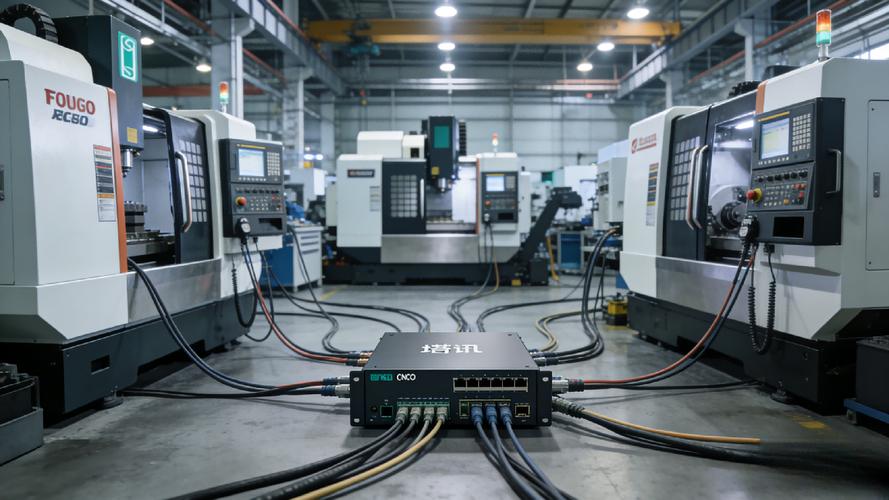
很多厂的改造项目一开始就走偏了:老板要的是“看起来智能”,不是“用起来省心”。花几十万做个大屏可视化,实时跳着设备的运行参数,参观的时候好看,真到生产的时候,操作工还是要挨个车间跑着看设备有没有停,根本没人盯着大屏看。这种改造,纯纯是给参观团做的面子工程。
传感器选型的隐形坑:不是越贵越准就越好
之前有个做注塑机改造的项目,对方一开始选了0.1%精度的扩散硅压力传感器,装在液压管路上,结果跑了半个月,传感器的膜片被液压油里混的金属屑打坏了三个,换一个就是小两千。后来换成了带1mm厚316L不锈钢隔离膜片、精度0.5%的型号,虽然精度降了一点,但是耐液压冲击,现在跑了18个月没坏过。
我之前在佛山的一个项目上踩过这个坑,一开始图省事选了开口式电流互感器,装的时候不用拆主回路,省了大半天的工时,结果测出来的电流值跟手持钳形表的实测值差了快3A。这点误差对于要通过电流波动判断刀具磨损的场景来说,足够把真实的加工异常给盖过去。最后花了整整一周的时间把所有互感器拆下来换成闭口式的,当时被项目上的同事笑了快半个月。
还有个最离谱的安装误区:振动传感器绑在设备的外壳钣金上。钣金本身就薄,稍微一点震动就会产生共振,测出来的振动值根本不是轴承的真实振动,全是噪音。正确的安装方式是直接在轴承座的加工面上打M6的螺孔,用螺柱把传感器牢牢固定上去,不然花几千块买的传感器,测出来的数据一点参考价值都没有。
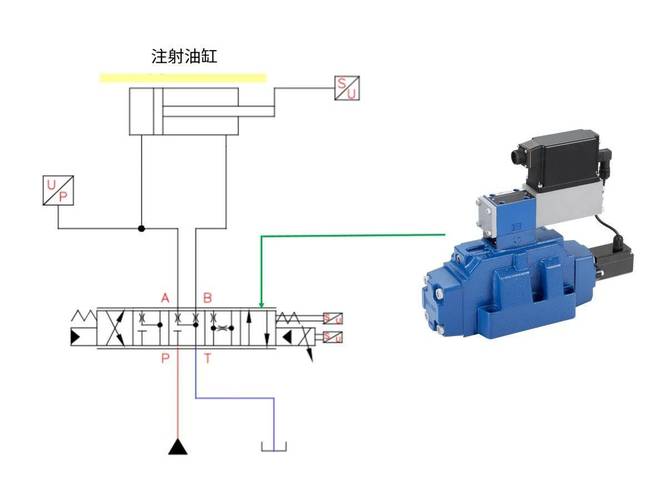
我见过最夸张的改造,把温度传感器绑在设备的外接电源线上,说要测电机温度——这测出来的温度跟电机实际绕组温度差了快40度,做出来的温度报警纯粹是摆设。
数据链路的最后100米:别让数据成了看不见的“死数据”
很多人觉得改造完了,把数据传到云平台就完事了。其实根本没用。你采集了电机的电流、振动、温度数据,每天攒了几个G的数,但是没有做对应的特征提取,没有匹配生产现场的实际规则,这些数据就是躺在服务器里的死存储。
什么是有用的规则?比如电流的有效值波动超过15%的时候,自动触发刀具磨损预警;振动的峭度值超过4的时候,自动推送轴承润滑提醒;设备待机超过30分钟没有启动,自动给车间主任发个消息。这些规则才是智能化改造的核心,不是把数据传上去就叫智能。
之前给那6台CNC做数据链路的时候,一开始图方便用的是公网4G传数据,每个月每台的流量费20块,后来发现车间里的4G信号被钢结构厂房挡得厉害,数据丢包率能到12%。后来换成了车间内部的工业以太网,走OPC UA协议,按照GB/T 33863.1-2017的规范做的数据映射,丢包率直接降到0.1%以下,而且每个月没有额外的流量费。
这里还有个容易忽略的成本账:别把所有原始数据都往云上塞。比如振动的原始波形,每秒采样256个点,单台设备一天的原始数据就有1.2G,这种数据根本没必要长距离传输。在本地网关就做FFT变换,把峭度值、有效值这些特征值传上去就行,数据量能降99%,还不会因为带宽不够卡壳。
哦对,接线的钱真的不能省。很多厂改造的时候,为了不影响原来的生产,所有的传感器接线都是走的明线,用扎带绑在设备的拖链外面,结果半年下来,线被切削液泡烂了,被飞溅的切屑刮断了,故障频发。要把所有的信号线都穿拖链里的耐磨波纹管,跟动力线分开走至少20cm的距离,不然电磁干扰能把采集的信号搞得全是毛刺,连准确的电流值都测不出来。
前几天跟那个苏州的厂主任通电话,他说现在把原来的改造方案砍了70%,先从3台冲压机的电流监测开始做,算下来总投入不到8万,现在已经能提前2天预判模具的磨损情况,每个月少停线12个小时。
其实哪有什么高大上的智能化啊。说白了就是把原来靠老师傅耳朵听、眼睛看的经验,变成传感器能测、系统能算的数字。别花冤枉钱,别整花架子,能帮一线操作工减少麻烦,能帮生产部少停线,这改造就值。
