上周三的实训课我刚打开PPT。
底下坐第一排的男生直接把手机举起来了。
屏幕上是他们上个月去合作汽配厂拍的现场视频——新上线的六工位加工中心,排产表填得满满当当,设备开动率看着能到90%,但实际算下来的月产出,比用了五年的老线还低。
我当时准备的教案是讲如何通过优化夹具定位精度压缩单工位加工节拍,看到这段直接卡了三分钟。
没人信。
真的,之前我在课堂上讲了快两年,总说只要把单工位的加工时间压个两三秒,年产能就能上一个台阶,结果到了真实车间里,这点压缩的时间,连换模的时候找定位销浪费的零头都抵不上。
被学生推翻的旧教案,错在哪了
之前我总把工厂产能释放的逻辑,套在教材里的理想模型上。觉得只要把设备的加工节拍压到设计值,把设备开动率拉到足够高,产能自然就上来了。从来没考虑过,现实里的车间不是CAD软件里的静态模型,有来来回回走的工人,有突然跳故障的传感器,有换型号时候要拆半天的夹具。
那个男生带回来的现场记录里写,新线刚投产的第一周,班组每天都要多留两个小时加班,才能完成老线一半的产出。车间主任一开始以为是工人操作不熟练,连着开了三天会要求提速,结果越提越慢——工人本来就因为换模麻烦攒了一肚子火,被催得急了,定位销没对准就开设备,撞了两次刀,反倒又耽误了大半天的生产。
换模时间,是藏在设计里的隐形成本
说实话我之前也犯过这个错。
总觉得设计就是对着机械手册算公差,选好电机功率,把结构画得严丝合缝就算完成任务,从来没把工人换模时候的操作路径算进设计要求里。
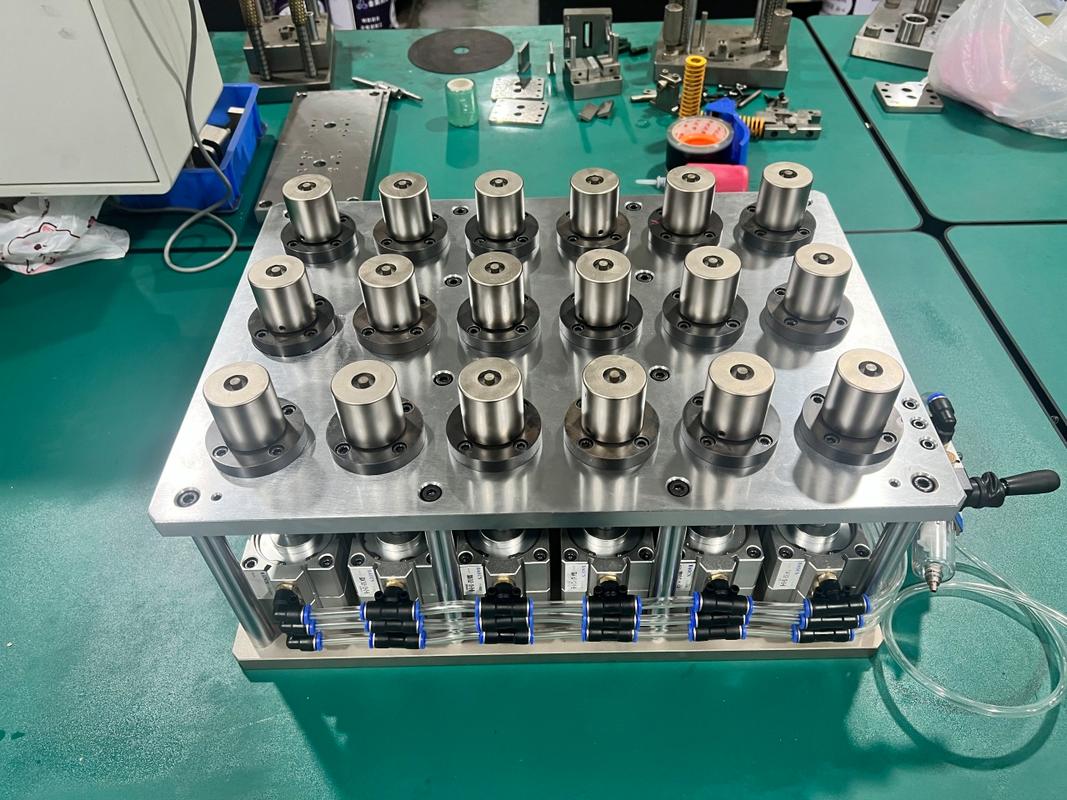
那个汽配厂的新夹具,当初的设计方案我也参与过评审——为了省材料成本,把夹具的定位基准面做在了靠近设备内部的位置,当时算的是能提升空间利用率,结果到了现场,工人每次换不同型号的零件,都要半个身子探进加工舱,蹲在地上摸半天才能对准定位销,拧螺栓的扳手还经常碰到设备的冷却管路,折腾一次就得四十多分钟。
我们之前在课堂上算产能的时候,从来没把这部分时间算进去。
换模时间的损耗,是被绝大多数初阶设计忽略的隐形成本。
很多工厂的线看着24小时转,其实真正用来切零件的时间可能连一半都不到——换模的间隙,找工具的间隙,清切屑的间隙,甚至是工人因为设计不合理多走的两步路,攒起来都是能把产能拖垮的窟窿。
改了三次的作业题,把纸面产能拉回车间
之前给学生留的作业,都是给一堆参数,让大家算某条生产线的理论年产能。
交上来的答案一个比一个漂亮,没人提换模,没人提设备故障的停机时间,更没人提工人操作的时候会不会因为设计的问题多花时间。
有个之前每次作业都拿满分的女生,算出来的产能比厂方实际的产出高了快一倍,我当时把作业打回去,让她跟着车间的师傅蹲了两个半天,记了满满三页的现场日志。
她回来交的第二版作业,直接在页面上画了个大大的箭头,把之前算的理论数字划掉了三分之二。
“原来不是机器转得快,产能就一定高啊。”
这句话我印象特别深。
后来我们把整个作业题的要求改了三次。
现在再留相关的设计任务,首先要求学生必须先列出来所有可能影响现场操作的非加工时间,再去算理论节拍。做夹具设计的时候,必须把快换定位的结构做进去,哪怕多留材料余量,多算几百块的成本,只要能把换模时间压到十分钟以内,就算方案合格。
产能释放从来不是把设备开动率拉满的数字游戏。
是你在设计阶段就提前想到,车间里的工人不会像你在CAD软件里那样,鼠标一点就能把零件精准放到定位面上,不会为了省那点材料成本,每次换模都要蹲在地上凑十分钟。
纸面的理论节拍,永远抵不过车间里工人的实际操作习惯。
上周改作业的时候,看到有个学生在作业末尾写了一句,“原来设计的时候多走一步,车间里的工人就能少弯十次腰”。
我盯着这句话看了好久。
之前总觉得机械设计的核心是精度,是强度,是那些写在教材里的公式。现在才反应过来,我们做的所有设计,最后都是要落到车间的水泥地上,落到每天站十个小时的工人手里的。所谓的工厂产能释放,从来不是生产部门拿着排产表硬压出来的数字,是你在画每一张图纸的时候,就提前把那些藏在流程里的坑填上,让设备转的时候不用等着人,让人干活的时候不用跟设计出来的结构较劲。
