2026-10-22 08:17:50 分类:机械设计
上个月在苏州汽配厂驻场的时候,碰到个干了15年的老运维,说之前为了查一台进口磨床的报警,早上五点从家出发,开120公里到厂区,折腾了俩小时发现就是振动传感器的接线松了,来回路上花了四个小时。那天我们蹲在车间门口抽烟,就聊到现在大家吹得天花乱坠的设备远程查看,真用起来的时候,坑比你能想到的多得多。
别上来就买4G摄像头,先搞清楚你要“看”的到底是什么
很多人对设备远程查看的第一反应,就是装几个高清摄像头对着设备拍,远程端点开就能看现场画面。
真的离谱。
我见过某食品厂花两万多买了16路工业摄像头对着杀菌锅装,结果车间里常年飘着高温蒸汽,镜头三天就糊一层油污,远程端看过去全是模模糊糊的白雾,最后索性把摄像头全拆了,还是靠师傅跑现场查温度。
工业级设备远程查看的核心,从来不是“拍清楚设备外壳”,而是“把设备自身的运行状态映射到远程端的可感知界面”。你要先想明白,你远程要查的到底是什么:是想知道设备有没有在正常转,还是要实时看主轴的振动值、温度,还是要出故障的时候能第一时间拿到报警代码?
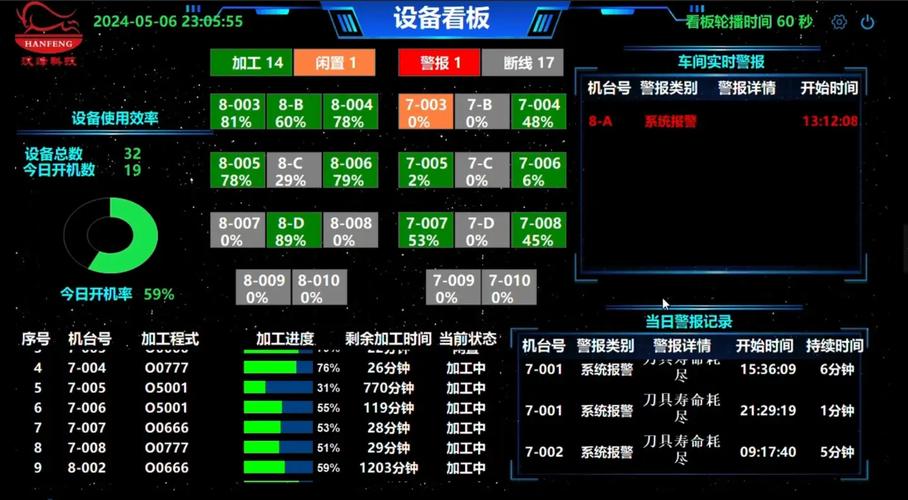 数控磨床远程监控界面参数看板
真的,别迷信摄像头参数。之前有个客户上来就要4K分辨率的摄像头,说要拍清楚设备上的压力表读数。结果算完码流人傻了:单路4K视频的稳定码流要8Mbps,他厂区的4G上行带宽满打满算才2Mbps,远程端看的时候卡成PPT,每次加载一帧要等30秒,跟看老动画片似的。真要拍现场画面,选IP67防护、带镜头自清洁的工业摄像头就够,码流调到2Mbps以内,远程端流畅不卡,比啥4K都实在。
断网不丢数,才是远程查看能落地的底线
太多做远程方案的人,上来就把设备PLC的数据直接通过MQTT传到云平台,完全不考虑厂区的网络稳定性。
去年宁波有个注塑厂,之前的方案就没做本地缓存。台风天的时候厂区光纤被刮断,12个小时没网,云平台上直接显示所有注塑机“离线”。远程运维的小伙子看到报警,差点大半夜开车赶过去,后来打了车间值班师傅的电话才知道,断网的时候设备一直在正常生产,啥问题没有。
按照GB/T 33000-2016《企业安全生产标准化基本规范》的要求,关键设备的运行记录存储周期不能少于1年。这个要求不是给监管部门凑数的,是真的能在你碰到工艺回溯、故障追责的时候,帮你省掉无数麻烦的硬标准。正确的做法是在设备端加个带本地存储的边缘网关,至少留够72小时的离线数据缓存空间,等网络恢复的时候,按照时间戳把缓存的数据顺序补传到云端,绝对不能乱序——不然远程端的运行曲线跳来跳去,看了还不如不看。
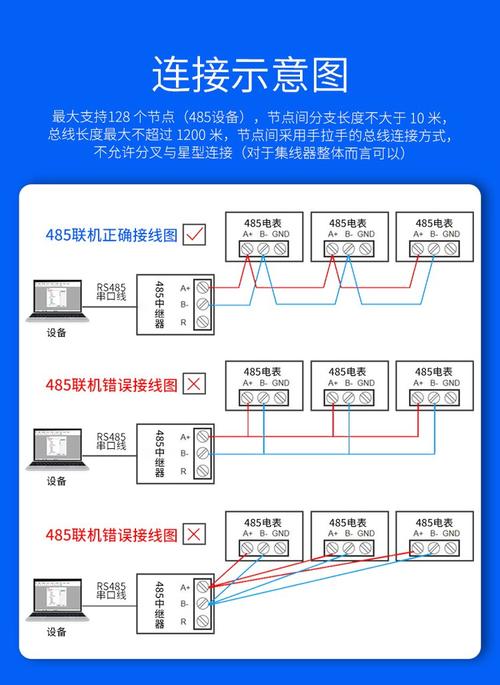 工业边缘网关本地存储模块接线图
还有个容易被忽略的坑:权限分级。之前有个机械厂的远程系统,所有账号都能直接修改设备的运行参数,有个年轻的操作工好奇,远程把注塑机的开合模速度调快了20%,差点把模具撞坏,想想都后怕。远程查看的账号,至少要分三级:一线操作工只能看实时运行参数,运维工程师能看历史报警和故障记录,设备主管才能有参数修改的权限,别图省事给所有人开最高权限。
那些没人愿意提的“非技术”细节,才决定了远程查看好不好用
说实话,我见过太多花了几十万做的远程查看系统,界面上密密麻麻列了两百多个寄存器数值,找个主轴转速要翻三屏,一线师傅根本不愿意用,最后全变成了给领导参观的摆设。
远程端的界面设计,真的不用搞那么复杂。关键参数——比如主轴温度、振动值、当前加工件数、剩余加工时间——直接放在首屏最显眼的位置,其他次要参数,比如润滑油路压力、冷却系统流量,全塞到二级菜单里就行。报警提示也别光弹个红框写“主轴过载”,把常见的可能原因附在后面:比如1.刀具磨损;2.进给速度过快;3.主轴轴承润滑不足。运维的人看到就知道大概要查什么,不用大老远跑现场拆设备。
还有带宽优化的小技巧:别把实时数据的刷新频率设成1秒一次。对于90%的工业设备,10秒刷一次参数完全够用,这样能省80%的带宽,远程端也不会卡。移动端的适配也别丢,很多系统的远程界面只有电脑端版本,运维师傅在外面跑的时候,掏个手机根本看不了,总不能随身带个十几斤的笔记本吧?
设备远程查看从来不是什么需要堆黑科技的高大上项目。你算算账,装一套靠谱的系统,花几万块,能帮运维师傅每个月少跑几千公里,少因为误判故障跑冤枉路,不到一年就能把成本收回来。
别被那些卖方案的忽悠,什么数字孪生、元宇宙,先把最基本的事做扎实:能看到关键参数、断网不丢数、界面好用,就已经超过90%的同行的方案了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:设备远程查看:工业现场落地时没人说的3个踩坑细节
文章链接:https://www.yqhljx.com/list_9/4723.html
