上周跟苏州做动力电池Pack线的老陈喝酒,他说刚砸300万改完的线,良率刚提2个点,产能又卡壳了。
我在机械设计这行泡了快15年,见过太多类似的糟心场景——大家一提产线迭代优化,第一反应就是换机器人、上视觉、堆最贵的部件,钱花得哗哗响,实际产出的效益还没把现有产线的小毛病捋顺来得多。
别上来就换设备,先把现有产线的“隐性瓶颈”扒干净
很多人对瓶颈的理解还停留在“哪个工位节拍最长就是瓶颈”,实际上产线的节拍波动、信号冗余、机构磨损带来的隐性损耗,往往占了整线有效产能的15%-25%。
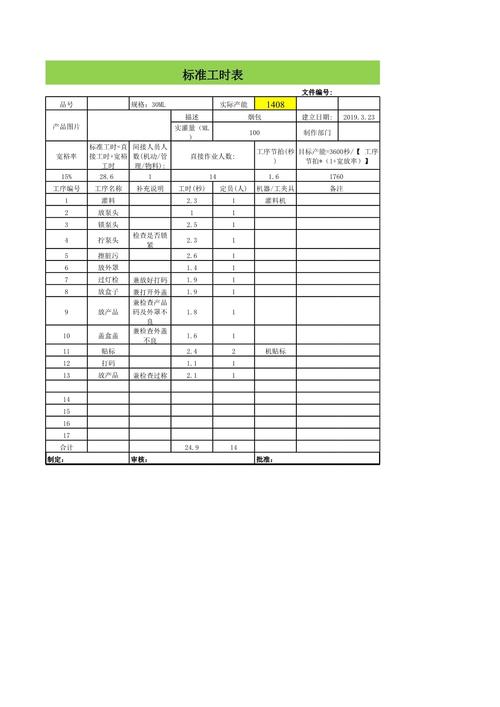
前几年帮东莞的一个3C配件厂调螺丝锁付线,整线设计节拍是10s/件,实际跑起来稳定在12s/件,团队前后换了三次高速电批、调了两次锁付路径,节拍还是卡在11.8s,算下来每天少出近1200件。
我们蹲在产线旁边,用秒表给每个工位的动作打了连续3天的时间戳,最后发现根本不是锁付头的问题——上料工位的真空吸盘因为长期磨料,边缘破了个1mm的小豁口,每次取M3的螺丝要多等0.8s才能吸稳;转台的分割器每次到位后,PLC里留了500ms的信号确认延时,实际上机械结构到位的精度只需要200ms就能满足锁付要求,平白多等了300ms。两个地方改完,整线节拍直接降到9.7s,比设计值还快。
产线迭代的第一步永远是做全链路的时间戳匹配,而不是拍脑袋换最贵的部件。你算啊,换一个高速电批要2万多,改个吸盘、调个PLC参数,成本不到200块。
说真的,我见过太多团队为了赶项目节点,连连续3天的运行波动数据都没扒完,就敢拍板上几十万的新工位。最后钱花了,产能涨了不到5%,老板追着问的时候,所有人都在甩锅。
还有个更离谱的案例,佛山的一个卫浴生产线,大家觉得产能上不去是因为输送线太慢,花了40万把原来的皮带线换成了高速倍速链,结果跑起来发现,原来的挡停机构的气缸行程没改,新的倍速链的链条高度比原来高了18mm,挡停块伸出来的时候刚好卡在链片缝里,每天要卡个七八次,每次处理要10分钟,算下来一天反而少产200多件。
闹心不?
迭代不是“一次性大改”,是要给产线留“可插拔的冗余接口”
很多人做产线设计的时候,总想着“一次到位”,把所有的机架焊死、管线埋死,觉得这样结构稳。结果真到要迭代的时候,拆半条线都不一定能换下来一个新工位。
前几年做光伏组件串焊线的时候,第一次设计图就是全焊接机架,后来半年后行业换了新型的焊带检测相机,要装在串焊工位的上方,结果发现机架的安装位置根本没留相机的安装孔,要把整个机架切了重新焊,光拆装就花了2周,耽误的订单赔了近20万。
后来第二次迭代的时候,我们直接改了设计逻辑——所有的工位安装板统一用GB/T 15279规定的标准定位销孔,公差控制在IT7级,快换接口统一预留24V电源、Profinet通讯接口,连气路的快插接头都统一用6mm的规格。下次要换相机、换焊头、换检测机构,直接把安装板拆下来,换个新的装上去,15分钟就能搞定,根本不用动机架的主体结构。
真正省成本的迭代,从来不是改的时候省了多少安装费,是下次改的时候能少拆30%的结构。
细节杀死人。
之前有个团队做锂电池极片涂布线的迭代,把原来的烘箱温度从120℃提到130℃,想把干燥时间缩短10%,结果忘了原来的烘箱密封条是耐125℃的硅胶材质,连续跑了3天,密封条直接老化开裂,烘箱内部的热风漏出来,把旁边的塑料管线烤变形了,停线修了整整48小时。
按照GB/T 7142的橡胶材料耐热标准,长期工作温度要比材料的额定耐温低15℃以上,才能保证密封寿命——这点东西,课本上都写了,偏偏很多人设计的时候根本不查,全靠感觉拍。
良率提升的迭代,别只盯着视觉,先把“人因干扰”的账算明白
现在大家一提良率低,第一反应就是换更高精度的视觉相机、换更贵的AI算法,好像所有的不良都是设备精度不够导致的。实际上我统计过手上做过的近20条产线,30%的良率波动,根本不是设备精度的问题,是设计的时候根本没算过人站在那个位置操作的实际习惯。
前年帮汽车座椅厂调海绵装配线,良率一直卡在92%,团队换了三个供应商的视觉算法,拍海绵表面的褶皱瑕疵,折腾了两个月,良率还是93%。我被请过去的时候,没先看设备,先在产线旁边站了3天,看工人怎么干活。
哦,原来问题根本不在视觉上。装配工位的工人每次拿海绵,要侧身40cm去旁边的物料架上取,弯腰的时候手臂会蹭到工位上方的烟雾报警器拉线,拉线晃下来会在海绵表面压一道浅印,视觉每次都把这个印子判成褶皱不良。后来按照GB/T 12985-1991《在产品设计中应用人类工效学原则导则》的要求,把物料架往操作位挪了35cm,调整到工人手臂自然伸展就能拿到的位置,加了个可调节的搁板,当天良率就冲到了98.2%。
站一天。
比你坐在办公室里算一周的精度参数有用。
还有个螺丝锁付的案例,大家觉得锁付良率低是因为扭矩精度不够,换了更高精度的扭矩传感器,结果还是有10%的螺丝锁付歪斜。后来蹲在产线看才发现,原来工人拿螺丝的时候,因为螺丝的料盒离锁付枪的位置太远,每次要把螺丝从料盒里夹起来,移动30cm才能对准锁付孔,手晃一下就歪了。把料盒挪到离锁付枪10cm的位置,歪斜率直接降到0.3%。
说真的,现在很多年轻工程师,天天坐在办公室里算节拍、算负载,从来不愿意在产线上站一整天,看工人怎么操作,看设备怎么卡料,算出来的线看着漂亮,实际用起来全是毛病。
所有的迭代参数调整,必须先在单工位做连续72小时的可靠性验证,再批量推广到整线——别拿整线的产能给你的粗心买单。之前有个团队改M3自攻螺丝的锁付扭矩,原来的扭矩是0.8N·m,大家觉得太大容易打裂塑料件,直接把整条线的扭矩都改成0.5N·m,结果连续跑了2小时,15%的螺丝在后续的振动测试里松脱了。按照GB/T 3098.1的紧固件扭矩要求,M3自攻螺丝在ABS塑料件上的有效锁付扭矩应该在0.6-0.7N·m,留10%的余量,这是有明确规范的,根本不是靠感觉调的。
我见过太多产线,从第一次上线开始,就被当成了不能碰的铁疙瘩,每次改都是大动干戈,花几百万,效果还不如把每个工位的小毛病一个个捋顺。
产线从来不是买回来就一成不变的设备。
要磨。
要每次改一点,每次进步一点。
