很多人一提柔性工位改造,第一反应就是堆伺服、上机器人、换最贵的夹具,最后钱花了不少,换型效率没提多少,设备刚性还掉了一大截。这篇内容全是近十年在车间现场蹲出来的落地经验,没有空泛的理论,全是能直接抄的选型逻辑和避坑点。
先搞清楚:你要改的“柔性”,到底是哪一层?
上周在苏州某汽车零部件厂蹲了三天,帮客户改完一条车削工位的柔性线,临走前车间主任拉着我吐槽:前两年跟风上的所谓“柔性工位”,现在除了堆在角落积灰,连换个产品型号都要调半天参数——合着花了近百万,买了个大号固定工装?
别笑。这种项目我见得太多了。按照GB/T 39116-2020《智能制造 柔性制造系统通用技术要求》的分级,柔性其实分三个层级:最基础的是同尺寸段产品的夹具快换,往上是工艺参数的自动适配,最高级的是多品种混流的自动排产。大部分车间要做的改造,其实根本到不了最高级,甚至连第二级都不需要——你要是一年到头只生产3-5种尺寸接近的产品,非要上全伺服的调整机构,纯纯的浪费。
之前有个做小家电电机轴的客户,一开始拍着胸脯说要兼容12种轴径的车削加工,选型的时候直接挑了行程1200mm的重型伺服滑台,结果装完才发现,换型的时候光重新对刀就要40分钟,离当初承诺的15分钟换型目标差了十万八千里。说白了,他根本没搞清楚自己的真实需求:12种轴径里,有8种是年销量不到1000件的试制品,根本不值得为这几个低批量产品,花十几万上大行程的伺服机构。
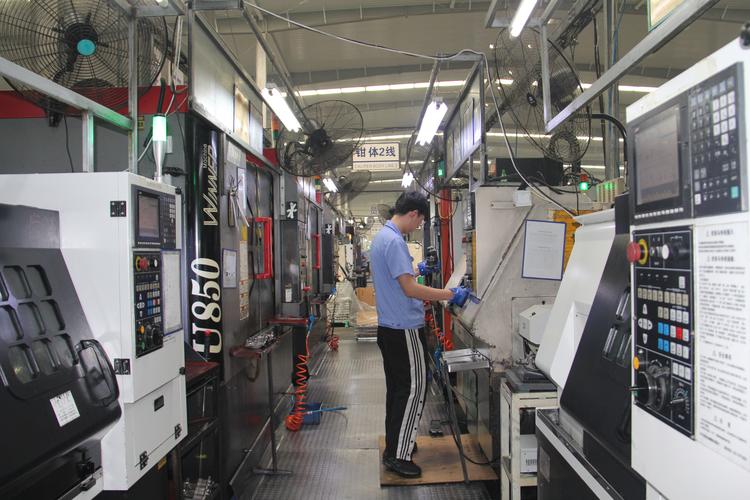
后来我们给他改的方案特别简单:把常用的4种量产轴径的快换夹具做成标准化模块,换型的时候直接用吊具把旧夹具拆下来,装上新的,靠定位销对准位置,整个过程12分钟搞定。剩下的8种小批量试制的产品,直接用通用的三爪卡盘装夹,根本不需要花大价钱做专属的调整机构。算下来整体改造成本只有原方案的22%,换型时间还缩短了一半。
别迷信贵的:快换接口的选型,算对TCO比堆配置重要
聊到快换,绕不开零点定位系统。现在市面上的宣传都把这东西吹得神乎其神,好像不用就做不了柔性工位似的。
先给大家算个实账:常规液压零点定位单元的重复定位精度±0.005mm,单台采购价在3000-5000块,一套工位装4个,光接口部分就要一万多,还得配液压站、快换接头、密封件,后期维护成本一年少说也要大几千。但你要是做的是铝合金粗加工、去毛刺、激光打标这类工位,公差要求在0.02mm以上,真的有必要上这么高精度的接口吗?
我见过太多项目预算,一半都花在了根本用不上的精度冗余上。纯纯的浪费。
还是苏州那个汽车零部件厂,一开始本来要给整个线的8个工位全上液压零点定位,算下来光夹具部分就要32万。我们现场测了下每个工位的精度要求:两个精加工的车削工位,形位公差要求在0.01mm以内,确实需要零点定位的精度;剩下的6个工位,包括上料、去毛刺、清洗、检测,公差要求最低的是0.05mm,最高的也才0.03mm,完全不需要液压锁紧的结构。

最后调整的方案:精加工工位上4个液压零点单元,剩下的6个工位用带菱形定位销的手动快换板,靠定位销的配合精度保证重复定位在±0.02mm,完全满足工艺要求。整个夹具部分最后只花了11万,换型时间比原来的全零点方案还快了20%——毕竟手动快换板没有液压管路的对接步骤,省了不少连接时间。对吧?你想想,要是换型的时候还要等液压站建压、接油管,那换型时间根本降不下来。
这里给个选型的硬参考:只要工位的形位公差要求在0.02mm以上,就别盲目上高端零点系统,算上采购、安装、后期维护的全生命周期成本,机械式快换的性价比是液压方案的3-5倍。
最容易被忽略的:改造时留的“柔性余量”,到底要留多少?
很多人做柔性改造的时候,习惯卡着当前的产品尺寸算行程、算负载,觉得留多了就是浪费。我之前在宁波做的一个注塑嵌件装配工位,一开始客户给的嵌件最大尺寸是80mm见方,我当时卡着参数把治具的定位槽行程设成了100mm,结果才过了8个月,客户要做新的嵌件,尺寸直接涨到115mm见方,根本放不进去。最后只能重新在工作台上打安装孔,折腾了两天,还被车间主任追着骂了好久。
别不信。余量留少了,后期的改造成本能让你肉疼。
但余量也不是越大越好。按照材料力学的简支梁挠度公式f=PL³/(48EI)算,铝型材滑台的截面惯性矩固定,行程每增加200mm,跨中挠度会随行程三次方的关系往上跳——别说加工精度了,光运行时的共振都能让你头大。之前有个客户为了“未来的兼容性”,把滑台行程从1000mm直接加到2000mm,结果滑台刚性差到什么程度?装个10kg的气缸,滑台自己就能晃出0.1mm的偏差,最后只能在滑台中间加个支撑脚,反而把原来的柔性给限制死了。
说实话,这个余量的比例不是什么高大上的理论,全是之前踩过的坑堆出来的。我们现在做改造,统一按这个标准留:尺寸余量留15%-20%、负载余量留30%、IO备用点留20%。这个比例经过近40个项目的验证,既不会因为余量不够导致后期改造成本飙升,也不会因为余量太大造成设备刚性下降、成本虚高。
还有个最容易被忽略的点:很多人改造的时候,上来就把原来的硬接线控制电路全换了,其实根本没必要。我之前遇到过一个客户,本来预算要换一套新的PLC,算下来要8万多,结果我们只是在原来的PLC里加了个配方化参数管理的子程序,把原来写死的气缸动作顺序、伺服位置参数,改成从配方表读取的变量,换型的时候只要在触摸屏上选对应的产品型号,30秒就能把所有参数切过去。整个改造只花了两天时间,成本不到5000块。客户当时都愣了——原来之前的设备根本不是不柔性,是程序写死了而已。
上周收拾工具的时候,翻到我做柔性改造的第一版方案,那时候满脑子都是“要上最先进的设备,要做最顶级的柔性”,结果做出来的东西,换型时间比原来的固定工位还长。现在跑了十几年现场才明白,柔性工位改造从来不是把所有固定的结构全换成可调整的,而是在你真实的换型需求、预算、设备刚性之间,找那个最舒服的平衡点。毕竟,能帮车间省时间、少花钱的改造,才是真的柔性。
