2026-10-23 14:52:04 分类:机械设计
去年在苏州某汽车零部件总成厂驻场两周,帮他们梳理产线数据链路的时候,发现了一个很普遍的误区:大家花了大价钱装传感器、上MES,最后真正用来做分析的数据,还不到总采集量的10%。剩下的全躺在服务器的硬盘里,既没人看,也没人关联到实际的工艺问题上。
别把“数采完成”当“分析完成”
很多人觉得,按照GB/T 39116-2020智能制造能力成熟度模型的要求,关键工艺参数采集覆盖率凑到90%,就算交差了。
错的。
你采的数据如果没有和工位的实际动作时序做绑定,那就是一堆没有意义的浮点数。
当时那个厂的主压装工位,负责转向节的衬套压装,每个压装循环的力-位移曲线都会实时存到本地的边缘网关里,但是之前的运维流程是每三个月导出一次归档,从来没人实时拉取分析。等他们发现连续三批产品的压装力偏差超过±5%的工艺要求时,已经报废了1200多件铝锻转向节——单件成本78块,算下来小十万的直接损失,还不算耽误的交付周期。
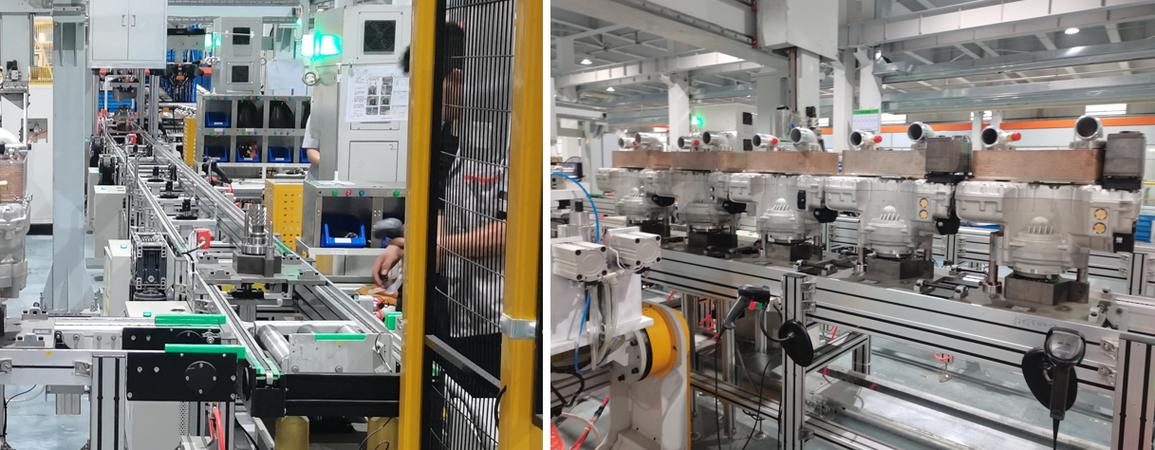 汽车零部件压装工位运行数据采集终端实拍
我当时帮他们拉了过去两周的历史曲线,发现压装力的漂移根本不是突然发生的:从第一次出现偏差到批量出问题,整整有11天的渐变过程,只是因为没人盯着数据看,才把小问题拖成了大事故。更有意思的是,他们之前的数采规则把压装过程中100ms级的瞬时力值波动全过滤掉了,按照他们的说法“数据太乱,领导看着不舒服”,结果把衬套压入时的卡滞信号直接滤没了。
数据的采集规则,从一开始就要服务于工艺判断,而不是服务于大屏的视觉效果。你要是把能反映设备异常的关键波动都滤成了平滑的直线,那再贵的传感器也白搭。
那些藏在“正常波动”里的隐性故障
很多厂做产线分析的逻辑特别简单:给每个参数设个阈值,超过了就报警,没超过就不管。
真的是这样吗?
还是那个苏州的厂,他们的总装线之前报的综合OEE是92%,在同行里算很高的水平了。但是我们把每个工位的循环时间拆解开看,才发现每个输送工位的实际动作时间,比设计值慢了120ms。单看一个工位,这点时间根本没人在意,但是整条线17个工位串下来,每个8小时班次就少跑了142个循环,算下来实际产能比设计值低了14.7%。
按照ISO 10816-3的旋转机械振动评定标准,他们这条线的驱动电机振动值一直稳定在2.3mm/s,远低于4.5mm/s的报警阈值,完全在合格区间。但是我们把过去12个月的振动均值拉出来看,发现连续三周的均值从2.1mm/s爬到了2.4mm/s,斜率超过了历史3σ的控制范围。
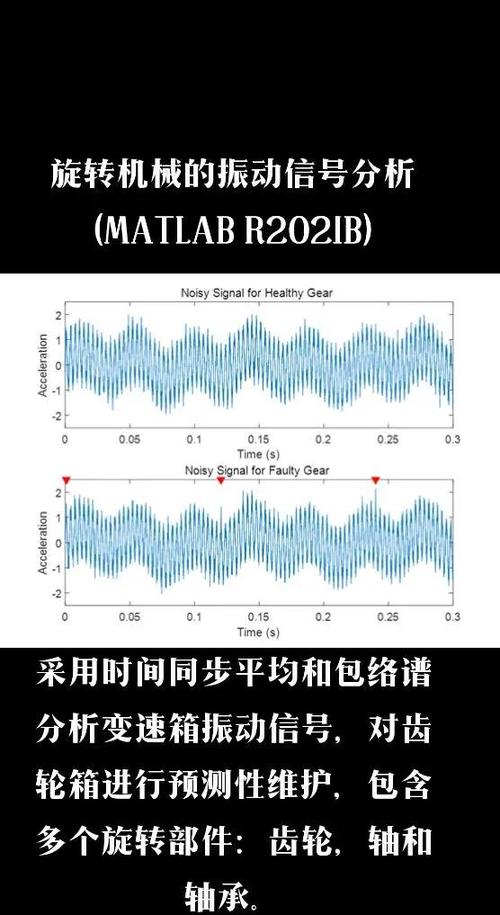 旋转机械振动值长期漂移趋势分析图
拆下来检查才发现,电机和输送辊道之间的梅花联轴器弹性块,已经磨掉了三分之一的厚度,再连续跑两周,弹性块就会完全碎裂,到时候整条线非停不可。
我当时看到那个漂移曲线的时候,后背都凉了。
要是等振动值摸到报警线再处理,换弹性块加重新校准辊道平行度,至少要4个小时,损失可不是小数。其实很多时候,设备的隐性故障根本不会触发单次的超阈值报警,它只会在长期的趋势里慢慢露马脚——你要是只盯着静态阈值做判断,永远赶在故障发生之后才反应。
这里还有个特别容易踩的坑:很多人做数据预处理的时候,喜欢用大窗口的滑动平均把数据磨平,比如用10秒的窗口做平均,结果把那些几百毫秒级的瞬时波动给全滤没了。之前接触过一个冲压车间,他们的卸料吹气压力一直显示“正常”,但是连续出了200多件压伤的零件,查了半天才发现,是因为电磁阀的密封件老化,每次吹气的时候有个200ms的压力跌落,刚好把零件吹偏了,而他们的滑动平均窗口是3秒,那个瞬时跌落直接被平均成了平稳值,根本看不出来。
别让“相关性”骗了你
 别让“相关性”骗了你
说实话,这种乌龙我见过不下五次。
很多做了三四年的工艺工程师,总觉得把数据丢进软件里跑个皮尔逊相关性,找到相关系数最高的参数,就能直接定位问题。结果呢?
还是那个苏州厂的案例,他们的焊接工位每到下午3点左右,飞溅不良率就会升高12%,有个年轻的工艺员拉了所有关联数据,发现车间电网电压的波动和不良率的相关系数有0.82,当即打报告申请买几十万的有源稳压器。结果稳压器装完,不良率一点没降。
后来我们蹲在工位旁边看了一下午才搞明白:下午3点是车间中央空调切换新风模式的时间,新风的风速刚好吹到焊接焊枪的位置,把保护气的气罩吹偏了,才导致飞溅增加。之前算相关性的时候,根本没把新风的启停时间和数据做时间轴对齐,才会把电网电压的偶然波动错当成了原因。
按照GB/T 41257-2022《智能制造 工业数据 分类规范》的要求,做产线运行数据分析,必须把三类数据绑定在同一个高精度时间戳上:设备的动作时序、工艺参数的实时值、单件产品的质量检测结果。缺了哪一类,最后出来的结论都是飘的。
很多厂一开始就追求高大上的数字孪生、大模型分析,花了几百万搭了炫酷的BI大屏,上面飘着各种动画,显示着实时良率、实时产能,但是你点进去看,根本下钻不到单件产品对应的全流程参数。那大屏就是给来参观的领导看的,对一线工程师解决问题半毛钱用没有。
我上次见一个厂的大屏,做的比春晚舞台还炫,结果问驻场的工程师哪个参数影响最近的不良率,他说不知道,大屏上没显示。
扯不扯?
其实产线运行数据分析根本没那么玄乎。你不用一开始就追求什么算法精度,先把最基础的单件追溯做明白——就是你能对着一件产品的序列号,拉出它从上线到下线经过的每个工位的所有参数,这个做到了,你能解决80%的产线问题。
别总想着靠数据代替现场观察。你连压装工位的快进、工进、保压的时序都搞不清楚,就算把所有的历史数据都导出来,也找不到哪个段的漂移会导致压装不合格。
数据是死的,现场是活的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:产线运行数据分析:别再盯着良率报表拍脑袋了
文章链接:https://www.yqhljx.com/list_9/4784.html
