上周在苏州某汽车零部件产线蹲点,刚蹲到下午三点,冲压线的2号伺服压机突然跳停。现场的操作工扒着控制柜喊”PLC没报警啊!”
这种场景,但凡在制造现场待过三年以上的人,大概率都遇见过——你以为自己的产线已经接了PLC、上了SCADA,就算实现状态监控了?错得离谱。
说实话,最早我们给客户做监控方案的时候,也是图省事,直接把PLC里的所有DI、DO点都接到SCADA系统里,给每个点做个状态灯,绿的就是正常,红的就是故障,当时还觉得自己效率高,成本低。结果呢?
别把IO点的通断,等同于设备真实状态
前几年接的一个食品包装线的项目,客户的SCADA系统跑了快两年,所有设备的运行状态全靠PLC的数字量输入判断——电机运行就接个接近开关,检测到接触器吸合就给个”运行中”的信号。结果有一次夜班,传送带的驱动轴承抱死,皮带在滚筒上打滑,接近开关还在检测到接触器吸合,系统里显示设备”正常运行”,就这么空转了两个多小时,后面的装盒工位堆了半人高的空纸箱,连带着前面的供料机堵了半米的料,清了三个小时才恢复生产。
事后我们拆了数据复盘才发现,单纯依赖PLC的开关量信号,对设备劣化过程的捕捉率不足30%。这些IO点只能告诉你”接触器吸没吸合””按钮按没按下去”,根本反映不了轴承磨没磨、皮带松没松、主轴有没有偏心。就像你靠一个人的呼吸判断他是不是健康,根本发现不了他是不是已经在发烧、是不是已经累得快晕倒了。

后来我们改方案的时候,把所有关键设备的采集点位从控制柜里挪到了设备本体上,不再只靠PLC的IO点做判断。这里要提个踩过的坑:别觉得所有设备都要上最贵的传感器,普通的输送电机、料道这种非关键工位,只要在原有IO点的基础上加个电机电流检测模块就够了,电流的波动比空泛的开关量信号靠谱得多——轴承缺油、皮带打滑、负载卡滞,最先变的就是电机的运行电流,比等机械部件磨坏了出硬故障早至少一周就能发现异常。
振动+温度的组合,才是劣化预警的基本盘
关键工位的设备,比如冲压机的主伺服、注塑机的合模机构、加工中心的主轴,光测电流根本不够。这些设备的故障发展快,一旦出问题就是几万甚至几十万的损失,必须上更精细的状态采集。
按照GB/T 6075.3的规定,旋转机械的振动烈度测量点,应该选在轴承座的水平、垂直、轴向三个方向,采样频率至少要到10kHz,才能捕捉到早期的滚动体剥落的高频冲击信号。我之前真的踩过这个坑!为了省成本,选了2kHz采样的振动传感器,结果等振动烈度升到ISO 10816规定的C区阈值的时候,轴承已经磨得快剩个空架子了,拆下来的时候保持架的碎渣都掉在端盖里,当时真的想把那套传感器全扔了。
后来选型的时候我们就定了死规矩:关键旋转设备的振动传感器,必须选灵敏度100mV/g的压电式传感器,安装的时候用M6螺纹拧在轴承座预先攻好的安装孔里,绝对不能用双面胶或者胶水粘——胶水粘的话,高频信号会被衰减30%以上,相当于给你的耳朵塞了个棉花,根本听不到早期的故障信号。普通的非关键电机,选集成了振动和温度的两线制传感器就行,直接接IO模块,不用额外布线,成本也就两百多块一个,性价比拉满。

这里还有个容易忽略的细节:温度采集的点,别贴在电机的外壳风扇罩上。夏天车间环境温度能到42度,风扇罩的温度跟环境温度差不了多少,根本测不到轴承的真实温升。要测就贴在轴承端盖的金属面上,跟振动传感器挨在一起,这样测出来的温度值,才是设备真实的运行温度。
别把数据全扔到云平台,边缘侧的阈值才是救命的
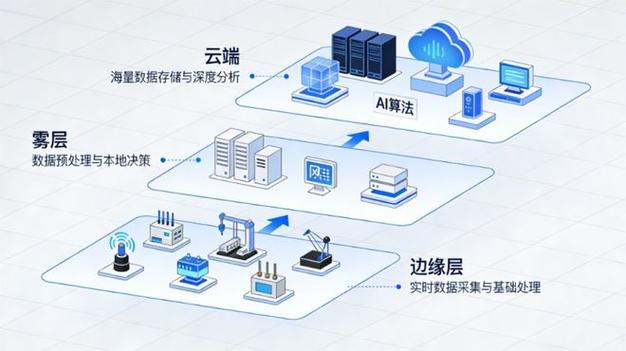
这两年工业互联网吹得凶,好多供应商上来就给你推”全云化状态监控系统”,说什么AI算法分析、3D数字孪生,吹得天花乱坠。我去年在宁波的一家五金加工产线,就见过这么一套系统:所有的传感器数据都传到云端做分析,边缘网关本地根本不设报警逻辑。结果有一次加工中心的主轴振动突然飙升,云端的AI算法还在慢悠悠跑模型,等算出报警信息推到管理员手机上,已经过了18秒,主轴和工件直接撞废,光修主轴就花了7万多,还耽误了三天的客户交期。
真的,那些上来就跟你吹”我们AI算法准确率99%”的供应商,你先问他能不能断网本地报警,不能的话,直接让他把报价单留着自己看。关键设备的报警逻辑必须在边缘网关本地跑,不能全靠云端。我们现在做方案的时候,阈值从来不是拍脑袋定的:先让设备正常跑一个月,把所有采集到的振动、温度、电流数据做个基线,比如正常运行的时候,主轴的振动烈度是1.2mm/s,轴承温度是38度,那就把一级预警设成振动1.8mm/s、温度55度,二级报警设成振动2.8mm/s、温度65度。一旦触发报警,边缘网关直接硬接线接PLC的报警回路,不管网断不断、云端连不连,报警都能传到现场的声光报警器上,管理员的手机也能收到本地推送。
对了,别上来就追求什么AI预测性维护。大部分中小制造企业的产线,连设备的正常运行基线都没摸清楚,就想靠AI预测三个月后的故障,纯纯是浪费钱。先把本地的阈值报警做扎实,能把80%的突发故障拦下来,就已经比大部分产线强了。
做现场监控这么多年,最深的感受是,这东西从来不是什么高大上的概念,就是把设备的每一点小变化,在还没演变成大故障之前,递到操作工的眼皮子底下。别追求什么花里胡哨的3D数字孪生,先把传感器装对位置,把阈值设准,把本地报警的逻辑跑通,比什么都强。
