2026-10-27 10:08:56 分类:机械设计
上周去苏州给一家做工程机械结构件的客户做验收。
刚进车间就撞见调度员抱着一摞A4排程表往焊接工位跑,裤脚还沾着没擦干净的切削液——那瞬间我就知道,之前我们花了6个月搭的联动平台,没白做。
很多制造企业上了昂贵的ERP、MES,排程环节还是靠Excel凑数,看似流程完整,实际车间的扰动传不到计划端,排出来的计划到了工位就全变样。今天不讲空泛的概念,只讲我们搭生产计划排程联动调度平台时踩过的坑、算过的账,以及最后能让车间真的愿意用的核心逻辑。
别上来就谈算法,先把车间的“隐形规则”摸透
接触过太多APS项目,上来就拉着团队算最优排程路径,把什么遗传算法、启发式算法吹得天花乱坠,结果上线第一周就被车间打回来。
为啥?
根本没摸透车间的“隐形规则”。
就拿苏州这个客户来说,之前上的通用排程软件,排出来的焊接工位计划,把需要换厚壁耐磨板电极的工件和普通薄件穿插着排,算下来效率比人工排的还低——谁不知道换一次电极要42分钟?你这么排,一天光换电极就得耗3个多小时,工人不骂你才怪。
我们当时没急着写代码,拉着调度员蹲了3天车间,把每个工位的“脾气”挨个记在本子上:数控铣班组的2号机床,精度最高但吃硬料容易震刀,只能安排硬度HRC32以下的工件;热处理班的淬火炉,每次开炉最少得凑够80%的装载率,不然电费亏到哭;甚至连打磨班的张师傅,手劲大适合磨厚件,小李手细适合做边角修型这种细节,都记了下来。
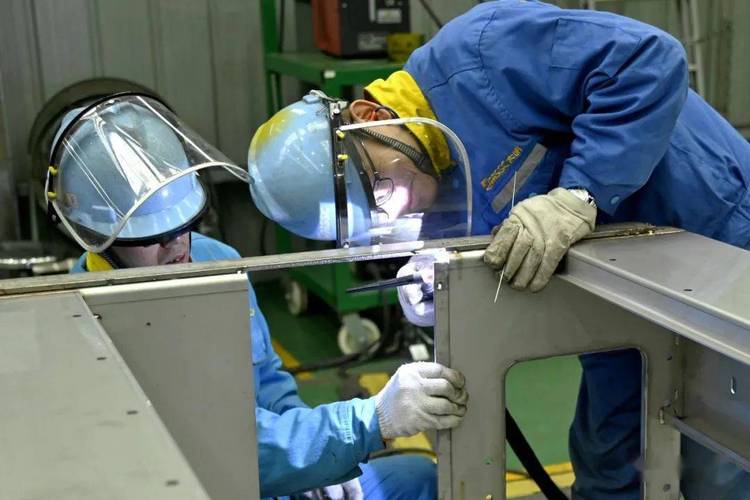 工程机械结构件车间焊接工位换型作业现场
说真的,之前做过两个同类型项目,栽就栽在觉得系统能代替人做判断,结果上线第一天就被车间主任骂得下不来台——人家干了20年调度,你一个写代码的凭什么觉得靠几个静态参数就能搞定所有事?
生产计划排程联动调度平台的第一核心,不是算得有多快,是算出来的结果车间真的敢用。我们把这些零散的工位规则全部做成了系统的约束条件,不是硬塞给算法的死参数,而是可以随时调整的自定义规则,车间的人自己就能改,不用每次找开发。
联动不是打通接口,是要让每个节点的“扰动”秒级传导
很多人觉得联动就是把ERP的工单数据、MES的设备数据打通,接口调通就算完成任务。
错。
之前客户的生产流程是啥样的?机加工班铣坏了一个结构件,本来要等30分钟开早会的时候才告诉调度,调度再改排程,通知热处理班延后开炉,这一来一回,热处理班的空转时间就快1小时了。按照GB/T 28515.1-2012《生产过程质量控制 第1部分:生产过程质量控制通用要求》,生产扰动的响应时间要求不能超过15分钟,之前的流程,连标准的零头都没达到。
我们给每个工位的终端做了个极简的报工按钮,加工出现异常的时候,点一下“设备故障”“工件报废”“来料延迟”三个选项,系统立刻在排程看板上标红,自动重算后续所有关联的工序时间。
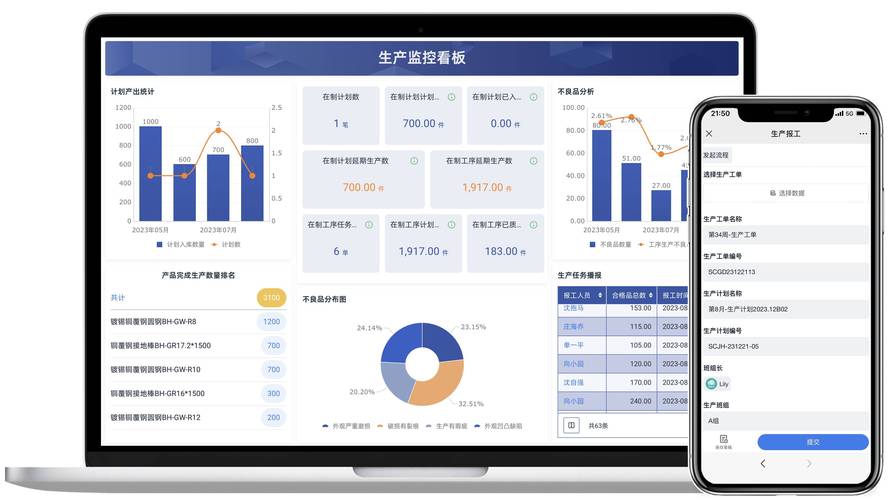 生产计划排程联动调度平台车间终端异常报工界面
这里也踩过坑。
一开始我们把报工界面做的太复杂,要填故障代码、停机原因、预计恢复时间,结果车间工人嫌麻烦,根本不点,还是靠微信群喊。后来改了,三个大按钮占满整个屏幕的三分之一,戴着手套都能点,才慢慢把数据采上来。
别跟我说什么工人素质低。
你站在38度的车间里,戴着沾满切削液的手套,还要你在屏幕上点七八层菜单填信息?换你你也嫌麻烦。
现在平台上线3个月,我们统计过,异常扰动的平均传导时间是27秒。之前客户算过账,因为异常传导慢,每个月的无效空转时间是128小时,现在降到17小时,光省下来的电费和设备折旧,3个多月就把平台的投入赚回来了。
所有的排程调整,本质上都是对车间实时扰动的动态匹配,不是提前把一个完美计划锁死就完事了。
别追求100%的最优解,要给调度员留够“弹性空间”
 别追求100%的最优解,要给调度员留够“弹性空间”
很多排程系统的设计逻辑,是追求理论上的时间最优,把每道工序的时间卡得严丝合缝,一点缓冲都不留。
这种计划,到了车间根本执行不下去。
工人总得喝口水,上个厕所吧?设备偶尔掉个螺丝,紧一下也要两分钟吧?你把时间卡的一分不差,到最后计划的完成率连60%都到不了。
我们做平台的时候,特意在算法里留了个“弹性系数”的滑块,调度员可以自己调:比如赶紧急订单的时候,弹性系数调到5%,每道工序留少量缓冲时间;正常生产的时候,弹性系数调到15%,给班组留点调整的余地。
上个月那个苏州客户,有个加急订单,要给某个矿山客户赶一批铲斗的耐磨板,本来按照默认算法排,要把原计划的3个普通订单往后推。但调度员知道那3个订单里有一个是本地客户的,下午就要来提货,就手动把那个订单的优先级往上调了两格。系统自动重算的时候,没有因为手动调整就把整个排程打乱,而是在弹性区间里把其他工序的时间微调了20分钟,最后既没耽误加急订单,也没得罪老客户。
很多人觉得联动平台就是要把所有调度的权力都收上来,靠算法全自动跑。
大错特错。
平台是给调度员搭梯子,不是把他从位置上踢下来。毕竟干了十几年的老调度,知道哪个班组的班长今天要请假,知道哪个供应商的来料可能会晚,这些隐性的经验,是算法永远学不完的。
上周验收完离开车间的时候,之前每次见我们都皱着眉的调度员,塞了瓶冰矿泉水给我,说现在每天下班能准点走了,不用再抱着一摞表算到晚上八点。
做工业软件这么多年,见过太多为了上系统而上系统的项目,花了几百万,最后系统锁在柜子里,还是靠人工排程。其实哪有那么复杂的技术啊。
能让车间的人真的愿意用,能帮大家省点时间,少加没必要的班,就算没白做。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:从车间跑单到准点下班:生产计划排程联动调度平台的落地踩坑笔记
文章链接:https://www.yqhljx.com/list_9/4964.html
