上周刚把苏州某光伏边框冲压产线的第9轮迭代落完,蹲在车间守了36小时,盯着良率从92.3%跳到98.7%的时候,手里的冰可乐都晃洒了半罐。
很多同行聊起产线优化总觉得要砸大价钱换整线,其实根本不是——我们这轮迭代总共只花了12.8万,换了3个工装定位销、改了2道工序的进给参数、加了1套视觉补正的逻辑,就把单位加工成本压了18%。说实话,之前踩过的坑能装半仓库:最早刚入行的时候信了供应商给的”一步到位”方案,花了两百多万上的全伺服线,跑了半年发现针对我们的异形件公差要求,80%的功能都是冗余的,最后拆了改了三回才跑顺。
别上来就拆设备:先把现有工序的”隐形成本账”算透
很多人做优化的第一步就是拿个秒表卡节拍,哪个工位慢了就想着换伺服、加气缸,从来不算背后的隐性损耗。我们之前的冲压工位单节拍2.3s,比行业公开的平均水平快0.2s,当时还沾沾自喜,结果连续跑了一周算总账,发现这个工位连续作业8小时的模具磨损量能到0.03mm,对应的尺寸超差率是6.2%,每万件的返工、修模、复检成本算下来要1.2万。后来我们把进给速度降了一点,单节拍调到2.5s,同样跑8小时的模具磨损量降到0.01mm,超差率稳定在0.8%,算下来总成本直接降了40%。

我们现在算工序账的方法,完全对齐GB/T 39166-2020《机械制造工艺编制及实施通用要求》的要求,每个关键工位连续抽测125件的尺寸数据,算出来的工序能力指数Cp低于1.33的,才是真正需要优先优化的对象。之前碰到个刚毕业两年的年轻工程师,上来就拍板要花8万把某工位的普通气缸换成伺服模组,结果一测那个工位的Cp值是1.67,完全在合格区间里,换了纯粹是给供应商送钱。
小步快跑的迭代节奏:别等”完美方案”再动手
我见过太多团队,攒一个优化方案要花两三个月,又是做仿真又是写报告,觉得要把所有变量都考虑到了再动手改设备。根本行不通。产线是活的——今天的来料公差可能飘了0.02mm,明天的操作员工换了个手劲不一样的,后天车间的环境温度从22度升到32度,你攒三个月的完美方案,到现场可能连适配都做不到。
我们现在的迭代节奏是每两周做一轮微调整,每轮只改1-2个独立变量,改完连续跑72小时的稳定性测试,合格了就把参数锁进系统,不合格就直接回退到之前的状态,绝不硬扛。就像给系统打补丁,慢慢把所有的bug磨顺。之前我们的铝型材攻丝工位,老是出现螺纹通止规不合格的问题,一开始有人拍板要换12万的伺服攻丝机,我们没急着动,先把原来的刚性定位块换成带0.1mm间隙调整的浮动定位,花了320块,测完发现超差率从8.1%降到了3.2%;接着把原来的切削液浓度从5%调到8%,花了200块,超差率降到1.2%;最后给主轴加了个扭矩反馈阈值,超过1.2N·m就自动退刀,花了1800块,最后这个工位的超差率稳定在0.3%。算下来总共花了2320块,比换设备的零头都少。
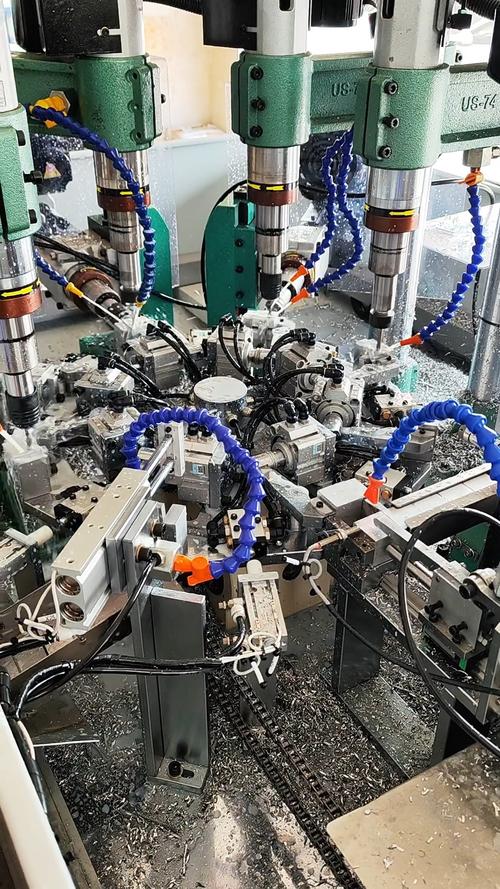
你说这事闹的?一开始差点花十几万走弯路,说白了就是总想着用大投入解决小问题,忘了现场的问题从来不是靠砸钱就能搞定的。我们现在给每个工位建了动态参数台账,17个维度的记录全留痕:从环境温湿度、来料批次、刀具磨损量,到每个班次的操作员工,甚至当天的设备气压波动值,全部存在专门的数据库里。下次再出现同类问题,直接搜历史记录就能找到最快的解决方法,不用每次都从零开始排查。
长期迭代的底层逻辑:把一线的经验变成可复制的规则
之前我跟很多同行交流,发现大家做优化方案,全是工程师在办公室对着三维模型拍脑袋想,根本没人去问天天在现场干活的人怎么想。就拿我们之前的上料工位来说,原来的设计是把料台架在1.2米的高度,要求员工把料框举上去上料,跑了一个月,员工的腰损投诉率到了30%,而且上料的节拍波动特别大,碰到个子矮的员工,上料时间能比标准值慢0.5s。后来我们听了干了12年的老组长的建议,把料架高度降到0.7米,加了个带滚轮的斜滑道,员工只需要把料推到滑道上就行,根本不用抬,最后上料的节拍波动从±0.5s降到了±0.08s,员工的腰损投诉直接清零。
我们现在每周固定开15分钟的”吐槽会”,不是那种走形式的汇报会,就是让一线操作、质检、维修的师傅随便说最近碰到的不舒服的地方:哪个工装卡手,哪个按钮位置不对,哪个参数调了之后干活更累,全部记下来排优先级,能改的下周就改。之前有个干了8年的维修师傅说,我们原来的模具锁紧机构,每次换模要拧12个M12的螺丝,每次换模时间要45分钟,我们后来照着他画的草图改成了快拆式的锁模机构,换模时间直接降到8分钟,算下来一年省的换模时间能多跑1200多件产品。这种方案,你让坐办公室的工程师想破头也想不出来。
现在很多人聊起工业4.0、黑灯工厂,总觉得要把所有设备都换成最先进的,才能叫升级。其实真不是。
产线工艺的持续迭代,从来不是一次性的项目,是天天跟现场的小问题死磕的过程。你今天改个定位销,明天调个切削参数,后天听一线员工的建议改个操作姿势,这些看起来不起眼的小改动,攒个两三年,整条线的效率、良率、成本,都会跟刚上线的时候完全不一样。
哦对了,最后提个醒,别在迭代的时候为了追求数据好看,偷偷把测试条件改了——比如为了测良率,专门拿公差最好的来料去测,跑出来的漂亮数据根本没用,到了正式生产的时候,碰到来料飘一点,直接就趴窝。我们之前就吃过这个亏,测出来良率99%,正式跑的时候碰到一批公差偏上限的料,良率直接掉到87%,花了三天才把参数调回来,现在想起来还头疼。
