2026-10-28 07:21:59 分类:机械设计
去年在苏州相城的汽车零部件车间,踩了个至今想起来都觉得离谱的坑。
当时他们花120万上了一套号称全自动的设备综合OEE效能统计分析系统,跑了三个月,生产部和财务部在月度经营会上吵得拍桌子。生产部报的月度平均OEE是82%,说车间产能已经摸到行业天花板;财务部拉着设备台账算的实际设备稼动率才57%,差了整整25个点。
最后我们拆了后台数据才发现,所谓的82%,是直接把PLC里的主轴运行信号全算成有效加工时间算出来的。设备空转等料、换型的时候主轴空转、甚至操作工没事干按个启动让设备空转的时间,全被算成了有效运行时长。能不高吗?
别上来就套公式:OEE统计的第一性原则是“数从哪来”
很多人对OEE的认知停留在课本上的公式:OEE=时间稼动率×性能稼动率×良品率,这个公式本身没错,GB/T 36672-2018《数字化车间 制造过程数据采集规范》里明确定义了三个维度的计算边界,但几乎90%的项目翻车,都翻在“数从哪来”的第一步。
你要是单靠一个PLC的运行信号算时间稼动率,那最后出来的数字从根上就是错的。之前相城那个项目,我们花了三天时间在每个冲压工位重新布传感器:在模具进料口装了对射式光电开关,在冲压完成的出料口装了接近开关,把“主轴运行+进料信号触发+出料计数完成”三个信号做与逻辑判定,才算真正的有效加工时间。改完逻辑之后,他们的真实时间稼动率从之前算的94%降到了76%——光空转的时间,之前就占了总运行时长的18%。
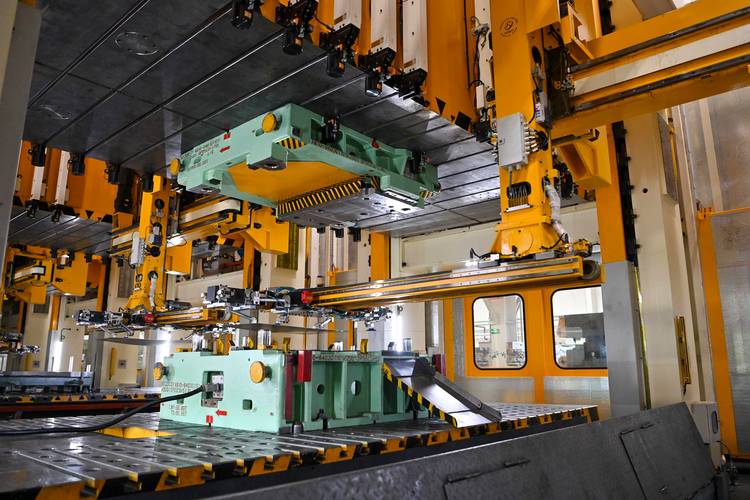 汽车零部件冲压车间OEE数据采集点位现场图
说实话,我在车间泡了快十年,见过至少17个工厂的OEE系统,有一半以上的采集逻辑是错的。有的系统直接把设备的通电时间算成稼动时间,有的把待料的时间算成换型时间,最后出来的数字比真实值高20%-30%是常事。这种系统最后会变成啥?就是应付客户验厂的摆设,车间的老班长心里门儿清真实的效率是多少,才不会信看板上那个飘在天上的数字。
对了,当时给他们做初始系统的供应商是个主打数字孪生的大厂,一开始拍胸脯说能做到毫秒级精度,最后连基本的信号判定逻辑都没搞对。
统计逻辑的取舍:别追求100%的“精确”,要追求车间愿意用的“合理”
很多做系统的技术人员,有个天生的执念:数据要100%精确,差1毫秒都不行。上次在宁波北仑的注塑厂,遇到的系统就是这样:设备只要停机超过3秒,系统就会立刻弹出强制弹窗,要求操作工选择停机原因,不选的话整个系统就没法操作。
结果呢?运行了不到两周,车间的班长直接找IT把弹窗插件给禁了。为啥?每天光填停机原因就要花40多分钟,换型的时候本来就忙得脚不沾地,哪有空对着屏幕勾选项?最后大家干脆随便选,“设备故障”“待料”闭着眼勾,数据的准确率还不到30%。
后来我们给他们改了统计规则:停机时长小于10秒的,全部自动归类为“微停机波动”,不做任何强制人工录入;停机超过2分钟的,系统才会推消息到班长的手持PDA上,只需要从预设的5个大类里选一个原因就行,不用写备注,不用拍照片。改完之后,班长每天花在系统上的时间从40分钟降到了8分钟,原因分类的准确率直接升到了89%。
 注塑车间OEE停机原因分类统计看板截图
这里的核心权衡,其实是OEE统计的核心矛盾永远是数据精度和采集成本的平衡。GB/T 36672里其实也明确提了,对于离散制造场景,短时长的微停机统计可以采用阈值法做自动归类,不需要逐次人工确认。之前有个客户非要把换模时间拆成“找扳手”“拆旧模”“装新模”“参数调试”四个模块,光给每个工位配对应的RFID传感器就花了20多万,最后复盘才发现,找扳手的时间平均才12秒,根本不是换模慢的核心原因——扳手本来就放在模具备车上,之前的换模流程设计有问题而已。
你要是真的追求每毫秒的精度,最后采集成本会高到覆盖你从OEE提升里赚的钱。这账,算不过来的。
分析维度的设计:别只看总OEE数值,要挖藏在数字里的“隐形损失”
我见过太多工厂的OEE系统,最后就出一个总数值:今天车间OEE76%,比昨天高2个点,比目标值低1个点。然后就没了。
这有啥用?对吧?
去年在杭州萧山的五金加工车间,他们一开始的总OEE是72%,觉得已经比行业平均65%的水平高了不少,没啥提升空间了。我们把三个月的原始数据拆了之后发现,时间稼动率是91%,良品率是98%,乘一下的话,剩下的性能稼动率才80.7%——刚好凑成72%的总OEE。
性能稼动率低是啥原因?我们拆到单台设备的加工节拍数据,发现3台负责铣削的CNC,实际平均加工节拍比理论节拍慢了18%。一开始以为是操作工偷懒,结果蹲在工位旁边看了两天才发现:操作工怕加工的时候断刀,偷偷把进给速度从设备参数里的1200mm/min调到了980mm/min,这个参数变更根本没被记录到系统里。之前的OEE系统只接了设备的运行信号、加工计数信号,根本没接伺服系统的实时参数值,自然发现不了这个问题。
后来我们把伺服进给参数、主轴转速这些实时值也接到OEE系统里,和实际加工节拍做关联,给每台设备设了节拍偏差超过5%就触发报警的规则,三个月之后,这三台设备的性能稼动率从80.7%提到了94%,总OEE直接到了83%。算下来每年多出来的有效产能,是2700万。
不过话说回来,很多人做OEE系统的时候,只盯着设备的运行状态和计数信号,根本不接工艺参数的实时值,最后分析出来的结论永远是“操作工效率低”“待料时间长”,永远找不到真正藏在参数调整里的隐形损失。
对了,系统的分析维度也不能是一开始就写死的。有的车间要按产品型号拆OEE,看哪个产品的效率低;有的要按班组拆,比哪个班组的损失控制得好;有的要按模具寿命拆,看模具磨损到什么程度的时候性能稼动率会掉。要是一开始就把所有维度定死,用不了半年,车间的人就觉得这个系统是个摆设,再也没人愿意看了。
我上次去一个客户现场,看到他们的OEE看板挂在车间入口最显眼的地方,上面的数字永远是85%。走近一问才知道,是行政部的小姑娘每个月手动填上去的,系统已经三个月没导出来过有效数据了。说真的,那一刻我觉得之前花那么多时间调采集逻辑、改统计规则、跑现场蹲点的意义,就是不想让这种事再发生。
设备综合OEE效能统计分析系统从来不是一个给老板撑场面的可视化大屏。它的本质是把车间里那些藏在缝隙里的、没人愿意管的时间损失,变成看得见、算得清、能落地改的数字。别上来就追求高大上的AI预测、数字孪生,先把数据采集的点位选对,把统计逻辑的成本压下来,把分析的颗粒度做到能直接指导改工艺、调参数的程度。
这就够了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:设备综合OEE效能统计分析系统:别让你算的OEE只是车间墙上的数字
文章链接:https://www.yqhljx.com/list_9/5005.html
