很多制造企业的产线参数管理还停留在Excel存文件、人工核对的阶段,一次错配就可能造成几十万的损失。内容从实际踩过的项目坑出发,拆解产线参数配置版本迭代管控系统的核心设计逻辑、常见落地误区,给正在做产线数字化升级的同行做个参考。
,上个月帮苏州一家汽车零部件厂做故障复盘,翻到2022年的停线记录:整条焊接产线因为换型时把焊接电流参数错存成了上一个车型的版本,连续焊坏1200件车门内板,直接经济损失快80万。
就这事儿。
当时现场的工艺员拍着桌子骂,说自己明明存的是新参数,怎么系统自动跳回旧版本了?查了半天才发现,老的参数管理是存在PLC本地的,三个人同时改,最后保存的那个直接把前面的覆盖了,连个操作日志都没有。
这就是我为什么反复跟厂里提,必须上一套靠谱的产线参数配置版本迭代管控系统——不是什么高大上的工业互联网噱头,是真能把人从反复核对、反复背锅的状态里捞出来的刚需工具。
先把最容易踩的版本混乱坑摆到台面上
谁没见过共享盘里那堆带着“最终版-改-再改-绝对不改了”后缀的Excel文件啊?
别笑。
我上次翻某厂的共享盘,看到个文件名叫“焊接参数-V3-最终-绝对最终-20230512-真的不改了.xlsx”,差点笑出声。去年在长三角一家消费电子代工厂做调研,他们的贴片机参数台账,光共享盘里就有17个不同的文件夹,分别归工艺、设备、生产三个部门管,每个部门存的版本还不一样,连最新的版本号都是靠各个班组在微信里口口相传的。有次换型用了老版本的贴装坐标,30万颗0201电阻全部贴偏,整批主板报废,查责任查了半个月,最后发现是当班的组长从自己电脑桌面拷的参数,根本不是最新的受控版本。
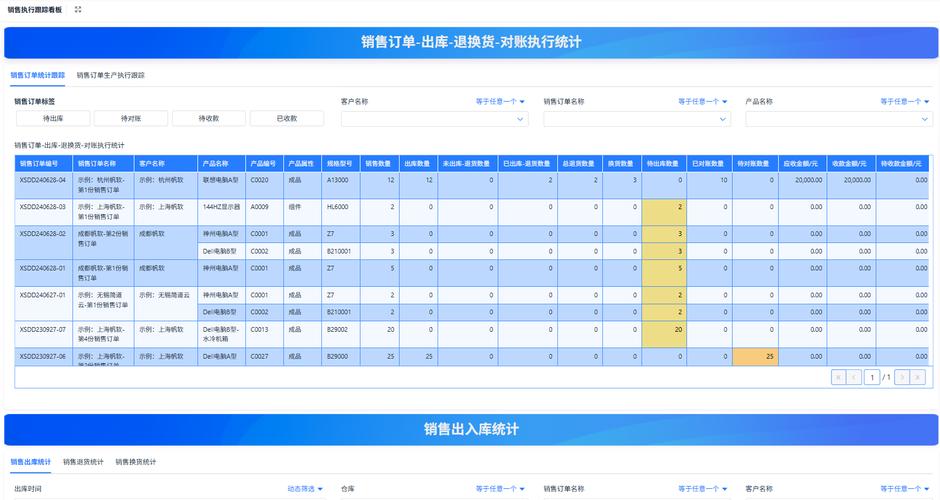
这种混乱的本质从来不是人不上心,是没有一套机制把版本的权限、追溯、校验给卡死。别觉得这是小题大做,按GB/T 19001-2016中7.5.3条款对成文信息的控制要求,所有影响产品质量的工艺参数,必须做到发放前审批、变更有记录、使用点可获得适用版本、防止作废文件的非预期使用。之前遇到过一家厂被客户审厂开了重大不符合项,就是因为查参数变更记录的时候,拿不出三个月内某条产线扭矩参数调整的审批记录,直接丢了年度供应商资格,对吧?
这套系统的核心逻辑,根本不是存个版本号那么简单
很多同行一提版本管控,第一反应就是抄软件行业的Git逻辑,把所有参数打个tag存到服务器里,点一下就能回退。
差远了。
产线的参数和软件代码不一样,是直接和硬件物理状态绑定的。我见过太多同行做的管控系统,上来就全量下发参数到产线,根本不做硬件侧的校验。举个最实际的例子:一条总装线上有12台拧紧轴,每台轴的扭矩参数是和对应的螺栓位置、螺栓强度等级、连接副摩擦系数直接绑定的,要是全量下发的时候因为网络抖动漏了某一台轴的参数,那拧紧出来的螺栓扭矩偏差可能超过±15%,直接就是安全件隐患。
所以这套系统的核心设计,必须绕开三个雷:
第一,参数的权限边界必须卡死。谁能改参数?工艺工程师能编辑草稿版本,但是不能直接下发到产线;工艺主管能审批,但是不能直接修改参数;设备维护人员只能在系统校验通过的前提下,对已发布的版本做本地的临时微调,而且微调的数值必须留痕,超过阈值自动报警。别学之前某厂的设计,工艺员能直接改PLC里的参数,改完了系统连个日志都不存,出了事根本找不到人。
第二,版本的校验逻辑要和硬件状态做绑定。比如你下发一个新的焊接参数版本,系统不能只检查服务器上的文件对不对,必须实时读PLC里当前存的焊接电流、焊接时间、焊枪压力的实际值,和目标版本的参数做逐点比对,比对误差超过±2%(这个阈值是参考GB/T 33249-2016 焊接工艺参数监控的通用要求定的),就直接锁死产线启动按钮,根本不给你带着错参数开机的机会。
第三,版本的迭代链路不能有断点。比如一个新参数版本从草稿、审批、试生产、正式发布、回退,整个链路的操作人、操作时间、试生产的产品合格率数据,必须全部绑定在这个版本的档案里,不能断。我之前设计的一套系统里,专门加了个小功能:每次试生产完,系统会自动拉取MES系统里对应的批次产品的关键尺寸合格率数据,如果合格率比上一个正式版本低了3个百分点以上,就自动把这个版本的审批优先级降下来,提醒审批人别随便签字。
别觉得这个功能多余。之前有个工艺员为了赶换型进度,把焊接电流提高了20A,想缩短焊接时间,试生产的时候只抽了5件焊的都没问题,就直接批了正式版本,结果连续生产两小时,因为热输入太大,焊缝的金相组织变了,焊接强度比标准值低了20%,最后整批拆下来重焊,花了十几万。要是系统能自动拉合格率数据做提醒,根本不会走到这一步。
落地的时候别追求一步到位,先把最痛的点解决
很多厂一提要上版本管控系统,第一反应就是要花几百万买个顶级的工业互联网平台,把什么数字孪生、AI预测全加上。
真没必要。
我去年给苏州那家汽车零部件厂做的第一版系统,前后花了不到8万,用的就是开源的版本管理框架,接了产线现有的PLC的OPC UA接口,没有搞什么花哨的大屏,核心功能就三个:一是所有参数的修改、审批、下发全留痕;二是每次下发的时候逐点校验硬件里的参数值对不对;三是错了的时候能一键回退到上一个经过验证的正式版本。
就这三个功能,上线三个月,就把之前因为参数错配导致的停线时间从每月平均12小时,降到了不到1小时。
不过话说回来,落地的时候真的有很多细节要抠。比如之前遇到过一个坑:产线的PLC程序里,有几个隐藏的参数是没开放给OPC UA接口读取的,比如焊枪的二次侧电流补偿值,之前我们以为把可见的参数都校验对了就行,结果有次换型的时候,那个补偿值被之前的维护人员调乱了,焊出来的焊缝虚焊率到了8%,查了半天才找到这个藏在系统深处的参数。后来我们专门花了一周时间,把所有PLC里的参数,不管是开放的还是隐藏的,全部做了参数映射表,确保系统能读到每一个影响质量的参数值,再也没出过这类问题。
还有个常见的误区:很多人觉得版本管控就是把参数存到服务器里,比本地存安全。不对,产线的网络是随时可能断的。所以系统必须做本地缓存的逻辑——当网络断了的时候,产线的PLC要能自动加载本地存的、最近一次经过校验的正式版本参数,不能因为网络断了就直接停线。我之前见过一个厂做的系统,网络一断,产线直接锁死,因为系统要求必须连服务器校验参数才能开机,结果一次厂区光纤被挖断,整整停了6个小时,损失比之前参数错配的损失还大。
真的,谁遇谁崩溃。那时候我在现场陪了整整6个小时,看着光纤施工队在外面挖沟,产线的人在里面干等着,真的想把那个做系统的供应商拉过来一起晒太阳。
现在这套系统在那家厂已经跑了快两年了,除了偶尔因为网络抖动需要手动触发一下校验,基本没出过什么大问题。上次和他们的工艺主管聊天,说现在审厂的时候,查参数变更记录再也不用翻半天Excel找签字单了,系统里点一下就能导出全链路的追溯记录,省了好多事。
其实哪有什么完美的工业系统啊。
都是踩过坑,把那些能让人背锅、能让产线停转的漏洞一个个堵上,慢慢磨出来的。毕竟做工程的,最终要的从来不是系统看起来有多高级,是开机的时候,心里踏实。
