很多工厂花几十万上的SPC系统,最后沦为了打印报表的工具,本质是没有抓住质量波动的时序关联逻辑。全是在一线车间摸爬滚打攒下的实操经验,没有虚头巴脑的概念堆砌。
上次在长三角某汽车零部件厂蹲了三周,帮他们解决曲轴加工的尺寸散差问题。当时如果有这套系统,至少能少赔两百多万的客户索赔。
为什么传统SPC根本兜不住真实车间的波动
很多人对质量管控的认知,还停留在“把测量值打在控制图上,超差了就停线”的阶段。真的,没用的。
当时那个厂的精磨工序,连续三天的曲轴主轴颈圆柱度测量值,全落在控制限中间位置,从0.003mm慢慢爬到0.007mm——离0.01mm的公差限还有距离,所有当班的质量员都觉得没问题。结果第四天,连续5件的圆柱度直接跳到0.012mm,整批120件全部要返修,因为中间的刀具磨损趋势根本没人盯!
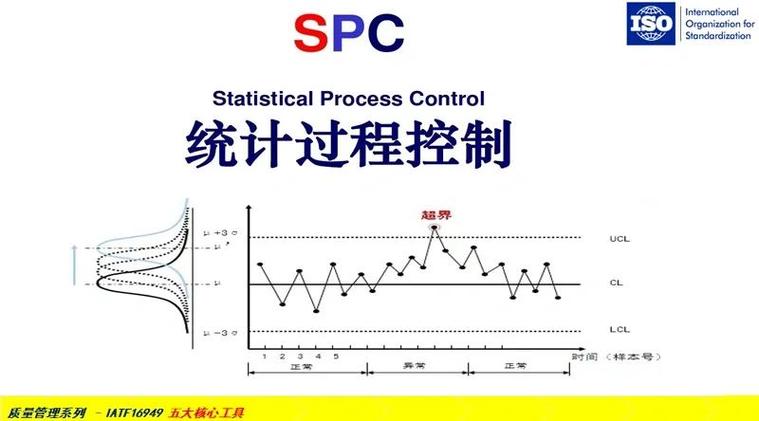
传统SPC的核心问题,是把“数值落在控制限内”等同于“过程稳定”。本质是静态的、孤立的判定逻辑。没人把测量值和背后的关联变量串起来:刀具剩余寿命剩了多少、切削液浓度漂了多少、环境温度升了多少、设备主轴的振动值涨了多少——这些数据以前散在各个设备的表头上,散在纸质的设备点检本上,从来没人把它们和尺寸波动的时序关系拉通看。
当时跟质量部的主管聊,他说每次出了质量问题,翻三天的记录表,翻到眼睛花都找不到根因。等好不容易定位到原因,不良品已经流到客户的装配线了,光加急物流费、客户停线罚款,一次就十几万。
这套系统的核心逻辑,根本不是做报表
刚接触这套系统的时候,我也以为就是个更花哨的SPC看板。跑了两个月的现场数据才发现,它的核心研判模块,根本不是靠静态阈值报警。
首先是把车间所有异构的数据源全打通:三坐标的测量原始值、刀具管理系统的剩余寿命、切削液的电导率实时值、按GB/T 6075.3-2011要求采集的主轴振动加速度、按GB/T 20140-2006要求监测的车间温湿度(我们实测过,当环境温度梯度超过2℃/h的时候,铝合金零件的尺寸波动能达到0.008mm/℃,这个量级根本不是靠操作工凭手感能发现的)。
研判模块的核心,是给每个关键尺寸做滑动窗口的趋势拟合。我们当时调参数调了快两周:一开始选20个连续测量点做拟合,反应太慢,等报警触发的时候,尺寸已经离公差限只剩0.001mm了;选5个点的话,又会因为偶然的测量误差(比如三坐标的测头粘了铁屑)乱报警,一线工人每天被骚扰十几次,根本不信系统。最后定下来用12个滑动测量点的窗口长度,刚好对应精磨工序一个砂轮修整周期的1/3,只要拟合出来的斜率超过0.0008mm/件,就算测量值还在控制限内,也要触发预警。

这里还踩过一个特别蠢的坑:一开始把设备自带的振动传感器数据直接拉进系统,跑了半个月发现振动值和尺寸波动的相关性几乎为零。后来爬上去看才发现,传感器是装在设备的外壳钣金上的,测的是地面传过来的环境振动,根本不是主轴的真实振动。换了个安装位置,把传感器贴在主轴轴承座旁边,才发现振动值每涨1g,尺寸波动的滞后时间刚好是3-5件,完全可以提前触发换刀提醒。
落地的时候,最容易忽略的三个细节

说实话,很多数字化项目失败,根本不是技术不行,是根本没考虑一线的实际场景。
别一上来就铺全车间的系统。我们当时就选了那个不良率最高的曲轴精磨工序,跑了三个月,把这个工序的不良率从1.2%降到了0.18%,车间的师傅们亲眼看到这个系统能帮他们减少返修的工作量,才愿意主动配合。要是一开始就要求所有工序都接数据,生产主管第一个跳出来反对——你占我生产时间测数据,影响产能谁负责?
报警阈值一定要跟现场的师傅一起定,不能IT部门关起门来算。一开始系统设的斜率0.001mm/件就报警,磨工师傅说,这个斜率就是砂轮修整后的初期正常磨损,根本不用管。后来我们一起调整了算法,把每次砂轮修整后的前3个测量点的斜率自动剔除,再算后面的趋势,报警准确率一下从30%涨到了92%。
别把系统做成给质量部查问题的追责工具。一开始我们的报警信息是推到质量部的电脑上的,等质量员看到消息,跑去现场找磨工,已经加工了二十多件了。后来把预警信息直接推到磨工的手持终端上,告诉他“当前刀具磨损速度下,再过17件就会超出公差限,建议提前修整砂轮”,一线的接受度一下就上来了。对吧,你想啊,一线工人每天要管两台磨床,要量尺寸,要换砂轮,要填记录,你给他弹个干巴巴的报警窗说“检测到质量波动”,他根本没时间理你。
上周跟那个厂的质量主管通电话,他说这半年靠这套系统,已经避免了三次批量质量事故,算下来省的钱够买三套系统了。
哪有什么万能的系统啊。不过是把以前靠老师傅经验记在脑子里的波动规律,用数据的方式固定下来,让刚工作两年的年轻工程师,也能像干了二十年的老技师一样,提前预判到要出问题而已。
