上周去苏州某新能源车企的车间,蹲在返修区翻了一下午的焊后缺陷记录,差点把刚买的劳保鞋粘在飞溅渣上——80%的焊接失效,根本不是焊工手艺差,是设计阶段就埋的雷。
很多做机械设计的朋友,对焊接的认知还停留在课本上的公式,觉得把焊缝强度算够,坡口画对,就万事大吉。真不是。车间里的实操偏差,从来不是你坐在办公室对着CAD屏幕能完全预判的。
你算的焊缝强度,可能从一开始就错用了公式
我见过太多中级工程师,拿到焊接连接的设计任务,上来就套材料力学里的角焊缝剪切公式:τ=F/(0.7h_f L_w),算出来一个焊脚高度就直接出图。错在哪?
当焊缝承受动载时,计算长度需扣除2倍焊脚高的缺陷余量,这是GB 50661-2011《钢结构焊接规范》里写得明明白白的要求,偏偏很多人漏了。前年给一个光伏支架项目做评审,有个年轻工程师算的风载下的焊缝焊脚高8mm,我问他有没有扣除起弧、收弧的缺陷段长度,他愣了半天说,手册里的公式没写这一项。结果现场做风洞测试的时候,12级风下焊缝直接被剪裂,返工的钱比整个支架的材料成本高了两倍。
还有个更常见的坑,就是焊缝的强度匹配乱选。比如用Q355B的母材,图省事选了E43系列的焊条,不是说低匹配不能用,而是你得算清楚低匹配带来的强度折减——低匹配焊缝的静载强度折减系数,需根据母材强度等级单独核算,不是盲目留个1.5倍余量就完事。真的。太亏了。我见过最离谱的,12mm厚的Q355板对接,设计要求焊脚高10mm的角接,最后焊完的工件扭成了麻花,火焰矫正的钱比整个焊件的材料钱还贵。

你要是真的担心强度,与其盲目堆焊脚高度,不如把焊缝的过渡段做缓,把应力集中系数从2.1降到1.2,带来的疲劳寿命提升,比你把焊脚从6mm加到10mm多花的那点功夫值10倍都不止。之前有个做起重吊钩的项目,工程师最初直接套用静载公式算出来焊脚高6mm,疲劳测试到20万次循环焊缝就裂了,后来他把焊脚端部磨成平滑过渡,焊脚高只加到8mm,疲劳寿命直接翻了3倍。
车间的焊工真的会恨“看起来很合理”的坡口设计
照着机械手册画坡口的人我见得太多了:V型60度,钝边2mm,间隙2mm,觉得完全符合规范。但是到了车间,焊工拿着焊枪伸不进去啊——比如那种截面400x400mm的箱型梁,内部的加劲板焊缝距离端口有400mm深,你设计个60度的V型坡口,焊工得把整个胳膊探进去,焊枪角度根本摆不对,最后要么焊不透,要么夹渣,全是返修的活。
说真的,我现在去车间审工艺,第一件事就是拿个模拟焊枪比划比划,能不能到设计位置。去年一个工程机械的挖斗结构件,最初设计的是单面V型坡口,焊工反馈说要焊透就得每道焊缝清根,整个挖斗要翻三遍,吊装费就超了项目预算的30%。后来我们把坡口角度从60度改成45度,钝边从2mm改成4mm,匹配CO2气保焊的射流过渡参数,一次就能焊透,不用清根,整个工序时间直接砍了60%。
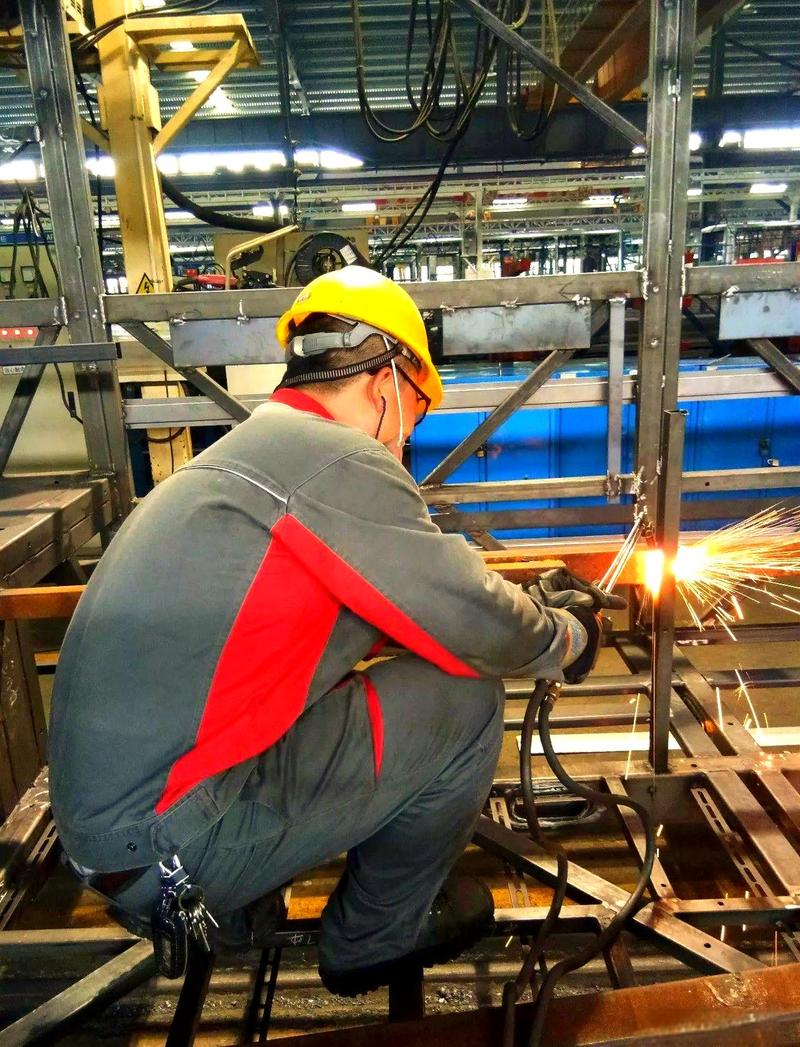
别拿GB的坡口要求当教条,规范里写的是通用推荐值,不是强制你必须卡到丝毫不差——只要你能保证熔深够,坡口角度小个10度,焊工的操作空间能大出一倍,质量反而更稳。还有那个钝边的设计,很多人觉得钝边越薄越好,甚至不留钝边,结果焊接的时候一烧就穿,尤其是1.2mm的薄板,你要是不留1mm的钝边,CO2焊稍微把电流调大5A,就直接烧个洞,补都补不好。
之前还遇到过一个很离谱的设计,把焊缝全部布置在H型钢的截面中性轴上,觉得受力最均匀。结果焊完之后,6米长的梁直接拱起来20mm,因为中性轴位置的焊接收缩是最不均匀的,拉着腹板翘曲。后来把焊缝往腹板两侧各偏了30mm,变形量直接降到3mm以内,连矫正都省了。
焊后变形的账,别全算在焊工头上

很多工程师看到工件焊完变形了,第一反应是焊工没按对称焊的顺序来,操作不规范。真的别甩锅。你设计的时候有没有算过焊缝的总收缩量?比如一个压力容器的法兰盘,你把所有的连接焊缝做成整圈连续满焊,冷却收缩的拉应力能把法兰的密封面拉得翘起来0.3mm,根本达不到密封要求。
AWS D1.1里明确写了,当焊件板厚大于10mm,且焊缝长度超过焊件周长的2/3时,必须做对称收缩量的预补偿。我见过最牛的工艺师傅,焊之前就把法兰的密封面预车下去0.2mm,等焊完冷却收缩上来,刚好到设计的平面度要求,连矫正都不用。之前有个做不锈钢罐体的项目,最初设计要求把所有加强筋和罐体的连接做成连续满焊,结果焊完之后罐体的圆度差了1.5mm,根本达不到压力容器的验收标准,后来把连续焊缝改成每段焊30mm、间隔50mm的断续焊,圆度直接降到0.3mm以内,省了几十万的矫圆成本。
焊接设计的核心从来不是“越厚越稳”,而是在操作可行性的前提下匹配受力需求。你在设计阶段只要多留个心眼,把连续长焊缝改成断续的,把对称位置的焊缝错开布置,给焊工留够焊接收缩的余量,最后出来的工件,精度比你事后拿火焰烤着矫正的高两个等级。
我干了快15年的机械设计,从最初跟着师傅在车间拧焊条,到现在给各个项目做焊接工艺的评审,最深的感受就是——焊接这个事,从来不是拿着手册算个公式就能搞定的。你得真的站在焊工的角度想,站在后续机加工的角度想,甚至站在最后给工件做检测的质检角度想。那些看起来“完美符合规范”的设计,往往在车间的实操里烂得一塌糊涂。毕竟,能在车间一次焊成的合格件,才是真的好设计。
