上周帮组里的年轻同事改减速器的3D模型,打开一看差点把咖啡喷在屏幕上——整个铸铁箱体的壁厚均匀做了12mm,轴承座位置居然没做加强筋,连安装面的平面度公差都标了0.1mm。这哪是设计箱体。这是找了个方盒子装齿轮啊。
很多中级工程师做箱体设计,还停留在“按经验选壁厚、画个方盒子装零件”的阶段,往往忽略了箱体作为整个传动系统承力基准、加工基准的核心作用,在刚度分配、工艺落地、动态特性控制上踩了不少没必要的坑。下面聊的都是我12年机械设计里踩过的真实教训,没有空泛的理论,全是能直接用的细节。
别被‘容纳功能’骗了,箱体首先是个承力框架
别觉得箱体就是个装油、装齿轮的壳。它是整个传动系统的刚度原点。所有轴的同轴度、齿轮的啮合侧隙,最终的精度落点全在箱体上。
比如重载齿轮箱的箱体,要承受齿轮啮合的径向力、轴向力,还有电机的反作用力矩,哪怕是0.05mm的轴承座变形,都可能让原本设计的8级精度齿轮啮合侧隙从0.1mm掉到0.03mm,跑起来的噪音直接超国标限值30%。按照GB/T 19074对工业齿轮箱的设计要求,轴承座位置的静变形不能超过0.02mm/100mm,这个数值是硬线,超了就等着打齿、轴承早期失效。

我之前碰过一个客户的风机齿轮箱,就是因为箱体刚度不够,运行3个月就打齿,拆下来看轴承座的变形量居然有0.18mm,连轴承外圈都被磨出了凹槽。说起来都是泪。
很多人一遇到刚度不够的问题,第一反应就是把整体壁厚加厚。真没用。我们做过对比测试,HT200材质的铸铁箱体,壁厚从8mm加到15mm,整体刚度只提升了27%,但重量涨了87%,铸造、加工成本还高了近4成。不如在轴承座位置加辐射状的加强筋,筋的厚度取壁厚的0.8倍,高度是壁厚的2-3倍,刚度能提60%以上,重量还轻。这里要记死,轴承座位置的局部刚度,永远比整体壁厚的均匀性重要。没必要为了视觉上的壁厚均匀,在非承力位置浪费材料。
工艺性的坑,往往比计算错误更致命
计算错了,顶多是刚度不够,跑起来抖。工艺没考虑到,那是直接做不出来,或者做出来装不上。
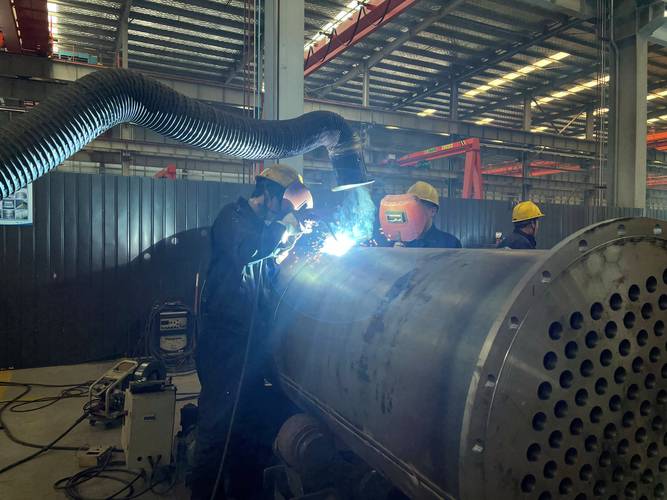
之前有个同事设计的焊接箱体,为了减重开了一堆零散的减重孔,焊缝位置离壁板的转角只有5mm,焊完之后虽然按要求做了去应力退火,但加工完放了一周,安装面的平面度居然变了0.2mm,等客户把电机、减速器往上面装的时候,发现螺栓孔对不上,拆下来重新校平,来回折腾了10天,交期直接延误。
还有铸铁箱体的铸造拔模斜度,很多人按教科书上的1:50标,但是对于高度超过300mm的侧壁,拔模斜度至少要1:30,不然铸出来的壁面会有粘砂、夹渣,清砂的时候稍不注意就把内壁的筋弄断,整个箱体直接报废。我们之前就吃过这个亏,一批20个箱体,因为拔模斜度不够,最后报废了7个,损失快2万块。
再比如合箱面的设计,很多人只标了平面度公差,忘了标表面粗糙度。合箱面如果粗糙度低于Ra6.3,涂密封胶的时候根本挂不住,跑起来漏润滑油,拆下来擦干净的时候满手都是黑油,烦死。还有安装脚的位置,不要设计成悬空的,要把安装的受力点落在箱体的加强筋正下方,不然拧紧螺栓的时候,脚的位置会翘起来,整个箱体的同轴度直接偏。这里要记死,所有的设计边界,都要对应你能拿到的加工、铸造资源,不是照着教科书画就行。之前隔壁设计所的一个年轻工程师,给街边小作坊做的箱体,居然标了IT6的孔精度,人家根本没那加工设备,最后做出来的东西根本装不上,来回改了3次图,耽误了2个月的交期。
别等振动测试过不了,才想起箱体的动态特性
很多人做箱体设计,只算静刚度,根本不考虑动态的固有频率。等振动测试的时候发现共振,再回来改模型,开模、加工的钱都花出去了,哭都来不及。
前几年我们做一款输送线的减速电机箱体,静刚度算下来完全满足要求,结果样机跑起来在1500转的时候,整个箱体共振,噪音到了85分贝,离厂界1米的位置都能听到嗡嗡的响。拆下来做模态分析才发现,箱体的一阶固有频率刚好是25Hz,和电机的转动频率完全对上了。后来怎么改的?把原来的平板式箱盖,改成了带网格筋的结构,筋高15mm,壁厚6mm,一阶固有频率直接提到了42Hz,共振的问题一下就解决了,噪音直接降到了62分贝,符合国标要求。
按照GB/T 6075对工业机械的振动限值要求,刚性安装的箱体,振动速度不能超过2.8mm/s。其实不用每次都花一两周做全流程的有限元仿真,只要保证箱体的一阶固有频率和工作频率的差值在30%以上,基本就能避开共振。这里有个经验公式可以快速估算:带加强筋的铸铁箱体,一阶固有频率和壁板厚度的平方成正比,和壁板短边长度的平方成反比,算个大概值就行,不用追求精确值,毕竟后面还有样机测试兜底。
我见过太多设计师,为了好看把箱盖做的光溜溜的,连个筋都没有,跑起来嗡嗡响,客户投诉的时候再回来改,早干嘛去了。
前几天翻刚入行的时候的设计笔记,第一页就写着“箱体是机器的骨头”,那时候还觉得是师傅夸张,现在干了12年机械设计,才知道真的是这么回事。你在齿轮、轴上花再多心思做精度,要是箱体的刚度不够、工艺性不行、共振控制不好,整个机器的寿命至少砍一半。
下次打开3D软件画箱体的时候,别着急拉壁厚。多想想轴承座的力怎么传出去,加工的时候有没有坑,跑起来会不会抖。比啥都强。
