上周三的钣金展开实训课,刚开机,第三排的男生就举着电脑喊,老师我这展开图折回去,孔位差了快3mm。我走过去扫了一眼屏幕,得,老问题。他把1.5mmQ235的折弯半径设成了0.5,就是软件打开后的默认值,连碰都没碰过参数框。
别上来就点”展开”按钮
很多学生学钣金的第一反应,是找软件里那个一键生成展开的按钮,好像点一下,所有尺寸自动算对,省得自己动脑子算。哪有那么好的事。
软件的参数是死的,你前面的建模参数错得离谱,出来的展开图能对才怪。就像刚才那个男生的设置,1.5mm厚的软钢板,车间常用的普通折弯机,最小折弯半径是1.2倍料厚,也就是1.8mm,他设成0.5,相当于让模具在板上压个浅印子就硬折,算出来的展开长度自然短了一大截。

我之前在课堂上给大家发过一份本地三家合作钣金厂的实测参数表,不是教材上印的那种实验室理想值,是师傅们在机床上摸了五六年攒出来的数。比如1.5mm厚的Q235,90度折弯的扣除值,教材上写2.2,但是厂里面因为用的是普通折弯机,模具间隙留得大,板料回弹量高,实际扣2.5才准。
说实话,我刚入行的时候也抱着教材上的数算,做个设备固定支架,折完之后边短了3mm,被车间师傅把零件扔在地上骂了十分钟,那时候才明白,书本上的数值是理想状态下的结果,你算的每一个数,都要对接实际加工的场景。你总不能拿着实验室的参数,让车间的老设备跟着你的理想值跑吧。
先算料,再建模
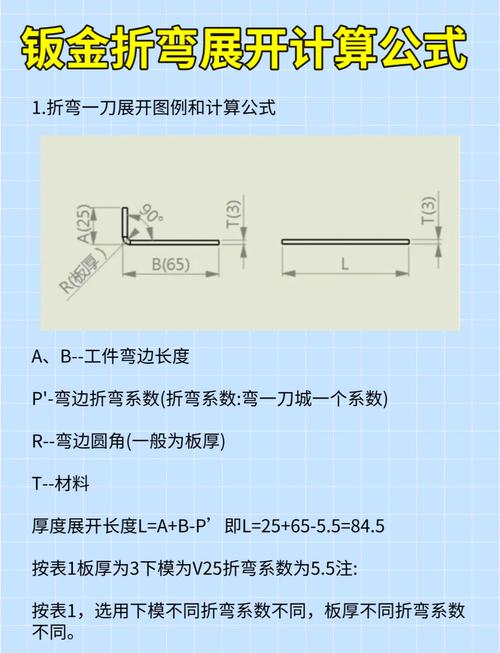
之前我上课的顺序是,先教软件怎么建钣金件,怎么一键展开,教了两学期发现不对。学生完全形成了软件依赖,离开电脑就不会算,连基本的展开长度公式都记混。这学期我把上课顺序整个反过来,每节课前20分钟,不让开电脑,拿草稿纸手算。算什么?算中性层位置,算展开总长度,算折弯扣除。算错了没关系,等下开软件的时候,自己核对差了多少,找问题出在哪。
有个女生之前总觉得软件算的就是权威,上次手算的时候,把1.5mm软钢的中性层系数取成了0.3,实际90度折弯的软钢中性层系数是0.45,就差这0.15,两个折弯边算出来的长度差了近1mm,最后折出来的零件,装配孔跟旁边的安装支架完全对不上。
上个月有个做配电箱壳体的学生,把给Q235算的扣除值,原封不动套到了304不锈钢上,折完之后门板和箱体的缝隙差了4mm,跑了三趟加工厂才调好。他自己复盘的时候说,之前总觉得只要软件操作对了,数就不会错,根本没去想不同材料的回弹量根本不一样。
展开图不是画完就完事
很多学生交上来的展开图,跟个几何题的标准答案似的,啥加工标注都没有。比如折弯线旁边的孔,离折弯线的距离如果小于2倍料厚加折弯半径,折的时候孔就会被模具挤成椭圆形,这个安全距离你在展开图里就得标清楚,不能等折完了再去扩孔,费料又费时间。还有板料的整体尺寸,别画完了才发现超过了标准板的幅面,连5mm的剪板余量都不留,车间师傅拿到图都得皱眉头。
真的。谁遇谁烦。
我见过最离谱的作业,学生画的一个设备防护罩,展开的板长1800,宽1200,刚好卡着1220*2440的标准板尺寸,边缘一点余量都没留。剪板机的刀头还要占位置呢,你让师傅怎么下刀?展开图从来不是纯粹的几何计算结果,它是要直接发给车间加工的生产文件,你留的余量够不够,排样合不合理,直接决定了加工厂能不能顺利把零件做出来。
这学期我每两周就抽半节课,带学生去楼下的合作加工厂转,不用讲大道理,就站在折弯机旁边看师傅折一个小零件,看他怎么调折弯参数,怎么量实际的展开尺寸。转三次,比你在课堂上讲十遍公式都管用。毕竟钣金展开从来不是纸上谈兵的事,你算的数,最后是要落到实打实的板料上,折成能用的零件的。
