2026-11-08 10:09:55 分类:机械设计
上周三金工实训的最后一个工位,我刚拐过电铸台的转角,就看见大三的林宇举着个盛着半透明淡绿色溶液的烧杯往槽里倒。
那是上周做电铸镍剩下的阳极溶解残液。
我喊停的时候,烧杯里的液体已经倒进去三分之一。
林宇愣在原地,说以为这是配好的电镀液,要给槽里补点料。
——这事儿说起来好笑,但其实是我们教了快三年电铸实训,一直没解决的老问题:学生根本分不清电铸和电镀的边界。
学生卡了三个月的“一厘米边界”
之前我们总觉得,把课本上的定义念一遍就完事了:电镀是让镀层牢牢粘在工件表面,起防护装饰作用;电铸是让镀层长到足够厚,再从芯模上剥下来,做成独立的零件。
没用。
学生听完转头就忘。
直到去年我们把两个样本摆在实训台的最前面:一个是电镀了镍的扳手,镀层抠都抠不下来;另一个是电铸出来的薄壁镍套,用指甲就能从芯模上撬下来。学生盯着那两个样本看了半节课,才有人反应过来——哦,原来电铸的“铸”,是要把镀层整个拿下来的意思。
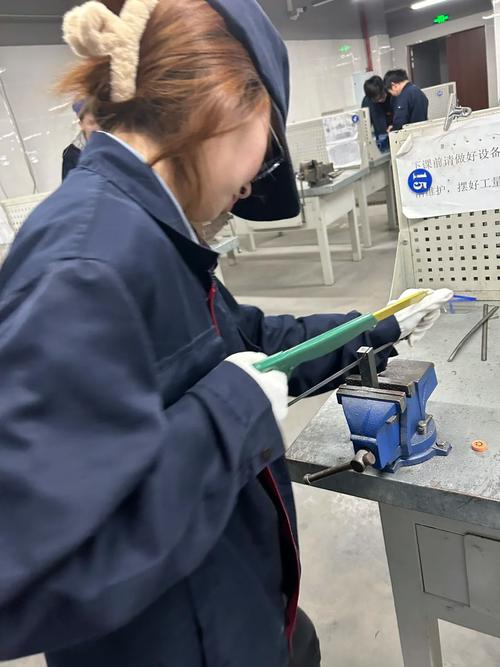 金工实训电铸工位学生操作记录本
我们教研的时候算过一笔账:如果一开始就给学生讲清楚“剥不下来的就是电镀,剥得下来的才是电铸”,能省至少三节课的重复解释。但之前总觉得这样太“不严谨”,非要先从电解池的结构讲起,讲到阳极阴极,讲到离子迁移,讲到法拉第定律,讲得学生头都大了,最后还是搞不清自己要做的到底是啥。
电流密度超过1.5A/dm²,电铸层会直接长出瘤子,连带着把芯模粘死,撬都撬不动。
上次有个学生为了快点出样,把电流开到2A,等了四个小时拆槽的时候,整个镍层像个烂掉的蜂窝,粘在铜芯模上扯都扯不下来,最后用凿子敲了十分钟,才把芯模敲变形取出来。那节课他站在台边愣了好久,说原来快不是什么好事。
别拿公式当敲门砖
之前的实训大纲,第一节课永远是讲公式。
电流密度怎么算,镀层厚度怎么推,pH值要卡到多少,温度要稳定在多少。学生拿着记得密密麻麻的笔记本进实训台,一看到槽里晃荡的溶液就懵——我算的面积是对的啊,为什么出来的镀层全是针孔?
后来我们把第一节课的公式全删了。
第一节课先给学生看个东西:我们之前给汽车教研室做的注塑模镶件,表面是仿真的皮革纹理,摸上去跟真的皮料没区别。
 电铸成型皮革纹理注塑模镶件实物
没人信这是机加工做出来的。
铣刀最小的刀刃都有0.1毫米,根本走不出微米级的皮革起伏;电火花打出来的纹理是规则的,没有那种自然的褶皱感。只有电铸能把母模上的纹理1:1复制下来——甚至连母模上的划痕、指纹,都能给你印得清清楚楚。
上次有个学生拿ABS母模的时候没戴手套,指印留在了母模表面,最后电铸出来的镶件上,那个指纹比他自己的指纹还清晰。他站在台边笑了五分钟,说这东西比指纹锁还灵敏。
这时候再讲公式,学生就听得进去了。
为什么要卡电流密度?因为电流太大,溶液里的氢离子会在阴极析出气泡,粘在镀层上就成了针孔;为什么要稳定温度?因为温度波动太大,镍离子的沉积速度不均匀,镀层就会一边厚一边薄。
没人再问“学这个有啥用”。
之前我们给学生发的参数表是固定的:温度50℃,pH4.0,电流密度1A/dm²。
照着做的学生,十有八九出问题。
为什么?因为每个学生的芯模粗糙度不一样,导电接触的面积不一样,甚至槽里的溶液被前一个学生倒进去多少残液都不一样——哪有什么固定不变的参数。
后来我们把参数表全收了。
每个学生发一个数显电流表,一沓pH试纸,一个小滴管。让他们自己试:先开0.8A的电流,看槽里的气泡是不是太密,密了就降一点;用pH试纸测一下溶液的酸度,掉得太低就加一点缓冲剂。
电铸的核心从来不是按配方做实验,是在边界内找最适合当前条件的解。
林宇上次倒错了残液之后,没像之前的学生那样等着老师帮忙解决。他自己查了残液的成分,发现里面有多余的氯离子——这东西会让电铸层发脆。他自己找了点银粉,把残液稀释了十倍,让氯离子和银离子生成沉淀,过滤之后倒回槽里,最后铸出来的镍片,居然比用新配的溶液还平整。
我们当时站在旁边看,没插手。
说实话,之前总觉得电铸是个实验室里的高精尖技术,离学生的日常设计远得很。直到上次有个学工业设计的学生,拿了个做了一半的香水瓶盖母模来,问能不能用电铸做个小批量生产用的模具镶件,我们才反应过来——这东西根本不是什么需要顶礼膜拜的技术,就是个能帮你解决实际问题的工具而已。
别把它供在课本里。
多让学生倒几次错溶液,多拆几次粘死的槽,比讲十遍公式都有用。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:学生把电铸槽当电镀池倒了半杯残液那天
文章链接:https://www.yqhljx.com/list_9/5517.html
