2026-11-08 16:26:02 分类:机械设计
上周三的实训车间,刚上完第三周的学生小周,举着一块焊得坑坑洼洼的3mm铝板冲过来。焊缝处全是细碎的气孔,背面还烧穿了个硬币大的洞。他拧着焊枪气阀的手还没放,说”老师我按教案上的参数调的啊,CO2开到15L/min,电流120A,怎么就炸了?”
我顺着他指的工位看过去。通风口的百叶窗正对着他的焊枪位置,风的流速计贴在墙上,显示1.2m/s。
哦。
我当时真的有点懊恼。之前几届学生踩过一模一样的坑,我居然没把这个点写进实训指导书里。
教案上没写的“风的隐形干扰”
我们总觉得气体保护焊的核心是调好电流、电压、气流量这三个参数,把教材上的数值背熟就能焊出合格的缝。但很少有人提,保护气的有效覆盖范围对气流的敏感程度,比我们想象的高得多。
 气体保护焊保护气层流被车间侧风打乱的对比实验图
哪怕是人走路带起来的微风,只要扫过焊枪喷嘴周围10cm的范围,原本整整齐齐罩在熔池上的保护气层流就会被搅碎。空气钻进去和高温的液态金属反应,生成的气孔嵌在焊缝里,从外面看只是几个不起眼的小坑,受载荷的时候就是应力集中的起点。
之前总把这个点当成“车间操作注意事项”,觉得学生只要记住“避风焊”就行。直到上次带学生做对比实验,同一个人,同一个参数,在避风工位焊出来的焊缝致密无气孔,挪到通风口下面焊10cm,整个焊道密密麻麻全是小孔。
哪有什么凭空出现的废品。
都是那些教案上没写的、藏在环境里的小变量攒出来的。不过话说回来,那些写在教材上的理想参数,本来就是实验室里测出来的理想值,真要走到车间里,哪有那么多无风无浪的理想环境给你用?
被学生嫌“麻烦”的焊枪角度,是成本最低的质量控制点
小周当时焊的时候,焊枪是垂直对着工件的。他说看网上的焊工师傅都是这么拿枪的,熔深够,焊得结实。
我让他把焊枪倾斜15度,顺着焊接方向往前铺保护气,再焊一段试试。
同样的参数,同样的板材。这次没有气孔,熔深比垂直焊的时候还深了1.4mm,飞溅少了三分之二。
他愣了半天。
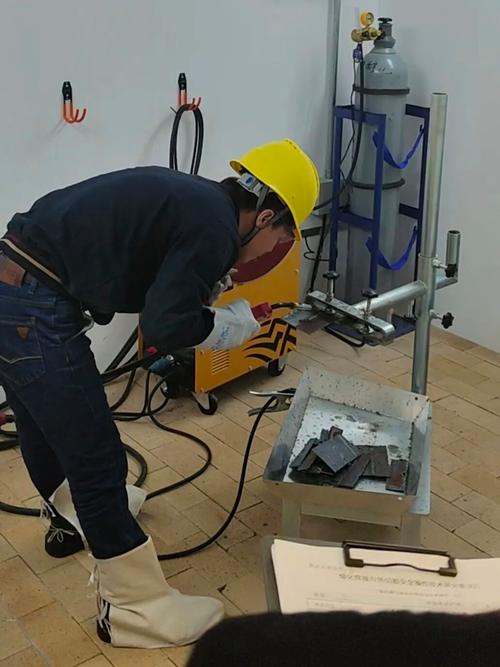 二氧化碳气体保护焊焊枪倾斜15度走枪的实操视角图
不过话说回来,好多学生刚接触的时候,总觉得操作步骤越简单越好。垂直拿枪多方便,手不用抖,顺着直线推就行。但我们做机械设计的人都知道,设计图纸上从来不会给焊工标“你要倾斜15度拿枪”——你得考虑这个结构的操作可达性。比如一个封闭方管的内角,焊枪根本凑不到那个15度的斜角,焊工只能垂直怼着焊,出来的焊缝全是气孔。这时候你提前在内角位置做个工艺让位结构,让焊枪能伸到合适的角度,后续返修补焊的成本,比你改图纸的成本高十倍都不止。
上次有个学生跟我犟,说垂直焊的焊缝余高高,看起来更结实。我把他焊的工件敲开,垂直焊的熔深只有0.8mm,斜着走枪的同参数工件,熔深直接到2.2mm。他看完没说话,回去把自己之前焊的所有工件都标了角度。
那些没人提的“试错记忆”,比参数表管用
之前的实训课,我们总喜欢给学生印一张厚厚的参数对照表:什么厚度的板配多大电流,多大电流配多大气流量,照着调就不会错。
上次我把参数表全收了。
要求很简单:从80A开始往上调,每调10A焊一段1cm的焊缝,自己看熔深、气孔、焊穿的情况,找到适合自己手感的焊接参数。
说实话,一开始我也怕乱。怕学生调错参数烧坏焊嘴,怕飞溅的火星烫到工作服,怕整个车间乱成一锅粥。结果跑了两周,没有一个人把设备弄坏的。
反而之前照着参数表焊的学生,一换个厚度的板材就傻了。他根本不知道电流大了会把薄板烧穿,气流量小了会出气孔,气流量太大了会把保护气搅成湍流,照样出气孔。
前阵子有个大四的学生做毕设,设计的机架用2mm的不锈钢板焊接,他算的焊接变形量是1mm,留的余量刚好够装导轨。结果实际加工的时候,焊工为了焊透,把电流调到140A,最后整个机架弯了3mm,导轨根本装不上。他来找我的时候脸都白了,说”我参数都算对了啊”。
我没跟他讲大道理,递给他一块2mm的不锈钢板,让他自己拿焊枪焊两段,一段100A,一段140A,焊完拿百分表量变形量。
他焊完就懂了。焊接热变形的实际余量从来不是拍脑袋算出来的,是你真的拿焊枪烧过,才知道那个热量能让薄钢板弯成什么样。
现在我把小周那块焊穿的铝板,贴在实训车间的墙面上。旁边用马克笔标了他当时的工位位置,通风口的风速,他调的气流量和电流。
没有什么大道理。
就是个真实的坑。
比我讲十遍“要注意风的影响”管用多了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:焊穿的铝板背面,藏着气体保护焊最容易被忽略的设计细节
文章链接:https://www.yqhljx.com/list_9/5529.html
