2026-11-09 03:26:17 分类:机械设计
上周三的设计课刚下课,后排一个男生举着A3图纸冲过来,手指戳着备注栏的一行字,眉头皱得能夹死蚊子。
“老师,这轴套上写的锰系磷化,膜厚5-8μm,我查了就是个表面发黑的处理对吧?能不能删了?光这道工序一个零件要多花8毛钱,我们组做的课程设计成本卡得紧。”
我没直接回答,转身从教具柜里摸出两个磨得发亮的钢块,递给他。一个是普通发黑处理的,一个是做了锰系磷化的,块身上都留着上次盐水浸泡试验的痕迹。
“你拿这俩回去泡在3%的盐水里,放三天再看。”
被当成“表面装饰”的磷化,是最常见的认知卡点
这已经是连续第三届学生,第一反应把磷化等同于普通发黑了。
差远了。
之前有个做夹具设计的学生,答辩前一周把所有需要磷化的夹紧块面,全改成了“普通发黑”,理由是“效果差不多,成本低一半”。结果他做的夹具装在实验室的试验台上,刚过三个月,夹紧块就锈得转不动,拆下来一看,配合面拉了好几道深沟,锈渣混在润滑油里糊了满满一槽。他还纳闷,发黑不是号称防锈的吗?
我每次把那俩泡完的试样往讲台上一放,底下瞬间安静。没人再敢随便把磷化和发黑划等号。发黑的膜是疏松的四氧化三铁,孔隙率高得像筛子,哪怕你封了蜡,装在有润滑油的摩擦副里,蜡层磨掉之后,水汽顺着孔隙钻进去,没多久就开始锈,锈渣混在油里就是磨粒,能把配合面拉出深沟。
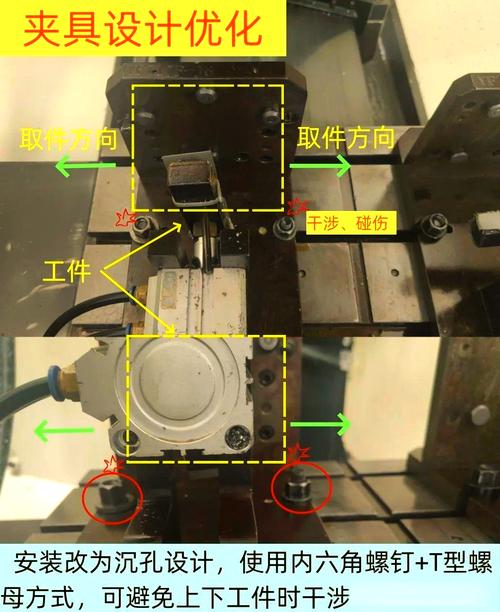 课程设计夹具夹紧块锰系磷化膜失效对比实拍
之前的教案设计其实有问题。早几年我们把磷化放在“金属表面处理”章节的最后一节,占2个课时,一半时间讲化学反应方程式,一半时间罗列磷化的分类、成分、适用温度,学生考完试就把知识点全还给课本,真到画图纸的时候,根本不知道什么时候该标磷化,标了之后要写什么参数。
这两年我们把这部分内容挪到了“摩擦副设计”的模块里,先让学生拿砂纸把两块45钢磨到Ra1.6,干磨一百次测磨损量,再给其中一块做上锰系磷化,同样的压力同样的转速,再测磨损量。数据摆出来的时候,好多学生都愣——原来没有润滑油的干磨状态下,磷化块的磨损量只有裸钢块的六分之一。
图纸上的磷化,从来不是只靠“防锈”撑场面
好多学生对磷化的认知,从一开始就偏了。觉得这东西就是用来防锈的,那既然是防锈,选最便宜的锌系磷化就行,膜厚越薄越好,能省成本。
根本不是这么算的。
锰系磷化膜的核心价值,从来不是防锈。它的微观结构是蜂窝状的多孔层,硬,而且孔隙能把润滑油牢牢锁在里面,摩擦的时候慢慢释放,相当于给配合面做了一层自带储油功能的润滑层。我们之前带学生做小型输送线的托辊,一开始用的是铜套,光一个铜套的成本就12块,后来换成粉末冶金轴套,表面做锰系磷化,一个轴套的成本才4块多,实测连续运转的寿命和之前的铜套版本差不了多少。
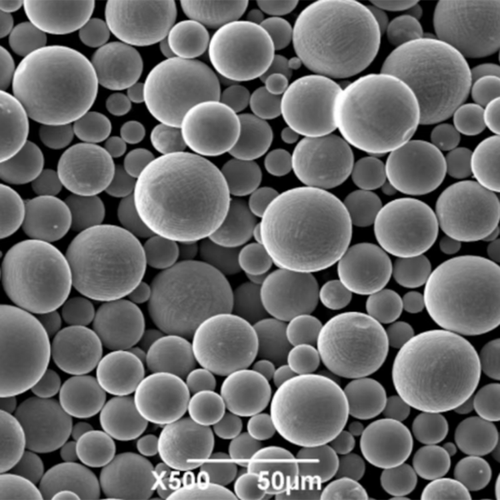 锰系磷化膜蜂窝状多孔结构电镜放大图
当然也不是所有地方都要上锰系磷化。比如需要后续喷塑的冲压外壳,用锌系磷化就够了——膜薄,和涂层的附着力好,成本还低。要是图硬,硬给喷塑的零件做厚层锰系磷化,反而会因为膜太脆,导致涂层掉块。
我们现在给学生的设计参考表里,根本不抄教材上的化学反应原理,就列三行实打实地场景:摩擦副配合面,选锰系磷化,膜厚5-10μm,硬,储油;外露防腐的冲压件,选锌系磷化,膜厚2-5μm,成本低;需要喷塑、喷漆的零件,选轻量锌系磷化,膜厚1-3μm,做打底层。
别让学生背那些虚的原理,记下来什么场景选什么,比考十道方程式有用。
别把磷化当“可选附加项”,它是能撬动成本的设计杠杆
上次带学生参加工程训练大赛,有个小组做的小型手动压力机,一开始的滑块导轨是淬火钢配铜衬板,光这俩零件的成本就占了整机预算的30%。他们一开始想靠减薄导轨的壁厚来压成本,我提醒他们,试试把铜衬板换成45钢衬套,表面做锰系磷化。
一开始学生还半信半疑,觉得钢和钢磨在一起,不得很快就咬死?结果做出来的衬套装上去,和淬火导轨配起来,初期磨合的时候,磷化膜里锁的润滑油慢慢渗出来,根本没有出现预想中的咬合问题。最后测下来,整机成本降了27%,连续压一万次的导轨磨损量,比之前铜衬板的方案还略低一点。当时测试的学生盯着千分表的读数,眼睛都直了。
这里也有个容易踩的坑。好多人觉得磷化膜越厚越好,耐磨性能肯定更强。其实磷化膜厚的合理区间,从来不是越厚越优。超过15μm的锰系磷化膜,硬则硬矣,但是脆性大,稍微受点冲击就裂,掉下来的膜渣混在润滑油里,反而成了磨料,磨坏配合面。之前有个退休的老工程师给我看他二十年前的设计笔记,上面用钢笔字写着“磷化厚则脆,薄则疏,取中间值,用了二十年没出问题”。这比教材上写的大段原理实在多了。
上周收课程设计图纸的时候,一开始问我能不能删掉磷化层的那个男生,特意在他的夹紧块配合面上标了一行字:“锰系磷化,膜厚6-8μm,配合面不允许有磷化渣残留”。
我看着那行字笑,问他现在还觉得这层是可有可无的装饰吗?
他挠挠头说,上次拿那俩钢块泡盐水,看见发黑的那个三天就浮了一层红锈,才知道之前想当然了。
其实机械设计里好多内容都是这样。你觉得是图纸上凑字数的小字备注,往往是能让零件从“能转”变“耐用”的关键。没有什么花里胡哨的原理,都是从一次次踩坑、一次次实测里攒出来的经验。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:轴套图纸上那层6μm的磷化,到底在教什么
文章链接:https://www.yqhljx.com/list_9/5549.html
