上周去苏州客户那调试一台新上的磨齿机,干到凌晨三点,稳定加工的齿形公差突然飘了8μm。查了三小时,冷却液流量、工件装夹、砂轮磨损全排除,最后摸了摸主轴箱的壁——比常温高了12℃。
热变形的账,又算到我们头上了。
说实话,干了12年精密机床设计,我见过太多项目栽在这上面:明明按图纸加工的零件尺寸全对,装配精度也卡着公差做的,一开机跑俩小时,精度直接飞了。多少人对着三坐标的测量报告挠头,就是没摸到这层窗户纸。
你以为选了低热膨胀合金就万事大吉?太天真
很多人对热变形的认知,还停留在“选线膨胀系数小的材料就行”。2021年我们做那台精密坐标镗的时候,为了把主轴的热伸长压下来,专门订了一批殷钢4J36做主轴,标称热膨胀系数1.2×10^-6/℃,比原来用的铸铁主轴箱(α≈11×10^-6/℃)小了快10倍。当时算下来,哪怕温升10℃,主轴的伸长量也就1μm出头,完全满足0.5μm的定位精度要求。
结果呢?
装配完跑了实测,两小时温升8℃,主轴端的热位移直接测出来4.7μm。查了半天才发现,殷钢的主轴和铸铁的主轴箱之间,因为两种材料的膨胀系数差太大,温度升高的时候,结合面的剪切应力直接把主轴顶得偏了0.02mm。之前算的时候,我们只算了主轴自身的伸长,完全没考虑两种异质材料结合后的约束变形。
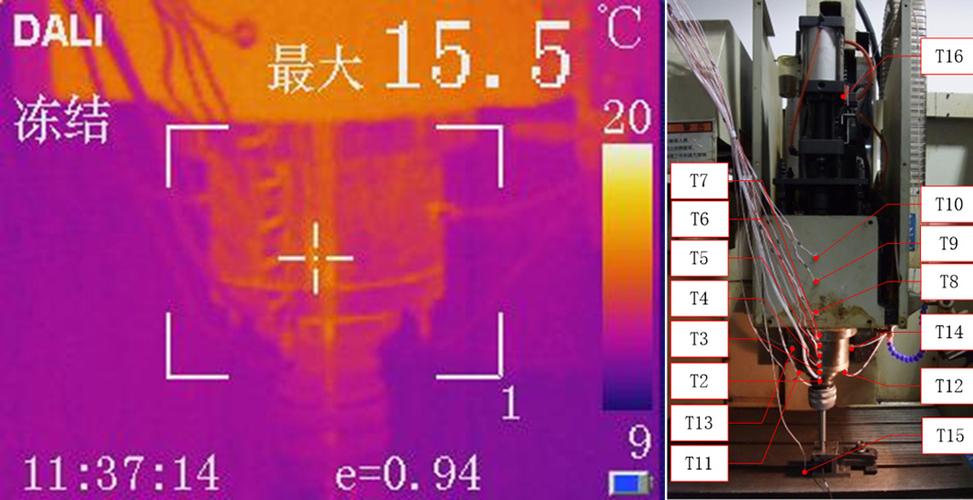
GB/T 17421.1-2020里明确要求,机床热变形的测量必须覆盖所有关键结合面的温度梯度,结果好多设计图纸上,主轴箱就留一个孤零零的测温点。说真的,每次看到这种图,我都想把图拍在画图的小孩面前——你当这是给家里冰箱测温度呢?整个箱体从前端轴承到后端电机,温差能有10℃,你测一个点有啥用?
别死卡公式算,现场的热流路径比你教科书上的复杂10倍
刚入行的时候我也迷信公式,拿着傅里叶热传导方程算得头头是道,觉得只要把热源功率、材料导热系数输进去,算出来的热变形肯定准。直到2019年做那台卧式加工中心的项目,我才被现实打了脸。
当时按模型算,主轴轴承的摩擦热总共也就300W,沿着主轴传导的热伸长应该是12μm。结果实际跑起来,测出来的热伸长直接到了37μm,差了快3倍。
蹲在机床旁边拆了一下午才找到原因:当时设计的油气润滑系统,是把冷却油气从主轴前端吹出去,带着轴承的热直接吹到了前端的密封环上。这部分热没有顺着箱体导走,反而沿着主轴的悬臂段往砂轮端传,相当于在悬臂的最远端加了个额外的热源。之前建模的时候,我们默认所有的热都会顺着箱体散到环境里,根本没考虑这部分对流换热的路径。

后来改结构就很简单:把油气的排气口直接引到箱体外面,在密封环和主轴之间加了个1mm厚的陶瓷隔热衬套。再跑实测,同样的转速下,主轴的热伸长直接降到了11μm,和最初的理论值对上了。
教科书上的热传导模型永远是理想状态:热源在质心,边界是恒温,没有任何漏热的路径。真到了车间里,啥妖魔鬼怪的热流都有——车间西晒的阳光斜着打在立柱上,半天下来那一块的温性能到6℃;甚至旁边的空压机吹出来的热风,都能顺着防护罩的缝隙钻到床身的导轨面上去。你不把这些路径摸清楚,算出来的数全是纸上谈兵。
热变形补偿不是万能药,别把设计的锅全甩给算法
这几年行业里吹得最凶的就是热误差补偿,说不管多大的热变形,只要上了神经网络建模,加个温度传感器,就能把精度补回来。我见过太多项目,花了几十万买补偿系统,最后精度还不如没装的时候。
去年有个客户的五轴机床,转台的俯仰角偏差一直消不掉,找了好几家做补偿的团队,调了俩月模型,误差还是在0.02mrad上下晃。最后我们去拆了结构才发现,当初设计转台轴承座的时候,冷却流道只做了单侧,轴承座一侧的温升比另一侧高7℃,直接把轴承座顶得歪了。这种不对称的角度变形,你就算在X/Y/Z三个方向装再多的传感器,也补不上角度的偏差。
真正靠谱的热变形控制,永远是先从结构设计上把热流导走,把温度梯度降到最低,再谈补偿。
之前去德国看DMG的装配车间,人家测主轴箱的温度梯度,是把几十根热电偶贴在每一个结合面、每一个轴承位上,只要同一个箱体上的温差超过0.5℃,就直接调整冷却流道的流量,把温度差压下来。人家根本不指望后面的补偿算法擦屁股——毕竟补偿是有滞后的,你模型再准,也跟不上温度瞬间波动的节奏。
我自己还踩过个很蠢的坑:2020年做高速丝杠测试台的时候,为了省空间,直接把伺服电机连在了丝杠的固定支撑端。跑了俩小时,丝杠的温升高了9℃,按线膨胀公式算下来,热伸长直接到了11μm,本来要求的定位精度是±2μm,直接超了5倍。后来改结构,在电机和丝杠之间加了个带散热片的隔热连接套,把电机的热和丝杠的固定端完全隔开,最后丝杠的温升降到了1.8℃,热伸长不到2μm,刚好达标。
为了改这个结构,我在车间蹲了整整一周,每天测数据到半夜,现在想起来都头大。
其实热变形这个东西,从来不是啥攻克不了的技术难题。就是你画图的时候多走一步,多想想热从哪来,往哪走,哪里的温度会不一样,别拿着个线膨胀公式就算完。
精度这东西,从来不是靠堆最贵的材料、买最牛的算法堆出来的。是你把每一处的热流都捋顺了,把每一个可能的温度差都堵上,一点点攒出来的。
