上个月去车间,看见刚招的工艺员对着一台老C6140皱眉头——他说编程里输的进给量和实际走刀差了快15%,查了三天都没找到原因。
我凑过去摸了摸导轨面,又拿千分表打了下丝杠的反向间隙,没两分钟就找到问题:导轨中凹变形,把进给系统的实际移动距离给“偷”走了。这事儿说起来简单,真要落地的时候,多少工程师在卧式车床的设计、选型、验收环节栽过一模一样的跟头?
床身导轨的几何精度,从来不是拿框水平仪校完就完事的
很多人验收卧式车床的导轨精度,总觉得拿个框水平仪把纵向、横向的平行度校到0.02/1000mm,卡在GB/T 4020.1-2016的合格线上,就算交差了。
真不是。
2019年在台州帮一家汽车零部件厂验收一批新的数控卧式车床,当时厂家的质检团队拿着水平仪挨个打,所有数值都卡着合格线飘,看着挑不出毛病。结果装完三爪卡盘,拿测试棒打主轴端的径向圆跳动,每台都超了0.03mm。
折腾了半天才找到根源:跨距2米的床身,中间悬空的支撑位置,在装完主轴箱、进给箱和配重块之后,导轨的中凹变形量比空床身状态大了0.018mm——刚好把之前校的平行度吃掉近一半。你空床身的时候校得再准,装上部件之后自重一压,变形直接把精度给拉走了。

后来我们要求厂家把所有床身的支撑垫铁全部移到靠近导轨端部的位置,再重新打表校平,变形量直接降到了0.006mm,打出来的跳动值刚好卡在公差范围内。现在不少新出的机型已经开始优化床身的筋板结构,比如大连机床的CK6150,床身内部用45度交叉斜拉筋代替传统的直筋板,同样1.5米的加工长度,自重变形量比老结构小40%。别信样本上印的刚度参数,你得自己拿千分表压着主轴端走完全程,数那个实际的变形量。差一点。都是废活。
主轴系统的选型,别光看额定功率
中级工程师选主轴的时候,最容易犯的错就是盯着样本上的额定功率、最高转速看,觉得7.5kW的主轴能扛绝大多数切削任务,结果真上了大余量切削,一进给就闷车。
去年有个做法兰盘的客户找我,说他买的两台卧式车床,配的是11kW的主电机,车直径200mm的45钢法兰,吃刀深度8mm、进给0.3mm/r的时候,主轴直接停转,查了三天都没找到故障原因。
我到现场一查传动链就笑了:他选的是普通三角皮带传动的主轴箱,主电机到主轴的降速比只有1:1.5,低速段的额定输出扭矩才220N·m。我拿切削力公式算了下,这个切削参数下的实际需要的扭矩是480N·m——差了一倍还多,不闷车才怪。
按照GB/T 16462.1的要求,卧式车床的主轴低速段(n≤100rpm)的输出扭矩,要能覆盖常用材料的最大切削截面积需求,至少留30%的冲击冗余。但很多厂家为了压成本,把主轴轴承选成轻系列的角接触球轴承,传动比的设计往高转速靠,低速扭矩的冗余往往只留15%,根本扛不住毛坯氧化皮带来的冲击载荷。
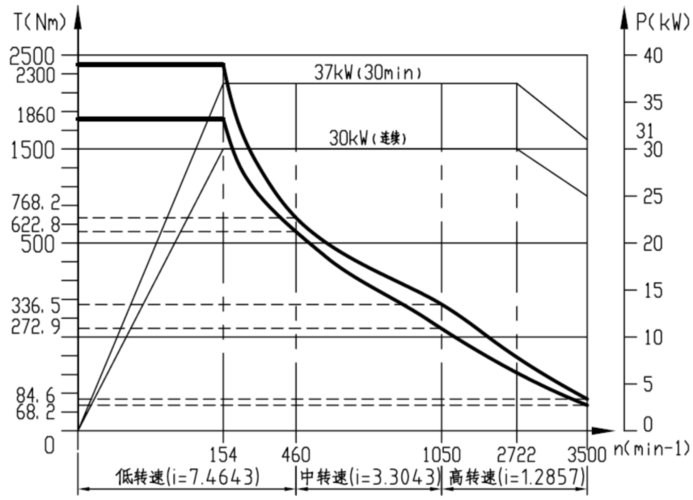
我自己选型的习惯,从来不会对着样本上的最大功率做决定,我会直接要厂家的主轴扭矩-转速实测曲线,把我们日常加工的材料、常用的切削参数对应的扭矩值标上去,至少留50%的冗余。说多了都是泪,之前有台老机床就是因为扭矩冗余留少了,车铸钢件的时候连续打了三把硬质合金刀,一下午报废两个零件,算下来小两千块没了。
进给系统的背隙,从来不是靠参数补偿就能一劳永逸的
不少人觉得伺服进给的背隙好处理——在系统里补个0.02mm的反向间隙值,不就完事了?
真的。
去年在苏州帮一家做精密轴的厂调试设备,他们的卧式车床加工M30的细牙螺纹,牙距3.5mm,连续加工10件,牙距的累积误差超了0.06mm,已经超过ISO 4级螺纹的公差要求。一开始他们的工艺员把丝杠的背隙补偿值从0.015mm调到0.025mm,误差反而更大了。
问题出在热变形上。他们的滚珠丝杠是单端固定的,另一端做的是自由支撑结构,工作台连续走刀2小时之后,丝杠的温度从室温20度升到42度,算一下热伸长量:1.2米长的丝杠,钢的线膨胀系数是11.5e-6/℃,温升22度的话,总伸长量是0.03mm——刚好把之前的补偿值吃掉,而且这个变形是随温度持续变化的,你固定补一个数值,根本跟不上温度的波动。
说实话,我现在去车间看设备,第一时间就是伸手摸丝杠的温度。手放上去能坚持3秒不烫的,温度基本在40度以下,变形量还在可控范围;要是烫得手一下就缩回来,那精度早就跑飞了。现在靠谱的设计,会把丝杠的固定端放在靠近主轴的位置,远离导轨和主轴箱的发热区,甚至在螺母座上装个微型温度传感器,根据实时温度动态调整背隙补偿值。别信什么“零背隙丝杠”的宣传,只要是滚珠丝杠,有接触就有弹性变形,换向的时候至少有0.008mm的弹性间隙,你不把热变形考虑进去,补多少都是错的。
还有个没人愿意提的小细节:排屑槽的斜度。去年在温州看的一家小五金厂,买的新车床排屑槽做的太平,只有15度的斜度,车铝件的时候细碎的切屑堆在导轨边上,三天就能把导轨面磨出一圈浅沟,精度直接掉了一个等级。后来他们自己动手把排屑槽的斜度改到30度,在导轨边加了个高压气吹的喷嘴,半年都没再出现导轨磨损的问题。
干机械这行久了就知道,没有什么完美的机床,所有的设计都是权衡。你要高的定位精度,就得接受它的采购成本往上跳;你要扛得住大余量切削,就得给主轴留够扭矩冗余;你要设备能稳定跑个五六年不出问题,就得盯着那些别人不注意的小细节——导轨的自重变形、丝杠的温升、扭矩的冗余量、排屑槽的斜度。
毕竟你在图纸上省的那点事,最后都会在车间的废件堆里找回来。
