上周帮苏州一个做锂电材料的客户改3000L搪玻璃反应釜的搅拌轴,改到凌晨两点。车间里飘着的溶剂味现在还能想起来。
刚入行那会跟着师傅在车间蹲了三个月,见过的反应釜故障比办公室里画的图还多。太多人把反应釜当成个带搅拌的密封罐子,对着GB150、GB/T 25025的条款套完就出图,等现场跑起来出问题了才拍大腿。
搪玻璃层的厚度,从来不是越厚越好
之前有个做精细化工的客户,上来就要求把搪玻璃层做到2.2mm,说之前用的反应釜瓷层薄,半年就被盐酸腐蚀出针孔,要厚点耐造。我当时劝他别搞,他不听。
结果用了不到三个月,反应釜在升温到182℃的时候,“啪”的一声瓷层裂了半圈。
真的。
很多人不知道,搪玻璃的瓷层和钢胎的热膨胀系数差能到1.1e-5 /℃,按照GB/T 25025的规定,常规搪玻璃反应釜的瓷层厚度最优区间是0.8-2.0mm。超过2.0mm之后,升温过程中瓷层内部攒的热应力会直接超过陶瓷材料的抗拉强度,哪怕你升温速率压到1℃/min,时间长了也会爆瓷。别觉得厚了更耐腐,热应力裂出来的缝隙,比腐蚀出来的针孔难修一百倍。
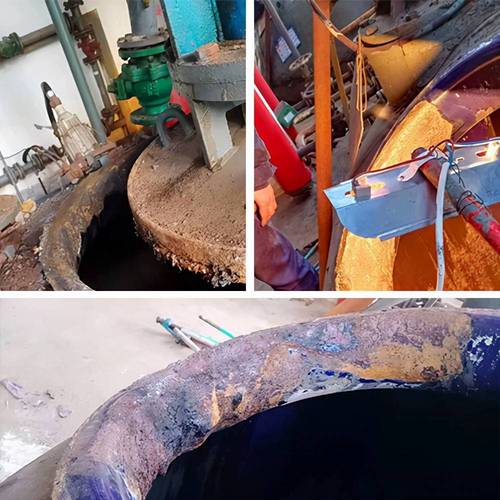
去年山东有个化工厂,就是为了耐高浓度溴酸,把瓷层加厚到2.3mm,第一次升温到190℃的时候瓷层大面积脱落,漏出来的酸把夹套都腐蚀穿了,停线修了半个月,损失两百多万。
搅拌选型的坑:别对着雷诺数公式死算
中级设计师最容易犯的错,就是拿着雷诺数公式算个不停,选搅拌的时候只看轴功率,不考虑介质的流变特性。
去年给一个做三元前驱体的客户改反应釜,之前的供应商给选了六弯叶涡轮搅拌,说算下来雷诺数能到1e4,是湍流状态,搅拌效果肯定好。结果客户开机之后,轴功率直接飙到额定值的130%,烧了两个变频器。跑到现场一看,介质是固含量45%的镍钴锰氢氧化物浆料,是非牛顿流体,粘度根本不是供应商输入的0.001Pa·s——剪切速率100s^-1下的表观粘度能到0.8Pa·s,差了快三个数量级。

说实话,我刚入行那会也踩过一模一样的坑。当时给一个做聚氨酯的客户选了两层桨式搅拌,算下来功率够,结果客户说搅两个小时,釜上层的单体还是稀的,下层已经凝胶了。跑到现场一看,挡板直接焊在离釜壁50mm的位置,合着整个釜里的物料跟着搅拌桨打旋,根本没有轴向的对流剪切。按照规范,挡板和釜壁的间隙不能超过20mm,不然旋流会把挡板的挡流效果吃掉一半。
你要是做高固含量的非牛顿流体反应,别死算雷诺数。得拿着实际的流变曲线,找搅拌供应商做CFD模拟,不然算出来的功率全是纸上谈兵。
夹套换热的计算,别忽略釜壁的积垢层热阻
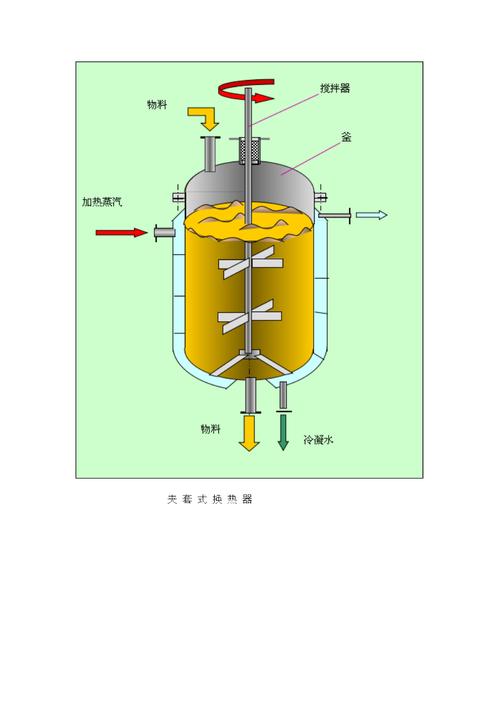
很多人算夹套换热面积的时候,只算钢壁导热、瓷层导热、夹套水的对流热阻,根本忘了物料侧的积垢层热阻。
上次帮客户算10立方的结晶反应釜,之前的设计按理想状态算下来换热面积是11.8平方,结果实际生产的时候,冷却速率只有设计值的三分之一,夏天根本降不下来温度。等停车打开釜一看,釜壁上结了一层3mm厚的草酸盐垢层,热阻能到0.0008 m²·K/W——比瓷层加钢壁的总热阻还高。
按照《化工工艺设计手册》的参考值,清洁水侧的积垢热阻才0.00017 m²·K/W,这层有机/结晶垢的热阻直接翻了快5倍。最坑的是什么?很多供应商在报价的时候,根本不把这部分积垢热阻算进去,给你报的换热能力全是理想清洁状态下的数值,等你装完用的时候才发现,反应热移不走,温度飘了,整批料直接报废。
做强放热的自由基聚合反应的时候,别光把夹套的换热面积堆到最大。得留够冗余,甚至考虑在釜内加内冷管——毕竟当反应放热速率超过夹套的最大移热能力时,哪怕你把夹套的水流量开到最大,也拦不住温度飙升到爆聚的临界点。
前几天跟一个化工设计院的老伙计吃饭,他说现在年轻的设计师越来越依赖软件算,输入参数就出结果,根本不管现场的实际工况。其实哪有那么多完美的选型啊,所有的设计都是权衡——是选贵一点的钛材反应釜耐腐,还是选搪玻璃的便宜但要定期查瓷层;是把换热面积留够冗余超预算,还是卡着成本线刚好满足理想工况。
这些选择题,没人能替你拍板。
毕竟图纸上的线画得再漂亮,也架不住车间里的一次实际升温。
