上周三晚自修,我在实训楼走廊撞见大三的小周,蹲在台阶上攥着半张皱巴巴的图纸,指节都捏白了。他带的小组做的小型智能产线,连续调了三天,每到分拣工位就卡料,拆开来查才发现,夹具的定位销孔比设计值偏了1.2毫米。
不是PLC的问题。
是机械设计的底子没兜住。
学生总把智能产线当“放大版乐高”
现在的学生做产线设计,上来就攒模块:买现成的同步带模组,装个带视觉的机械臂,接好PLC写个简单的传送程序,线体能转了,就拍胸脯说自己做了条智能产线。我每次看到都要上去敲敲台面。
真不是乐高。乐高的零件公差是统一的,拼错了拆了重拼就行。真实的产线,哪怕是缩比的实训模型,零件的加工误差、安装间隙、长期运行的磨损量,全是要提前算进去的。
上届有个小组做螺丝分拣的线体,视觉模块选的是最贵的工业相机,参数拉满,结果每次来料都识别偏差。查了半天才发现,他们的夹具定位面留了2毫米的大倒角,零件放上去就歪,再好的相机也认不准。
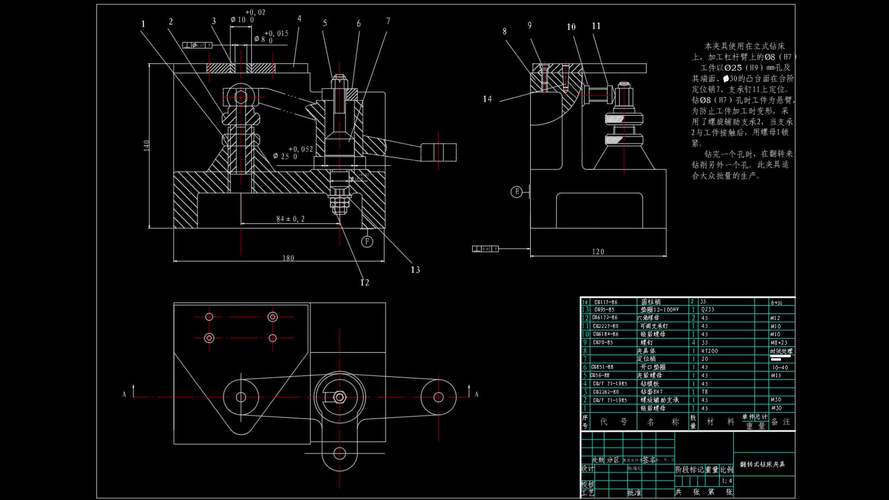
我上课的时候从不先讲传感器选型,也不先讲PLC编程。第一节课就跟他们说,纯机械精度的冗余设计,是所有智能模块能跑的前提。机械结构卡了,你就算把AI大模型装在控制器里,也救不了卡得死死的线体。
很多人总说“智能产线”核心是软件。不对。
你见过哪个工厂的产线,是靠软件把偏了两毫米的夹具给“算正”的?
实训台的尺寸,是我跟厂家磨了三周改出来的
最开始教研室订实训设备,厂家给的方案是按工业现场1:5缩比做的,轨道宽30公分,每个工位的安装孔是密排的固定孔位,一点调量都没有。第一台样件拉到实训楼,我带着三个老师装了三次夹具,每次都因为学生手劲没个准头,拧螺丝的时候偏个1毫米,对应到工业现场就是5毫米的误差,根本卡得动不了。
当时我直接给厂家的对接人打了四十分钟电话,提了两个改的要求:第一,把轨道加宽15公分,给夹具留够安装的操作空间;第二,把每个工位的固定孔位,改成带5毫米行程的可调长槽。
别小看这5毫米的槽。
学生第一次装偏了,不用重新打孔,不用拆了型材重新攻丝,拧松了挪到对准的位置就行。就这么个小改动,我们实训课上因为装不对哭丧着脸的学生,少了快一半。

当时教研室还有老教师提意见,说这么改设备,学生就没有“犯错的代价”了,以后真到工业现场怎么办?
我当时直接顶回去。
我们是教设计的,不是搞现场技能考核。学生第一次摸三维建模,连基本的公差配合都没摸熟,你让他一上来就按工业现场的零容错要求装设备,除了把人吓得不敢动手,啥用没有。设计的过程本来就是试错的过程,连在实训台上调位置的权限都没有,还谈什么设计?
别把学生的卡点,全归为“软件不会用”
这两年上课我发现一个很有意思的现象:学生做产线设计卡壳了,第一反应永远是“我是不是PLC没学好”“是不是视觉算法不会调”,很少有人回头去查自己的机械结构设计有问题。
上次有个小组交的设计方案,整线的所有操作按钮、换料口全设在设备的背面,人要蹲在地上才能拧到固定螺丝。我问他,你这设计是给机器人用的,还是给现场的操作工用的?他愣了半天,说从来没想过这个问题。
现在的宣传总把智能产线拍得像科幻片:全黑的车间,无人的线体,连个多余的操作按钮都没有。但我们上课的时候必须跟学生讲清楚,哪怕是真正的无人值守产线,也得留够检修的空间,得考虑操作工站着换料的时候会不会弯腰够不着,得考虑戴厚手套的时候能不能拧到固定螺丝,得考虑急停按钮的位置是不是伸手就能够到。
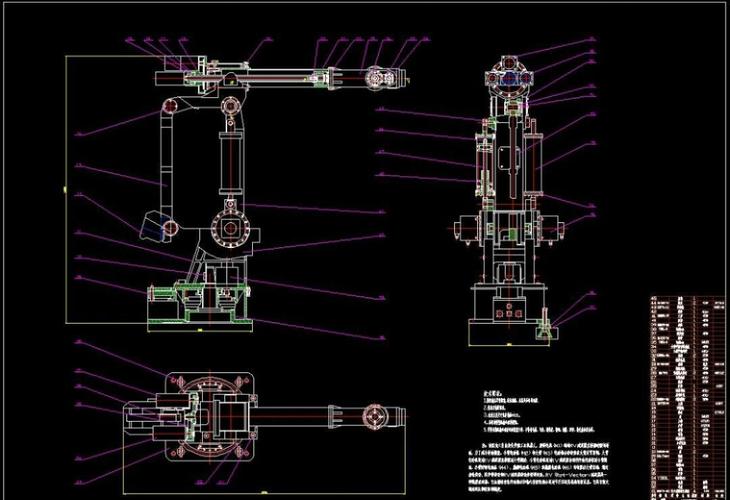
我们现在的实训作业,加了一个很简单的要求:三维图画完之后,必须自己站在设备模型旁边,用手比一遍操作距离。之前有个学生,之前画的夹具,固定螺丝离定位面只有3毫米,他自己拿扳手比了下,根本伸不进去,当天晚上就把整个夹具的安装位置挪了8毫米,连个招呼都没打。
比我讲十遍公差配合都管用。
上周有个去年毕业的学生给我发微信,说他在公司做产线改造,当时实训的时候练的可调长槽设计,直接用到了现场的输送线上,帮安装的师傅省了两个多小时的打孔时间。
我当时正啃半根从食堂买的冰棒,看着屏幕笑了半天。
没什么值得吹的。
就是觉得,教机械设计的,别总追着“智能”两个字跑。那些看起来不那么炫的、实打实的机械精度、安装空间、人因考量,才是学生以后走到现场,能真的用上的东西。
