2026-11-12 17:55:13 分类:机械设计
去年深秋在苏州工业园区给一家做汽车覆盖件模具的厂改造3台旧的VMC850立式加工中心。一开始合作的集成商吹得天花乱坠,说上了工业物联网就能实现全生命周期预测性维护,把轴承寿命算到天。
结果跑了3个月。
数据飘得像盛夏的股市。
说真的,我当时盯着后台那堆跳来跳去的振动值,差点把手里泡着菊花的保温杯砸了——花了12万,买了个比车间人工看板还不准的电子屏。
别先谈平台:边缘侧的传感器选型,从来不是“精度越高越好”
很多机械工程师刚接触工业物联网的时候,很容易陷入一个思维误区:选传感器就对标实验室的最高精度,参数表上的数字越漂亮越好。
我们当时踩的第一个坑就在这。一开始集成商配的是标称100mV/g灵敏度的MEMS振动传感器,频率响应范围0.5Hz到10kHz,精度等级0.5级,按道理说测主轴振动绰绰有余。结果装上去跑了一周,数据里全是200Hz左右的不规则杂波,连角接触球轴承7014C的内圈故障特征频率都提取不出来——那个频率按GB/T 24611-2019的公式算,在1500rpm主轴转速下大概是132Hz,刚好被200Hz的杂波盖得严严实实。
追了三天原因才发现,两个问题:一是传感器一开始用强磁座吸在主轴端盖的1.5mm薄钢板上,那块钢板本身的固有共振频率就在190-210Hz区间,相当于给传感器搭了个放大干扰的“弹簧台”;二是车间里的变频器电缆离传感器信号线太近,没做屏蔽接地,工频干扰顺着信号线直接进了采集模块。
后来怎么改的?把传感器换成M5螺纹直接固定在端盖预留的8mm厚的安装凸台上,接触面垫1mm紫铜垫做隔振,信号线换成带金属屏蔽层的双绞电缆,单端接机柜接地排。改完之后再测,200Hz频段的杂波幅值直接降了18dB,终于拿到了能做FFT分析的干净信号。
 立式加工中心主轴振动传感器安装位置示意图
这里真的要给同行提个醒:选传感器的时候,别光盯着标称参数算。得把“传感器-安装面-被测结构”整个系统的传递函数算一遍。我去年碰到个做注塑机改造的同行,给锁模机构选了0.1级的高精度压力传感器,结果直接装在连接油缸的高压软管段上,软管本身在10Hz频率下的压力脉动衰减率就到了40%,测出来的锁模力比实际值低了30%,花了几万块买的传感器,连个基础值都测不准,钱纯纯打水漂。
数据链路的“隐形坑”:为什么你传上去的时序数据,根本喂不进预测模型
解决了传感器的问题,以为就能顺顺利利把数据传上平台?太天真。
当时苏州那个厂的项目,一开始用的是入门级工业网关,把振动传感器的采样率设到1kHz,想着能抓全轴承的冲击故障信号。结果跑了半个月,后台统计的丢包率高达12%,丢的还全是关键的峰值段——就是轴承出现早期磨损冲击的那几个毫秒的信号。
翻了网关的手册才明白,那玩意的缓存只有2MB,内部CPU要同时扛Modbus从站协议、4G通信栈的算力,在1kHz连续采样的模式下,最多撑8秒就开始自动丢数据腾缓存。
按照GB/T 33863.3-2017里的明确要求,用于设备状态监测的时序数据,当采样率高于100Hz时,端到端丢包率必须低于0.1%,时间戳偏差不能超过1ms,不然拿到的时序数据是乱序、残缺的,再好的算法也救不回来。
我见过最离谱的一个项目,车间里的网关因为夏天机柜温度超过55度,内部的实时时钟飘了,整整快了17分钟。平台上弹出来的报警记录显示主轴过载是在上午10点17分,查现场监控才发现,10点的时候主轴已经因为撞刀停转半小时了——这报警除了吓路过的保安,有啥用?
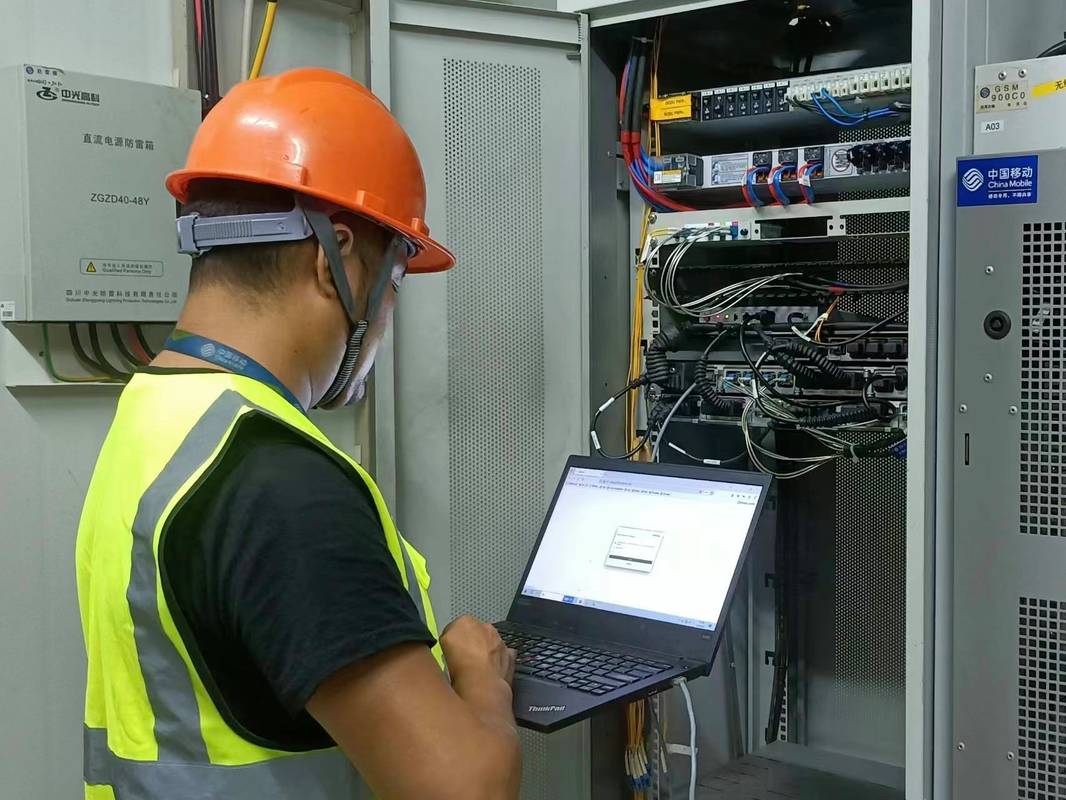 工业现场时序数据传输丢包率测试现场图
后来我们换了带本地边缘计算能力的网关,根本不把1kHz的原始振动数据全往云端传。就在网关本地做实时FFT变换,只提取10Hz到2kHz频段内的峰值、峭度值、有效值这些能反映故障特征的参数,需要存原始波形的时候再临时录10秒的片段上传。这么一改,整体数据量直接降了92%,丢包率从12%压到了0.03%,顺带把一年的4G流量费省了两万多。
对了,别觉得时间同步用个普通NTP就行。车间里变频器、伺服驱动器的强电磁干扰下,NTP的同步偏差经常飘到几十毫秒,要是精度要求高的点位,必须上IEEE 1588v2的硬件时钟同步。不然时间戳对不上,你根本没法把振动数据和当时的加工参数——进给量、主轴转速、切削深度——对应起来。测到振动值高了,你都分不清是轴承要坏了,还是当时正在切硬度HRC58的淬硬钢。
别神化算法:工业现场的IIoT,首先要解决“看得见的问题”
现在一提到工业物联网,一堆人上来就给你讲工业大模型、全链路数字孪生、零代码预测性维护,听得人热血沸腾。
说实话,我真的烦这种脱离现场的推销。你连车间里的机床每天实际开了几个小时都摸不清楚,谈什么预测性维护?纯纯空中楼阁。
我们给苏州那个模具厂做的系统,第一个上线的功能根本不是算轴承寿命,是自动统计之前靠班长手动填的那些台账:机床每日实际开机时长、主轴负载超过80%的累计时间、自动换刀的间隔时长。之前的人工台账错漏率大概30%,有台机床上个月实际开机22天,班长填的是15天,算出来的设备综合效率(OEE)才42%。用工业物联网自动统计之后,真实的OEE是68%。生产部拿着这个数调整了排班,把之前集中在一个班次的高强度切削任务分散到两个班次,三个月下来,主轴的平均故障间隔时间直接提了40%,根本没用到什么复杂的大模型算法。
后来我们在系统里加了个最简单的阈值报警:按照ISO 10816-3的标准,中型旋转机械在刚性基础上的轴向振动有效值连续10秒超过4.5mm/s,就自动给设备组的维修师傅发微信提醒。去年一年一共触发了17次报警,其中12次是真的出现了轴承内圈早期磨损,5次是传动皮带张紧力不够,再也没出现过之前那种突然主轴抱死、磨坏几十万的精密模具的事故。
干了快12年机械设计,见过太多为了上工业物联网而上工业物联网的项目。几十万砸下去,最后屏幕上跳的数没人信,成了领导参观时的摆设。
其实工业物联网从来不是什么高大上的黑科技。就是把之前靠人记、靠手摸的那些设备状态,用靠谱的传感器、稳当的数据链路、落地的小功能,实实在在变成能帮车间省成本、少出事故的工具。
上次那个苏州的厂,今年又找我们改造剩下的12台机床。这次他们没要什么花里胡哨的裸眼3D大屏,就提了两个要求:每个传感器的安装位置都要过振动测试,每个报警阈值都要和干了二三十年的维修师傅一起定。
哦对,昨天他们的设备主管给我发微信,说上个月靠系统提前发现的那三次轴承磨损,换下来的轴承拆开看,滚道上已经有了0.2mm的剥落坑,再跑一周就得把主轴抱死。
挺好。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:别再把工业物联网当“上云凑数”:从机床改造看真正落地的核心设计细节
文章链接:https://www.yqhljx.com/list_9/5711.html
