上周帮苏州一家做新能源电池托盘的客户排查产线良率问题,蹲在工位旁盯了3小时CNC换夹流程,最后发现问题出在他们花了近20万采购的“智能工装”上——所谓的智能,就是在普通液压夹具的侧板上贴了个NFC二维码标签,连夹紧力的实时反馈都没有,换型的时候全靠师傅凭经验拧调压阀,同一批工件的夹紧力偏差能到±15%。
真的。
别把“带传感器的夹具”当智能工装
很多人对智能工装的认知还停留在“加个传感器”的层面,甚至不少设备厂商的宣传册里,随便给夹具装个位移传感器就敢叫“智能夹具”。查下JB/T 14296-2021《智能夹具 技术条件》里的明确定义,真正的智能工装必须同时具备三个核心能力:能实时感知工件状态、夹紧力、位置偏差,能根据感知数据自动调整执行参数,能把运行数据上传到产线管理系统。少一个,都算不上真的智能。
之前给航空航天领域的某结构件供应商做夹具方案,一开始对接的采购为了压预算,选了某厂商推荐的“经济型智能夹具”——带0.1mm精度的位移传感器,报价才3万一套。结果试生产的时候才发现,他们的铝合金毛坯余量波动在±0.3mm,普通位移传感器根本捕捉不到毛坯的实际偏差,每次找正都要手动补3-5次参数,比原来的普通夹具还慢。
后来我们把方案改成了带六维力传感器的液压智能夹具,传感器参数选的是Fx/Fy/Fz量程0-50kN、Mx/My/Mz量程0-500N·m、采样频率1kHz的型号,夹紧过程中能实时感知工件的接触状态,自动补偿毛坯偏差。一套下来报价8.2万,比原来的贵了近2倍,但是换型时间从原来的45分钟降到了8分钟,加工良率从92%升到99.2%,客户不到3个月就收回了成本。
谁懂啊,一开始我也觉得这传感器贵得离谱,差点被财务追着骂。
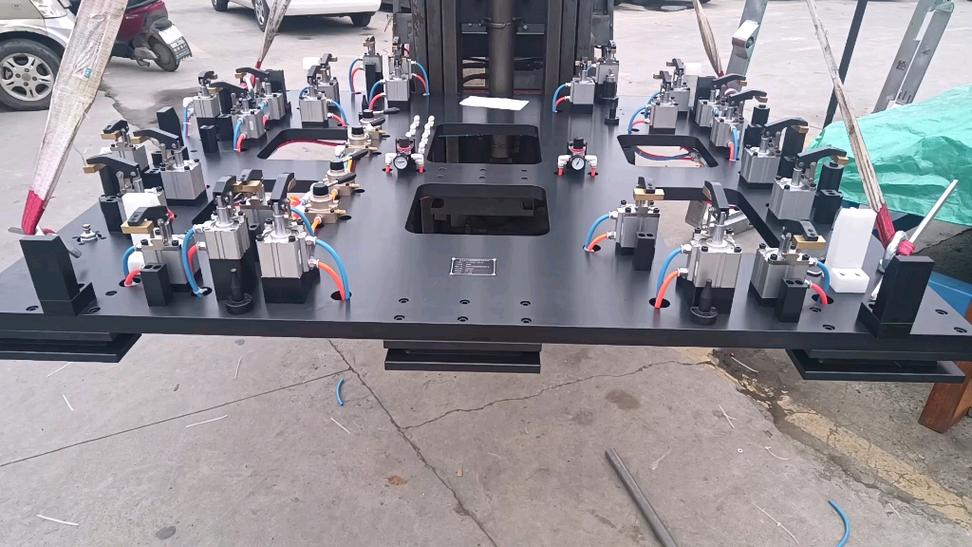
智能工装的核心设计权衡:不是越智能越好
说实话,很多设计师刚接触智能工装的时候,容易陷入“参数越高越好”的误区,恨不得把所有能加的传感器都堆到夹具上,最后搞出来的东西成本高得离谱,还容易出问题。
举个最常见的例子:汽车标准紧固件的批量加工产线,每天要加工10万件以上,工件的毛坯公差稳定在±0.02mm,切削参数都是固定的。这种场景下,根本没必要上六维力传感器,只要在液压回路里加个精度±0.5%FS的压力传感器,做夹紧力的闭环控制就够了。一套这样的智能夹具成本才1.2万左右,比带六维力的便宜了8万多,完全能满足生产需求。非要上高配的话,纯属浪费钱,夹具的整体重量还会增加20%,机器人上下料的时候容易出现晃动感,反而影响定位精度。
这里要提个很多人忽略的计算细节:设计夹紧力参数的时候,别直接抄机械设计手册里的通用公式,要结合实际的切削参数调整。比如铣削铝合金的侧铣工序,根据切削力的实测值计算,安全系数K取2.2就足够了,不用取手册里最高的3,不然夹紧力太大容易压伤薄壁工件的表面。公式也很简单:F夹=K*F切max,F切max就是加工过程中的最大切削力,这个值可以用测力仪实际测,也可以通过切削参数公式估算,误差控制在10%以内就够用。

还有个踩过的坑:之前给某客户做的智能夹具,为了实现自动找正,加了4个高精度位移传感器,结果夹具的本体加工难度直接翻了一倍,四个传感器的安装面的平行度要求要到0.005mm,光本体的加工费就比原来的方案贵了1.5万。最后实际用的时候发现,只要把其中两个传感器的安装位置调整到工件的基准面上,精度就能满足要求,根本不需要四个都装。
不过话说回来,这种权衡真的没有标准答案,得结合产线的实际批量、工件公差、换型频率来算。批量大、换型少的产线,甚至用普通夹具就够了,没必要硬上智能;多品种小批量、换型频繁的产线,智能工装的ROI才会高。
容易被忽略的隐性成本:智能工装的后期维护
很多人算智能工装的成本的时候,只算采购价,根本不算后期的维护成本,最后往往吃大亏。
去年有个做医疗器械的客户找过来,说他们3年前采购的智能夹具,现在传感器坏了,换一个要3.2万,还要等2周的进口货期,产线停了3天,损失了近40万。我们去现场看了才发现,他们的传感器安装位置正好在切削液的飞溅路径上,防护等级才IP65,接线口的密封胶已经被切削液泡化了,进去的冷却液直接把传感器的电路板烧了。
按照GB/T 4208-2017《外壳防护等级》的要求,用于机加工环境的工装传感器,最低防护等级不能低于IP65,有冷却液直接冲刷的位置必须达到IP67。我们现在做方案的时候,所有的传感器安装位置都会特意避开切削液的飞溅路径,还要加个几毛钱成本的不锈钢挡液板,接线口全部用带防水接头的航空插头,光这几个小改动,就能把传感器的平均寿命从1.2年提到5年以上。
还有个容易被坑的点:通讯接口。很多设备厂商卖智能夹具的时候,会用自己的私有协议,方便后续绑定客户。之前有个客户的智能夹具是某小厂定制的,用的私有CAN协议,要接MES系统的时候,厂家说接口开发费要8万,还不包后续的升级。我们的工程师花了2周时间逆向了协议,自己写了个转换程序,直接实现了数据上传,一分钱额外的费用都没花。现在我们做方案的时候,都会明确要求工装的通讯接口必须支持OPC UA或者Modbus TCP,这两个都是工业领域的通用协议,后续接什么系统都不用求着厂家。

上周跟苏州那个电池托盘客户复盘,他们把原来的“伪智能”夹具拆了,换成了带夹紧力闭环的液压智能夹具,整体成本才原来采购价的1/3,换型时间降了60%,良率提了4%。
智能工装从来不是什么飘在天上的概念,就是把生产现场的那些痛点,用一个个具体的工程细节磨出来的东西。不用追概念,不用堆参数,能解决实际问题的,就是好的智能工装。
