边界先划清楚:三台机床加一条输送线,不叫 FMC
车间里最常见的误称,就是把自动化加工线喊成柔性制造单元。差别在哪?我自己的判据很土:有没有独立的单元控制器,有没有刀具寿命与破损的闭环管理,有没有工件在机外的自动识别。三条都占,才算够格。缺一条,它就是个带机械手的专机线。按这个口径,国内不少挂牌 FMC 的项目,其实只做到了第一条。
单元之上才是 FMS。这可不是文字游戏。单元级调度能写得很粗糙——查表、固定优先级、甚至轮询,都能跑起来。系统级就麻烦了。多单元之间的物料竞争、刀具共享、临时插单,非得引入实时调度不可。两者的工程代价差着一个数量级。
再聊聊柔性的边界。柔性不是免费的。换型省下来的时间,得拿设备投资和空跑率去换。粗算一笔:设专用线一次换型的成本是 C_set(停线、调机、首件检验全算),批量 N,则单件分摊 C_set/N。当 N 小于临界值 N_c ≈ C_set/(k_flex − k_rigid) 时(k 是单件加工成本),柔性方案才开始占优。多数离散制造车间的 N_c 落在 200~800 件。也就是说,年批次数不到十几批的产品硬上 FMC,账是亏的。这跟『柔性就是好』的直觉正好相反。
物料流:托盘库、零点定位,还有那个看不见的『一致性』
托盘交换装置(APC)是单元的骨架。双工位回转式的交换时间一般 6~15 s,链式托盘库做到 12~40 个工位,单次取放 30~90 s。这些都是样本上的数。现场实际呢?切屑糊在托盘底面、冷却液积水、托盘自重引起的挠曲,随便一项就能把取放时间拉长三成。
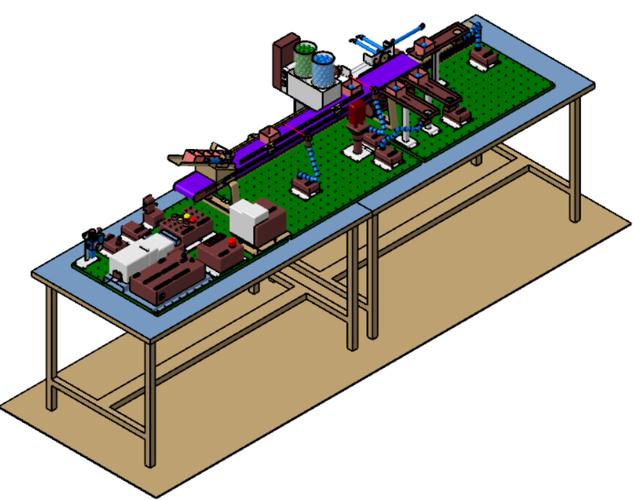
零点定位系统值得单说。液压夹紧的型号,重复定位精度标称能到 ≤0.005 mm,夹紧力 5~40 kN。听起来很美。但坑在于:托盘侧和机床侧的零点模块必须成对溯源,用同一基准校准。我见过不同供应商混用的项目,单侧标称都是 5 µm,叠加之后系统性偏差干到 0.02 mm 以上,加工出来的孔位全偏,查了三天才找到原因。
夹具这边,一面两销是老生常谈。圆柱销配菱形销,菱形销的宽度得按两销中心距偏差和定位副最小间隙反算,还要记住它是削在垂直于两销连线的方向上。更隐蔽的是多托盘之间的一致性:同一个零件分在 8 个托盘上加工,如果各托盘的定位面高度差超过 0.02 mm,程序里的 Z 向补偿就没法统一,只能靠刀具寿命补偿去凑,凑到最后尺寸全飘。稳妥做法是全部托盘装夹完毕,用同一台机床、同一把刀精加工定位面。
节拍与利用率:供应商给的 CTC 曲线,看看就好
单件节拍可以写成:T = T_切 + (T_装 + T_卸 + T_换刀附加)/n。看着挺清楚对吧。麻烦在于 T_切 之外的每一项都带随机性。

柔性单元的切削利用率实测常在 55%~75% 之间。专机线能到 85% 以上。差值从哪来?托盘交换、刀具调用、等待调度指令,还有机床之间的忙闲不均。设备可用率的统计口径,建议直接套 VDI 3423 的时间模型,把计划停机、故障停机、换型时间分开记账。混在一起算,最后谁也说不清产能到底丢在哪儿。
托盘数量有个经验公式:N ≥ 2M + 1,M 是机床数。少于这个数,机床就得等料。这条不是推导出来的,是无数个项目撞出来的——本来按 N = M + 1 配,想着够用了,结果一上量就堵。
调度与软件:死锁从来不是理论问题
FMC 的调度规模不大,Petri 网建模加个启发式规则就够。SPT(最短加工时间优先)能压低平均流程时间,MWKR(剩余工作最多优先)适合缩短最大完工时间。选哪个,看你 KPI 是什么。
真正要命的是死锁。举个现场的版本:两台机床共用一个装卸工位,工位只有一个缓存位。机床 1 加工完要卸件,可缓存位被一个待加工件占着,那个件要去的机床 2 还在加工。谁都不动。全线停摆。
对策其实很朴素。多留一个空托盘位做缓冲,再加超时回退——某个工件等待超过设定阈值就强制回库,让出通道。或者干脆托盘多买两个。省下的那点钱,远不够停线一小时的损失。
刀具管理这块也得提一句。刀库容量 24~60 把是常规配置,关键是寿命管理要有闭环:T 值计数、临界预警、破损检测。破损检测用主轴功率或声发射都行,灵敏度别调太高,否则崩掉一个刀尖就报警,操作工直接把它关掉——然后就没有然后了。
安全与验收:S = K×T + C 之外的那些事
光幕的安全距离按 ISO 13855 算:S = K×T + C。人手接近速度 K 取 2000 mm/s,C = 8×(d − 14),d 是光幕检测能力(mm)。算个例子,30 mm 分辨率,C = 8×(30 − 14) = 128 mm;总响应时间 T 取 0.35 s,S = 2000×0.35 + 128 = 828 mm。装 850 mm,留点余量。
安全相关控制系统按 ISO 13849-1 定级,通常要到 PL d、Cat 3,意味着冗余通道加足够的诊断覆盖率。别拿一个单通道继电器硬凑,验收的时候是要算 PFH 的。
验收阶段最实在的两条:连续运行 72 h 无故障,以及排屑。切屑和排屑器跟托盘库、机器人的干涉,是调试期出现频率最高的问题。设计阶段就该把排屑通道和运动包络画在同一张断面图上核对,别等装完了再改。
最后几句
柔性制造单元的核心矛盾,从来不是『能不能做』,而是『值不值得做』。柔性的每一分收益,都对应着一份投资和一份复杂度。把边界、节拍、一致性这三件事算清楚,项目就成了一半。剩下那一半,靠的是调试现场那几百个小时——图纸上永远画不出来。
