制造业务协同:别让你的BOM在车间里‘社死’——一个老机械工程师的踩坑手记

楔子:周三下午那场‘惨案’

周三下午两点,装配线停了。 不是缺料。不是设备故障。是设计变更单ECN-2310-078在PDM系统里躺了三天,工艺那边压根没收到通知。产线上堆着两百套已经加工好的法兰盘,而新图纸上,那四个M10的螺纹孔变成了M8。 操。 我当时站在工位旁边,看着装配师傅拿着M10的螺栓往M8的孔里怼,那种感觉……你懂的。不是愤怒,是荒诞。制造业务协同这件事,最怕的不是技术难题,是信息在部门墙之间‘烂尾’。 说实话,干了十五年机械设计,我越来越觉得,设计能力决定你能不能画出图,而协同能力决定你画的图能不能变成钱。今天不扯那些高大上的概念,就聊聊这十几年我在BOM、工艺和变更管理上摔过的跟头。
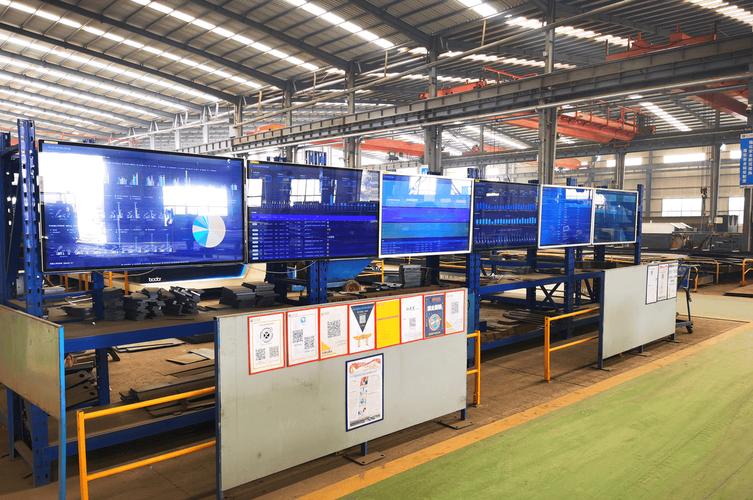
制造企业装配车间工位物料协同看板实景
制造企业装配车间工位物料协同看板实景

一、BOM不是一张表,是三个部门在‘盲人摸象’

很多刚入行的兄弟觉得,BOM嘛,不就是物料清单?把零件号、数量、材料列清楚就完了。 天真。 设计部门手里的EBOM,是按功能模块划分的。比如一个减速机,EBOM告诉你:壳体组件、齿轮副、轴系、密封件。它关注的是‘这个东西由什么组成’。 工艺部门要的MBOM,是按装配顺序和工位划分的。它得知道:先装哪根轴,再压哪个轴承,密封圈什么时候套上去——MBOM关注的是‘这个东西怎么装出来’。 采购部门盯着的,又是另一个维度的东西:外购件、自制件、标准件、原材料。他们不关心齿轮模数,只关心供应商的交期和起订量。 这三个BOM如果不同步,灾难就是必然的。 我见过最离谱的一次:设计在EBOM里把一个焊接支架标成了‘组件’,下面挂了六个子零件。工艺拿到之后,直接按‘组件’下了生产订单,采购也按‘组件’去找供应商报价。结果呢?供应商说,这玩意儿我给你们焊好也行,但得加一道工装费。 最后算下来,比自己做还贵了百分之三十。 这就是典型的BOM视图映射缺失。设计端的‘虚设件’和‘工艺合件’没有做属性标记,下游系统一读就懵。 正确的做法是什么?在PLM里给每个BOM行加一个‘制造属性’字段。虚设件标记为Phantom,工艺合件标记为ProcessAssembly,采购件标记为Buy。别小看这几个标签,它们能让下游的ERP和MES少犯百分之八十的低级错误。
减速机设计BOM与制造BOM多视图映射关系示意图

二、公差协同:你标你的IT7,我车我的IT10

二、公差协同:你标你的IT7,我车我的IT10
机械设计里,公差是最容易引发‘部门战争’的地方。 设计在图纸上潇洒地写一个Φ50H7/g6,配合间隙理论上是0.009到0.050毫米。然后呢? 工艺一看,笑了。 车床师傅说,H7的孔我可以铰,但g6的轴……你让我在普通车床上保证-0.009到-0.025的偏差?不是不行,是废品率会飙到百分之十五。 这就是设计公差与工艺能力指数Cpk脱节的经典案例。设计按ISO 286标准选了配合,但没考虑车间的实际加工能力。 我现在的习惯是:标关键配合之前,先翻一下车间的工序能力调查表。比如普通数控车削,尺寸公差通常能稳定在IT8到IT9;精磨可以到IT6;研磨才敢碰IT5。如果你在普通车削工序上标IT6,那就是在给工艺挖坑,也是给自己挖坑。 还有一个更隐蔽的坑:基准不统一。 设计基准选的是轴中心线,工艺基准选的是端面,装配基准选的是壳体结合面。三个基准换来换去,公差链一算,累积误差直接吃掉设计余量。GB/T 5847里讲得清清楚楚,基准要统一,或者至少要做基准换算。但实际干起活来,图纸上改一个基准符号,下面得跟着改工装、改检具、改NC程序。协同成本极高,但前期不协同,后期返工成本更高。 我记得有个变速箱壳体,设计基准是主轴承孔,工艺为了装夹方便,把基准换成了底面。结果呢?加工完的孔位置度超差零点一五毫米,装配时齿轮啮合侧隙怎么调都调不出来。最后整批壳体返修,三坐标测量仪跑了两天。 这零点一五毫米,就是基准不协同的代价。

三、变更管理:ECN不是发个邮件就完事了

三、变更管理:ECN不是发个邮件就完事了
变更,变更。哪个工程师没被变更折磨过? 设计改一个倒角,可能意味着模具要修、工装要改、检验规程要更新、甚至库存的成品要报废。ECN的核心不是‘通知’,而是‘闭环确认’。 我见过太多公司,ECN发出去就算完。PDM里状态一改,邮件一发,以为天下太平。 扯淡。 真正的协同流程,至少得包含这几个节点:变更申请、影响分析、审批、执行、验证、关闭。 其中影响分析是最容易被忽略的。你得分析:在制品有多少?原材料库存有多少?工装夹具要不要改?NC程序要不要重新后处理?客户那边的售后件怎么处理? 我们内部有个土办法,叫‘变更影响九宫格’。横轴是时间:过去、现在、未来;纵轴是对象:设计、工艺、采购、生产、质量、售后。每一个格子都要有人签字。 听起来很繁琐对吧?比停线三天、报废两百套法兰盘,哪个更繁琐? 还有一点,变更的生效时间必须明确到‘批次’或‘日期’。不能写‘立即生效’,那是耍流氓。你得写清楚:从工单号WO-240315-001开始切换,之前的仍然按老图生产。否则车间主任会拿着两张图问你:到底按哪个干?

四、一点不成熟的建议

四、一点不成熟的建议
四、一点不成熟的建议
干了这么多年,我越来越觉得,制造业务协同这件事,技术手段只占三成,剩下七成是流程惯性和部门利益。 你装再贵的PLM,如果设计不信任工艺,工艺不屌采购,采购不和计划沟通,那系统就是个昂贵的聊天记录存储器。 几个实用的土办法,不一定对,但管用: 第一,每周开一次‘图纸会诊’。不用长,半小时。设计拿一张新图,工艺和采购当场提问题。别等图纸冻结了再吵,那时候改不动了。 第二,把工艺人员塞进设计评审。ISO 9001里本来就有设计评审的要求,但很多公司就是走个过场。让工艺的人真刀真枪提意见,哪怕拍桌子。 第三,BOM变更必须走系统,禁止口头通知。微信上说一句‘那个孔改了啊’,你觉得算协同吗?不算。系统里有记录、有签核、有时间戳,那才叫协同。 说到底,制造业务协同不是上一个系统就能解决的。它是一套工程纪律。图纸上的每一条线、BOM里的每一个行、ECN里的每一个签字,背后都是钱。 别让你的BOM在车间里‘社死’。提前协同,比事后救火便宜得多。 就聊这么多。车间那边又在喊了,我得去看看那批M8的螺栓到底拧没拧上去。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:制造业务协同:别让你的BOM在车间里‘社死’——一个老机械工程师的踩坑手记
文章链接:https://www.yqhljx.com/list_9/5891.html