摘要:先别问Cpk,先问波动从哪来
质量波动分析不是把数据丢进Minitab点一下。它更像拆一台漏油的减速机——先找泄漏点,再判断是密封件老化、轴颈偏心,还是装配预紧力过大。机械产品的尺寸、硬度、配合间隙,任何一个特性都在受材料、设备、刀具、环境、测量、人的共同作用。可惜现场最常见的做法,是拿终检数据算一个Cpk,然后开会。说实话,这往往把“系统性漂移”和“随机噪声”搅成一锅粥。
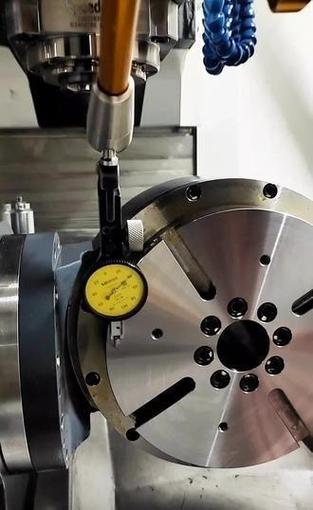
本文想聊的是:如何用统计过程控制、过程能力、方差分量、公差叠加这些工具,把波动拆开。受众是已经知道Xbar-R图怎么画,但经常被“R图失控、Xbar图正常”搞懵的中级工程师。我们不绕弯,直接进现场。
波动不是敌人,未被建模的波动才是
先定个调。质量特性 y 可以写成:y = f(材料、设备、工艺、环境、测量、人) + ε。这里的 ε 不是“误差”两个字能打发的。它有结构。比如同一台磨床,早班和夜班的冷却液温度差 3°C,磨出来的轴颈直径均值就可能差 2~4 μm。对 IT6 级轴,这已经吃掉不少公差。更麻烦的是,这种波动在控制图上可能表现为周期性、趋势或分层,而不是简单的“点子飞出去”。
我习惯先把波动分成三类:普通原因波动、特殊原因波动、测量系统波动。普通原因来自过程固有随机性,短时间内稳定;特殊原因来自换刀、换批次、设备热变形、操作调整;测量波动则可能让前两者看起来更糟,或者更糟——让你误判。AIAG MSA 第四版对测量系统有个经验门槛:%GRR < 10% 可接受,10%~30% 视应用条件接受,>30% 不可接受。注意,这是经验,不是物理定律。对高精度伺服阀阀芯,%GRR 到 15% 我就开始皱眉;对一般支架,25% 也许还能用。
别急着上复杂模型。先做分层。按班次、设备、批次、操作员、模具/砂轮号,把数据打点。很多“诡异的波动”一分层就现形。比如我遇到过一个案例:某转向节臂的孔距 Cpk 只有 0.92,整体看数据近似正态,但按夹具号分层后,2号夹具的均值比1号高 0.03 mm。原因?定位销磨损,不是加工中心的问题。你说这要是直接调切削参数,是不是白忙。
控制图只是入口,别把它当终点
Xbar-R 图很经典,但经典不代表随便用。子组大小 n=5 时,R 图控制限:UCL_R = D4·Rbar = 2.114·Rbar,LCL_R = D3·Rbar = 0。Xbar 图:UCL_X = Xbarbar + A2·Rbar = Xbarbar + 0.577·Rbar,LCL_X = Xbarbar – 0.577·Rbar。这些系数来自 ASTM E2587 和 ISO 7870 体系,别自己拍脑袋改。R 图先看,因为 R 图失控意味着子组内变异不稳定,此时 Xbar 图的控制限算出来都不可信。

判异规则也别只盯 3σ。Nelson 规则、Western Electric 规则都行,核心是:连续 7 点上升或下降、连续 7 点在均值同侧、14 点交替、2/3 点超 2σ、4/5 点超 1σ。它们不是玄学,是在提醒你过程里出现了非随机结构。我有次看到 Xbar 图连续 9 点缓慢上升,操作员说“没调过”。查下去,是砂轮修整间隔太长,磨削力逐渐增大,尺寸慢慢飘。R 图倒还稳。这种趋势,Cpk 算出来可能还行,但下一批就危险。
控制限和规格限是两码事。控制限来自过程数据,规格限来自设计公差。把 USL/LSL 画到控制图上,然后说“都在控制限内”,这是典型的偷换概念。过程受控不等于满足规格。反过来,过程不受控也不代表一定超差——但它是不可预测的。对安全件、配合件,不可预测就是不可接受。
过程能力:Cpk 的坑比公式多

公式很干净:Cp = (USL – LSL) / (6σ),Cpk = min(USL – μ, μ – LSL) / (3σ)。但现场用起来,第一坑是 σ 怎么估。用子组内标准差 Rbar/d2 算的是短期能力,常记 Cpk;用整体标准差 s 算的是长期性能,常记 Ppk。AIAG SPC 手册里,d2 取决于 n,n=5 时 d2=2.326。你要是把 Ppk 当 Cpk 汇报,客户审核时很容易被问住。第二坑是正态性。轴承钢硬度、表面粗糙度、位置度,很多不是正态。硬套 Cpk,数字好看,解释力差。这时候可以考虑 Box-Cox 变换,或者直接看非参数能力指标。
第三坑更隐蔽:用 Cpk 掩盖双峰。比如两班操作员分别调机,均值差 0.02 mm,整体标准差被拉大,Cpk 掉到 1.0。你以为是过程能力差,其实是分层没做。按班次分开算,每班 Cpk 都能到 1.6。这个时候该做的是统一作业标准,不是买新设备。对吧?
目标值也很关键。田口质量损失函数:L = k(y – m)²,m 是目标值。偏离目标越远,损失按平方增长。很多图纸只给公差,不给目标。比如 Φ20 +0.02/0,加工到 20.01 和 20.00 都合格,但配合间隙不同。对高速轴,偏上限可能降低油膜刚度。所以质量波动分析不能只看“超没超差”,还要看均值是否贴在目标上、变异是否足够小。
公差叠加:极值法很安全,但经常太贵
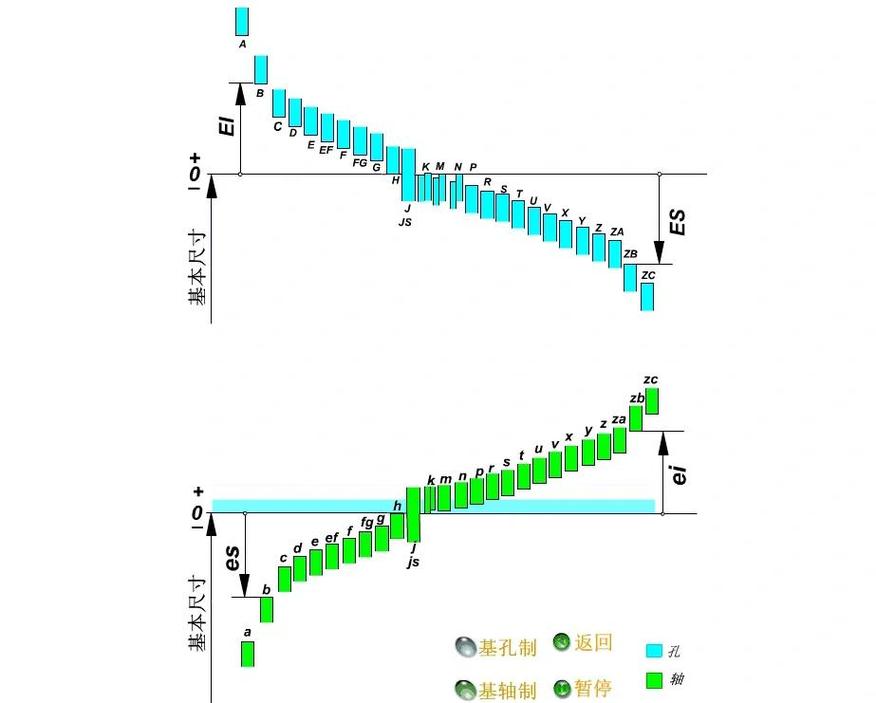
装配尺寸链里,极值法把各环公差直接相加:T_asm = Σ T_i。如果装配要求 0.1 mm,而 5 个零件公差各 0.03 mm,极值法一算 0.15 mm,超了。于是设计员压缩公差,加工成本飙升。可实际上,所有零件同时到极限尺寸的概率很低。统计公差法假设各尺寸独立正态、中心对齐、±3σ 对应公差,则:T_asm = sqrt(Σ T_i²)。上面例子变成 sqrt(5×0.03²)=0.067 mm,宽松多了。
但别高兴太早。统计公差有三个前提:过程受控、分布近似正态、各环独立。如果供应商过程不受控,或者几件零件来自同一批材料、同一台设备,相关性就来了。这时候蒙特卡洛更靠谱。我一般会要求关键尺寸链至少做 10 万次抽样,并输出贡献度排序。注意,统计公差不是让设计员偷懒,而是把风险量化。安全件、过盈配合、疲劳关键件,该保守还得保守。
一个磨削直径的现场拆解
说个具体案例。某液压阀芯,材料 20CrMnTi,渗碳淬火后外圆磨,直径 Φ12 h6,上差 0,下差 -0.011 mm。目标 Cpk ≥ 1.33。初始数据:Xbar-R 图,n=5,每 30 分钟一组,共 25 组。Xbarbar=11.996 mm,Rbar=0.004 mm。R 图 UCL=2.114×0.004=0.0085 mm,有 3 点超限。Xbar 图下限=11.996-0.577×0.004=11.9937 mm,有点贴近。算出来 Cpk=0.89,Ppk=0.76。客户直接退回。
先别调机床。做 MSA。两名检验员,10 个阀芯,重复测 3 次,GR&R=18.4%,说明测量系统吃掉不少波动,但还不至于是主因。然后分层:按磨床、班次、材料炉号、砂轮修整周期。发现 R 图超限集中在换砂轮后前 10 件,以及下午 3 点以后。前者是砂轮初始磨损快,后者是冷却液温度升高。材料炉号也有影响:两个炉号的硬度 HRC 差 1.5,磨削力不同,尺寸分散差 1.8 μm。看到没,特殊原因和普通原因混在一起,只盯总 Cpk 根本拆不开。
改善措施不复杂:换砂轮后前 10 件隔离,增加一次光磨;冷却液加装温控,控制 ±1°C;对硬度波动大的炉号,调整磨削深度和进给速度;砂轮修整间隔从 80 件缩短到 50 件。再算,Rbar 降到 0.0028 mm,Xbarbar=11.997 mm,Cpk=1.67,Ppk=1.42。注意,Ppk 仍低于 Cpk,说明长期还有漂移。这很正常,别把一次改善当永久胜利。

方差分量:把波动拆到具体来源
如果数据够,最好做方差分量分析。模型可以写:y_ijk = μ + 批次_i + 设备_j + 测量_k + ε_ijk。用 ANOVA 或 REML 估各方差分量。然后算贡献率:ρ_source = σ_source² / σ_total²。我常拿这个结果去怼“拍脑袋改善”。比如某缸体孔位置度,总标准差 0.025 mm,其中批次方差占 45%,设备方差占 20%,测量占 12%,剩余随机占 23%。那先管批次,比如来料一致性、热处理炉次;再管设备,比如夹具重复定位。测量虽然只占 12%,但如果 %GRR 已经 25%,也得先修。
这里有个常见误区:方差分量为正态数据设计,离散数据、计数数据要换方法。比如表面缺陷数用泊松回归,合格率用 logistic。别拿方差分析硬套。还有,样本量太小,方差分量估计不稳定。置信区间可能宽到没法看。一般至少 10 个批次、3 台设备、2 名操作员,才有点意思。
DOE 和过度调整:两个极端
波动大,有人不敢动,有人乱动。DOE 是主动找因子,但别一上来就全因子。先筛选。用部分因子设计或 Plackett-Burman,把可能影响尺寸的 6~8 个因子筛一遍,再对显著因子做响应面。比如磨削:砂轮线速度、工件速度、磨削深度、冷却液流量、修整间隔、材料硬度。你要是一上来 2^6 全因子,64 次试验,现场会骂人。筛选完再优化,效率高得多。
另一个极端是过度调整。Deming 漏斗实验讲得很清楚:过程本来只有普通原因波动,操作员看到点偏上就调低,点偏下就调高,结果波动反而变大。现场很多“微调”就是这类。判断依据很简单:先看控制图,特殊原因才动;普通原因波动,动参数往往没用,甚至有害。当然,前提是控制图正确、测量系统可靠。不然就是盲人摸象。
结论:波动分析是工程判断,不是软件按钮
质量波动分析的底线,是让过程可预测。控制图告诉你过程稳不稳,过程能力告诉你满足规格的能力,MSA 告诉你数据可不可信,方差分量和 DOE 告诉你该动谁。公式要严谨,但现场判断更重要。别把 Cpk 当绩效数字,别把控制限当规格限,别在 R 图失控时硬算 Xbar 限。先分层,再测量,再控制,再优化。顺序乱了,钱就白花。
结尾留一句我常跟徒弟说的话:数据不会自己讲故事,分层和工程背景才会。你手里的每一个 μm,背后都有一台机床、一批材料、一个操作动作。把它找出来,波动才算真正被分析,而不是被报表覆盖。
